製品の詳細 目次
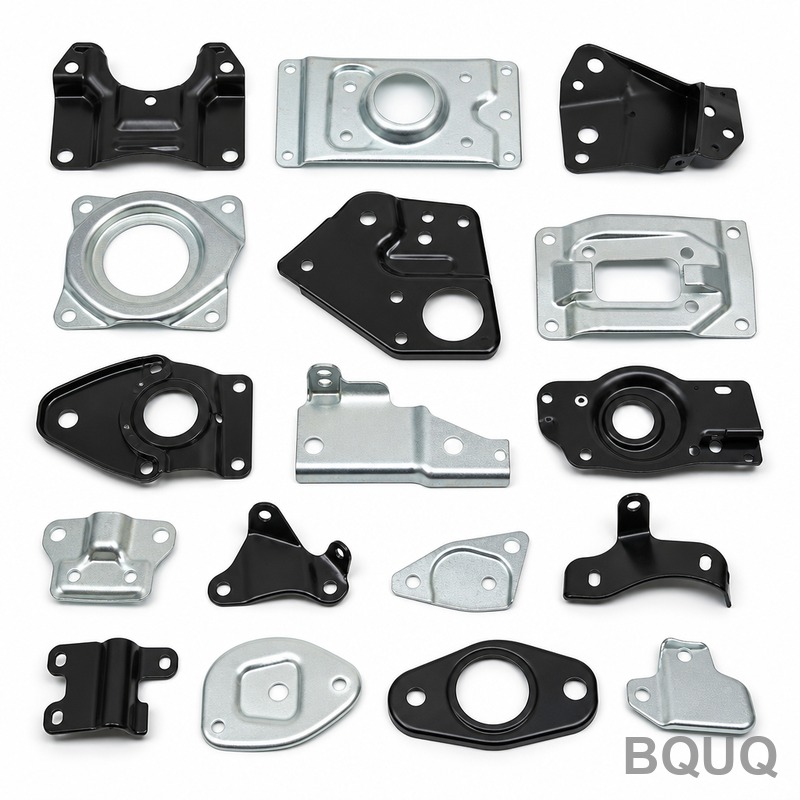
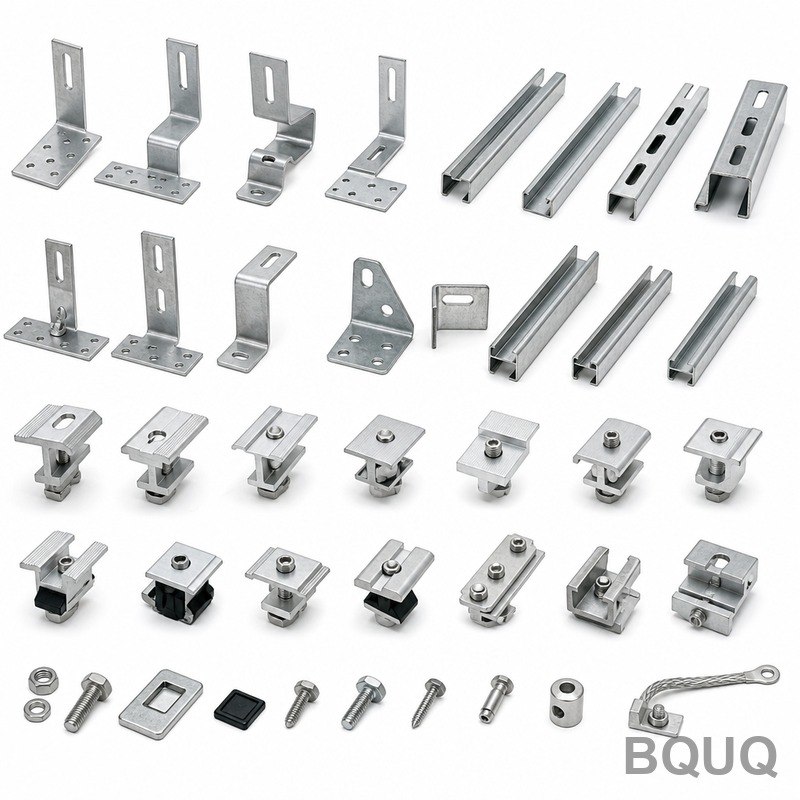
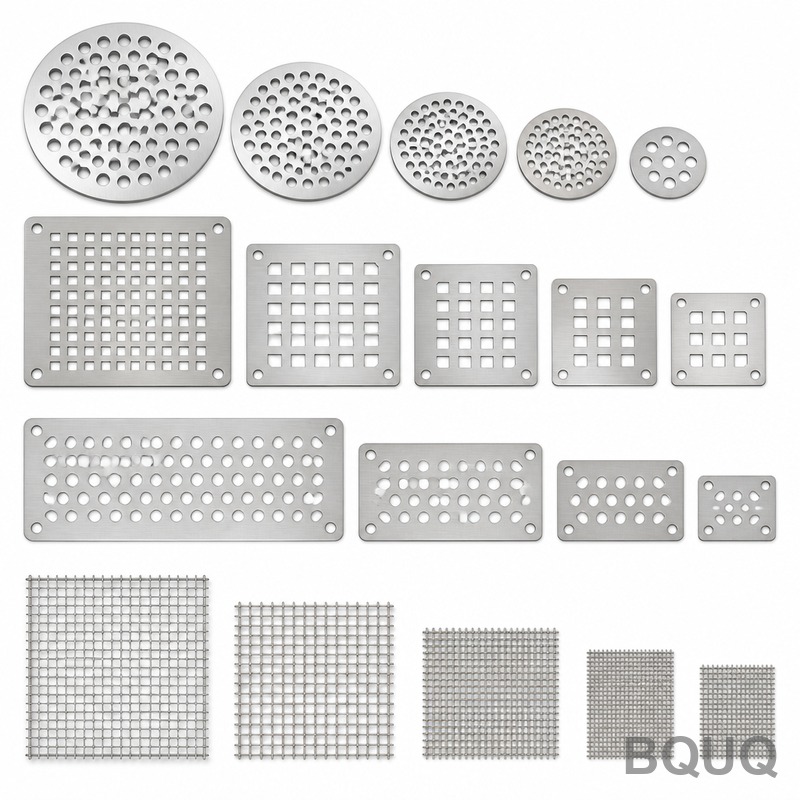
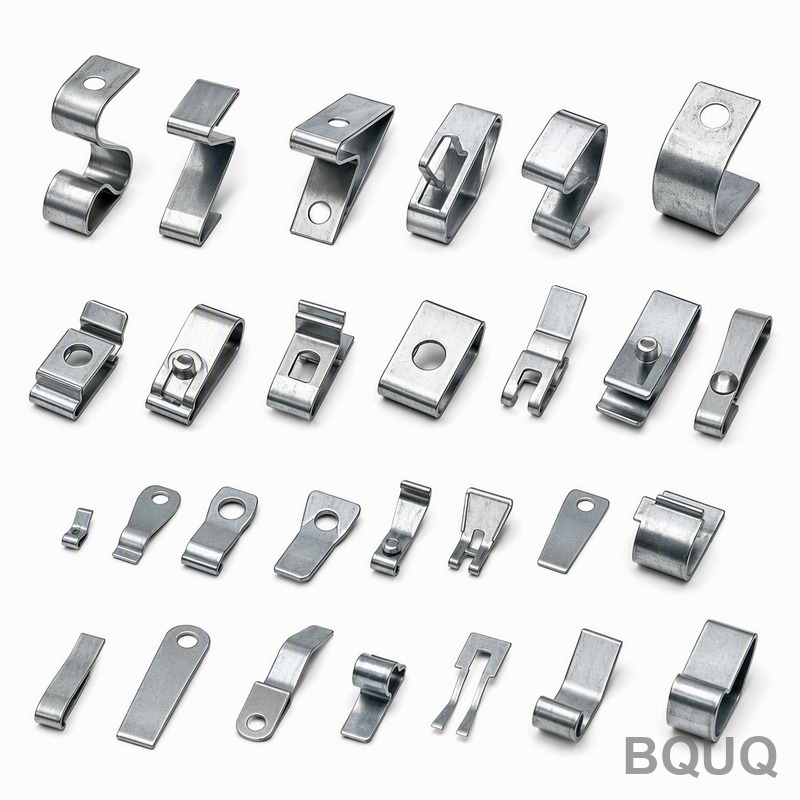
本コレクションの概要と組立不良を削減する理由 本コレクションは、自動車用ブラケット、センサーハウジング、シャシー接続ポイント向けのプレス加工マウントプレートとフランジをすぐに注文できるセットです。平面度0.05mm以内、穴間公差±0.05mmを実現し、溶接・ボルト組立が初回から確実に位置合わせできます。標準的な表面仕上げはRa 1.6、熱処理後は硬度42 HRCに達するため、振動や腐食に耐え、変形しません。
本コレクションのすべてのプレートとフランジは、東莞にある20年の実績を持つプレス加工ラインで製造されています。80トンから400トンのサーボプレスとプログレッシブ金型を使用し、数百万個にわたって再現性の高い形状を実現します。標準サイズのリードタイムは図面承認から15日、最小注文数量はありません。試作1個から50,000個まで、同じ品質レベルでご注文いただけます。
量産時の穴位置と平面度の管理方法 自動車用マウントプレートは、穴がずれたりエッジが反ったりすると不良が発生します。当社では3段階の検査でこれを解決します。金型内センサーで毎ストロークのストリップ位置を確認し、CMMで穴パターンを1:5のサンプリングで検証し、最後に花崗岩定盤で各バッチの平面度をチェックします。幅150mmを超えるフランジには、ブランキング後にコイニング工程を追加し、内部応力を除去します。これにより、厚さ3mmの鋼板でも一貫した0.05mmの平面度を実現します。
また、すべての切断エッジのバリ高さを0.08mm以下に管理しています。ほとんどの用途で二次的なバリ取りは不要で、治具や溶接治具に直接取り付けることができます。穴間距離が0.03mm未満の重要な設計の場合、別途精密金型を若干高いコストで製作できます。当社のプレス加工限界と機械加工の比較については、CNC加工公差ガイド をご参照ください。
耐食性と疲労強度のための材料と熱処理 本コレクションでは、DC01、DC04、SPCC、304ステンレス鋼を在庫しています。エンジン熱や融雪塩にさらされるマウントプレートには、不動態化処理を施した304を推奨します。これにより200時間の塩水噴霧耐性が得られます。荷重を支える構造用フランジには、SPCCにジンクニッケルめっき(8〜12ミクロン)を施し、プレス加工状態で硬度25〜35 HRC、焼入れ焼戻し後は40〜42 HRCを実現します。
重量を増やさずに強度を高める必要がある場合は、高張力鋼HC380LA(降伏強度380 MPa)に切り替えることができます。この材料はEVバッテリートレイマウントで一般的です。軽量ブラケット用にアルミニウム5052-H32も提供しています。厚さ1.0〜4.0mm、応力除去後の平面度0.1mmです。すべての材料にミル試験証明書が付属し、ご注文で使用した各コイルの熱処理番号を追跡可能です。
表:プレス加工自動車用マウントプレートとフランジの標準仕様 パラメータ 値 / 範囲 材料厚さ 0.8 – 4.0 mm(鋼)/ 1.0 – 3.0 mm(アルミニウム) 対応材料 DC01、DC04、SPCC、5052-H32、304ステンレス、HC380LA 硬度(プレス加工状態) 25 – 35 HRC(鋼)、45 – 55 HB(アルミニウム) 硬度(熱処理後) 最大42 HRC(焼入れ+焼戻し) 穴公差 ±0.05 mm標準、±0.03 mm(要望に応じ) 平面度 100 mm長さあたり≤ 0.05 mm バリ高さ すべての切断エッジで≤ 0.08 mm 表面仕上げ(Ra) プレス加工状態1.6 µm、研削後0.8 µm リードタイム(標準) 図面承認後15日 最小注文数量 なし — 1個から100,000個以上
出荷前の全数検査 — 書類上の証明書だけではありません 当社は完全な寸法レポートなしに出荷することはありません。各ロットで重要穴のCMM検査、3つの無作為サンプルの硬度試験、2倍拡大でのエッジクラックや金型痕の目視検査を実施します。合否スタンプだけでなく、実際の測定値を記載したPDFレポートをお届けします。自動車ティア1サプライヤー向けには、ご要望に応じてPPAPレベル3文書(PFMEA、管理計画、工程能力調査(Cpk ≥ 1.33)を含む)も提供します。
当社の検査チームは生産部門から独立して業務を行っています。いずれかのパラメータが公差の10%以上ずれた場合、ロットを保留する権限を持っています。これにより、過去5年間の顧客返品率は0.2%未満に維持されています。特定のゲージや治具が必要な場合は、社内で製作し、検査工程に組み込むことができます。標準設計の場合、追加費用はかかりません。
最小注文数量なしが試作と量産の両方で機能する理由 ほとんどのプレス加工工場は、金型セットアップ費用のため5,000個の最小注文数量を要求します。当社は違います。当社のプログレッシブ金型はモジュール式のため、50,000個の注文と同じ金型で50個の試作ロットを生産できます。材料と機械時間のみの費用で、通常、材料とサイズに応じて試作50個で80〜150ドルです。これにより、大量生産前にフィット性、溶接性、コーティング密着性をテストできます。
量産向けには段階的価格体系を提供しています。注文数量が多いほど単価は下がりますが、品質基準は変わりません。自動車修理店向けの単品注文から、EVメーカー向けの年間200,000個の契約まで対応してきました。最小注文数量なしということは、自社治具の交換部品をフル生産を待たずに注文できることも意味します。他のCNC切削工具選定ガイド サプライヤーと比較する場合、当社のプレス加工公差は薄板材料でも維持される点にご注意ください。これは経験の浅い工場では弱点となることが多い部分です。
追加金型待ちなしのカスタム形状と穴パターン マウントプレートに標準外の穴パターン(長穴、ざぐり穴、ねじ穴とプレーン穴の組み合わせなど)が必要な場合、3日以内に金型を調整できます。ワイヤーEDMを使用して社内でインサートを修正するため、新しい金型の費用はかかりません。曲げ角度15°〜90°のフランジには、プログレッシブ金型に曲げステーションを追加し、1個あたりのサイクルタイムを2秒未満に維持します。
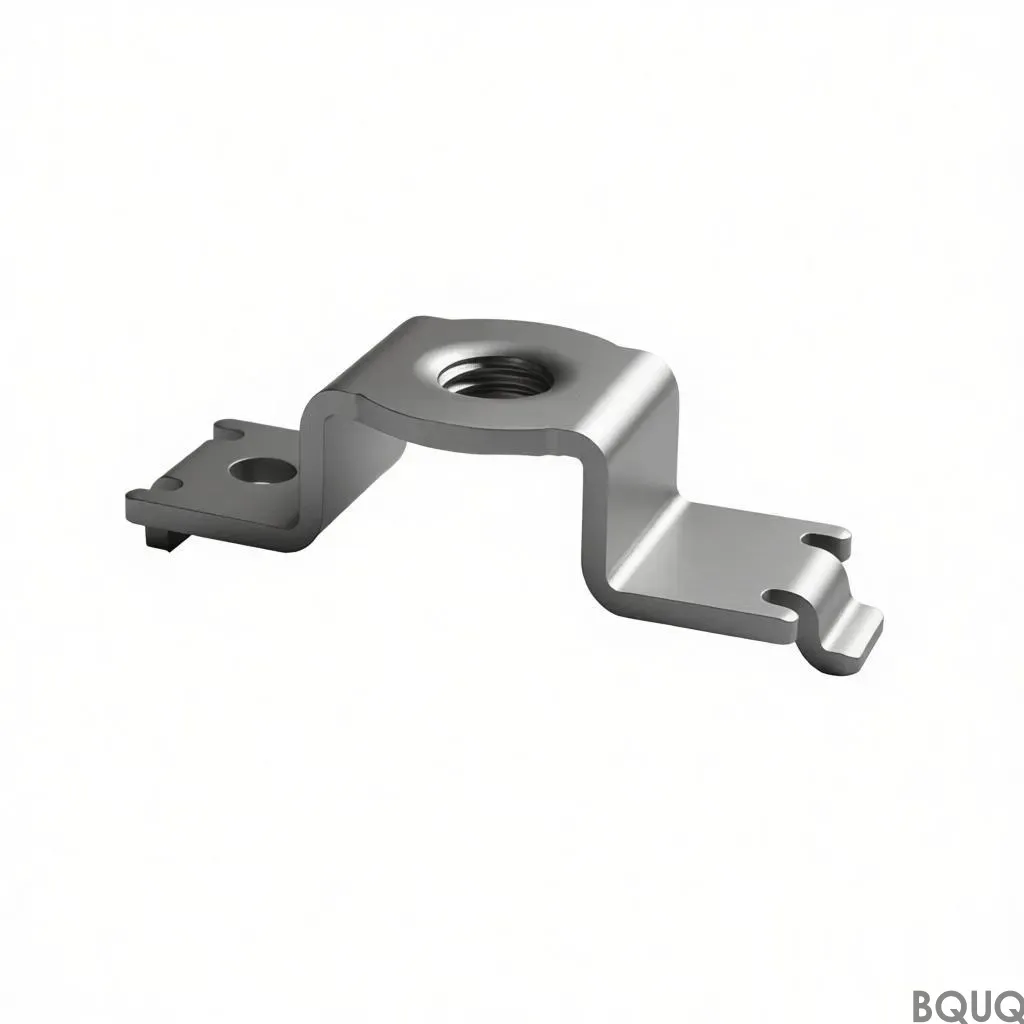
タッピング(M3〜M12)、ざぐり加工、表面研削などの二次加工にも対応しています。安全上重要な箇所のタップ穴は、100%の部品でGO/NO-GOゲージ検査を実施します。ねじ付きフランジには、ねじ径の1.5倍以上のねじ係合長さを推奨します。当社の標準金型設計で追加費用なしにこれを保証します。2D図面または3D STEPファイルをお送りいただければ、24時間以内に金型修正費用を確認します。
このプレス加工プレート&フランジコレクションの最小注文数量は? 最小注文数量はありません。試作の1個から量産の100,000個まで、同じ公差と表面仕上げ保証でご注文いただけます。
指定の穴パターンとフランジ幅に正確に対応できますか? はい、ワイヤーEDMでプログレッシブ金型を修正し、カスタム穴パターンと幅に対応します。通常、リードタイムに3〜5日追加されます。
少量の試作ロットで品質をどのように保証していますか? 50個のロットでも50,000個のロットと同じ金型、同じプレス機、同じCMM検査を使用します。すべての出荷に完全な寸法レポートが付属します。
図面承認から納品までの実際のリードタイムは? 標準コレクション部品は15日で出荷、カスタム金型は7〜10日追加されます。米国または欧州への航空便は5〜7日、海上便は25〜30日です。
12時間以内に正式見積もりを取得 — 今すぐ図面をお送りください 2D PDFまたは3D STEPファイルを材料、厚さ、数量とともにお送りください。営業日(GMT+8)の12時間以内に、正式な単価、金型費用(該当する場合)、納期をご返信します。メールsc@bquq.comまたはWhatsApp +86 13713157787までご連絡ください。当社は中国東莞の精密製造工場で、プレス加工、スプリング、CNC加工で20年の実績があります。営業圧力は一切ありません。明確な見積もりと、必要な場合のサンプルを提供します。
関連製品 パラメータ パラメータ 能力 材料 SPCC、SGCC、SUS301/304/316、真鍮、銅、ベリリウム銅、リン青銅 工程 順送プレス加工、ファインブランキング、深絞り加工、曲げ加工、タップ加工 公差 ±0.01mm標準、±0.005mm(要望に応じ) 表面処理 亜鉛メッキ、ニッケル、スズ、金、粉体塗装、不動態化処理、陽極酸化処理 金型サイズ 最大1200×800mm、16〜250トンプレス機 板厚 0.05〜6.0mm板金、ワイヤー0.1〜8.0mm 試作 金型製作7〜15日、サンプルは最小ロットなし 検査 バッチ毎に完全なレポート、CMMおよび光学測定