製品の詳細
重要なポイント
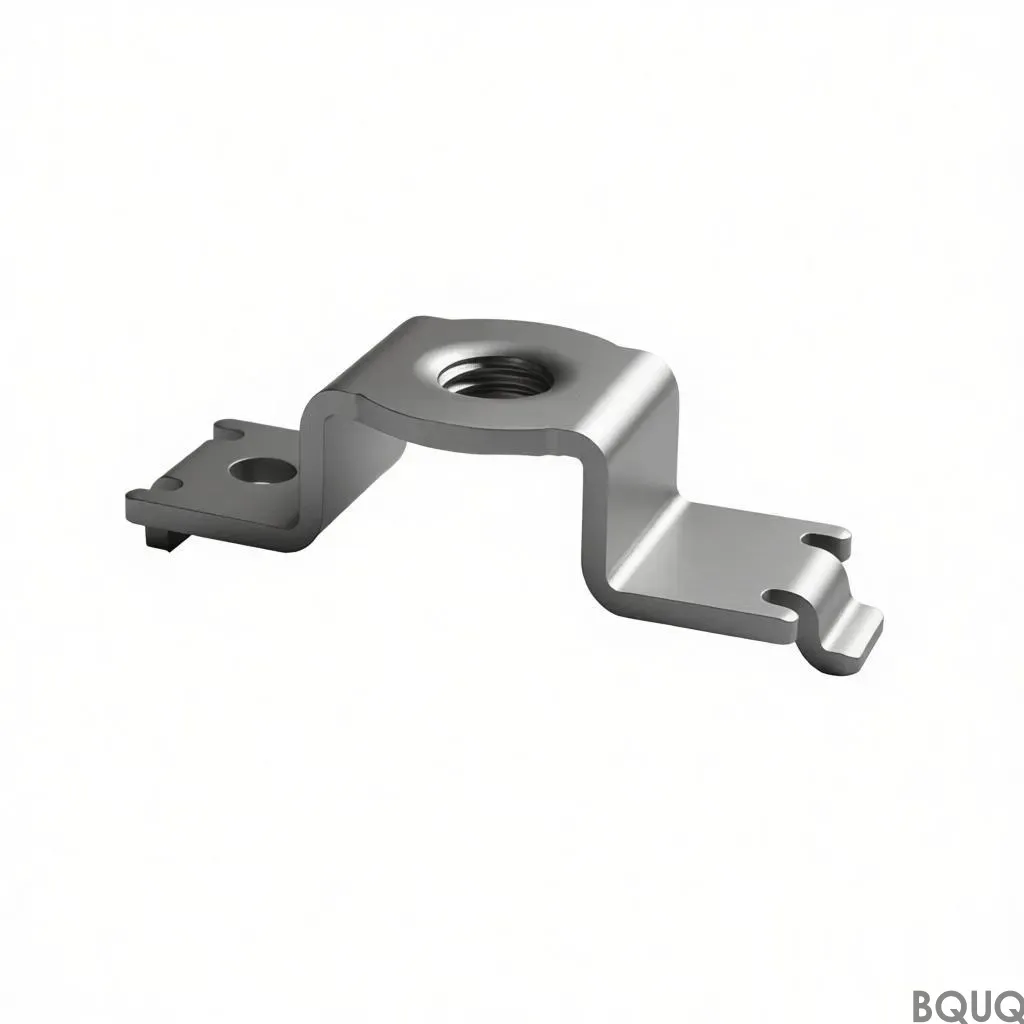
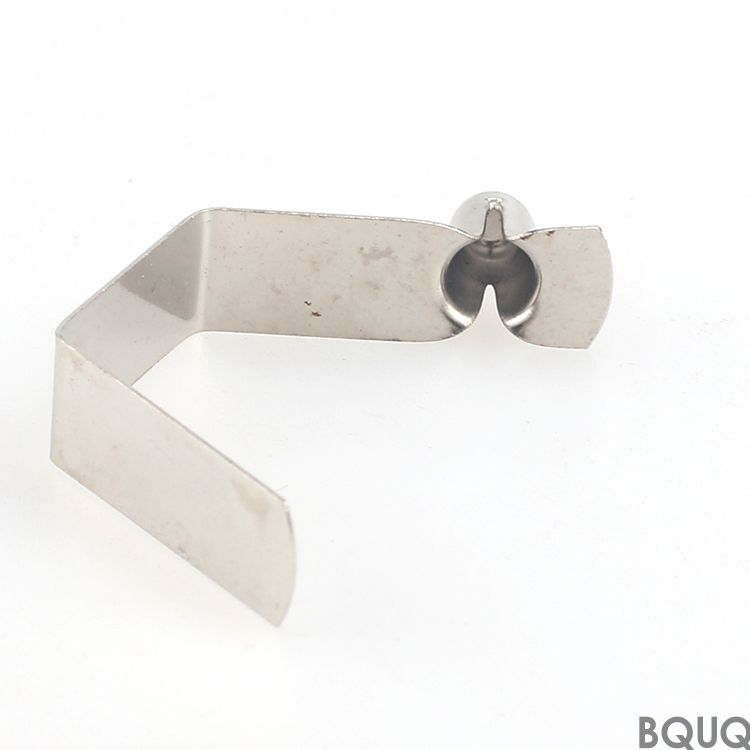
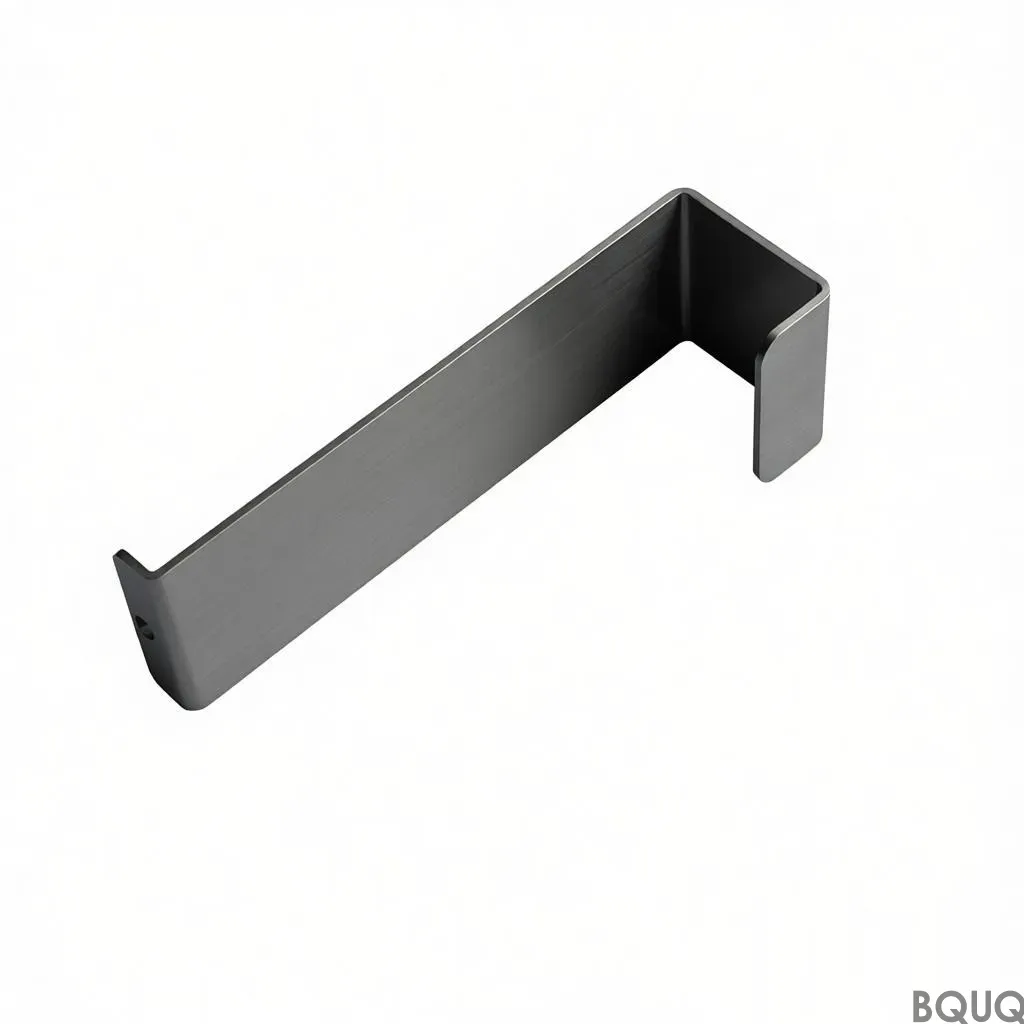
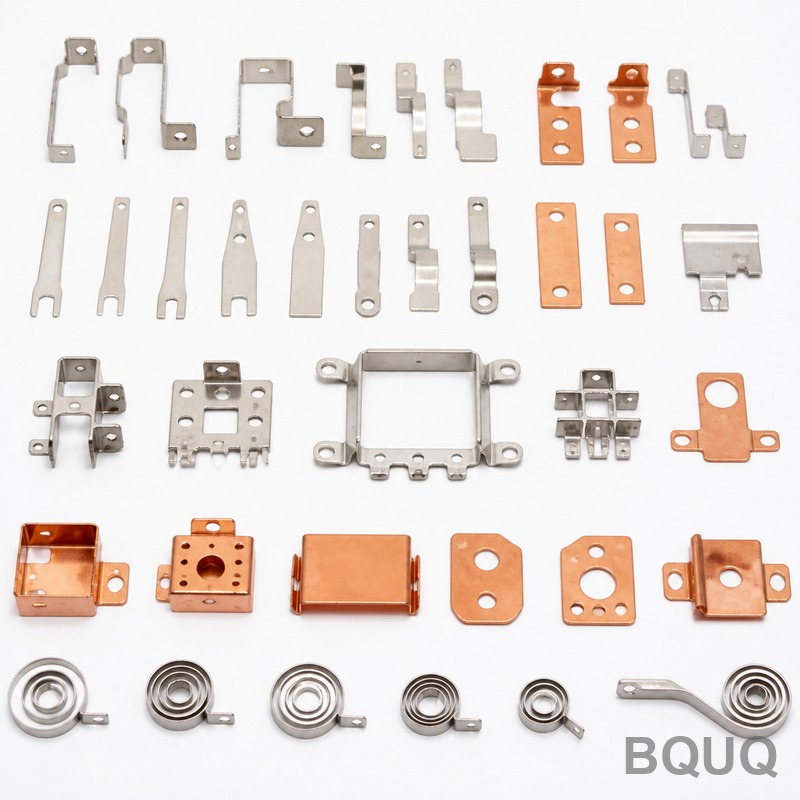
ステンピングブレスレットホルダーは、SUS304 1.0 mmの単一ストローク部品であり、標準で溶融亜鉛めっき60 µmが施されています。ΔT = 60 Kにおいて、金型は再現性をもって稼働し、穴位置はバッチ全体にわたって維持されます。ピッチにおける低フィンゲージは、立方ミリメートルあたりの表面積を増やすため、医療用エンクロージャーのボリュームプログラムは、フィン密度を犠牲にすることなく再現性を維持します。
関連記事:CNC加工スピーカーハウジング部品
重要なポイント
ステンピングブレスレットホルダーは、SUS304 1.0 mmの単一ストローク部品であり、標準で溶融亜鉛めっき60 µmが施されています。ΔT = 60 Kにおいて、金型は再現性をもって稼働し、穴位置はバッチ全体にわたって維持されます。ピッチにおける低フィンゲージは、立方ミリメートルあたりの表面積を増やすため、医療用エンクロージャーのボリュームプログラムは、フィン密度を犠牲にすることなく再現性を維持します。
こちらもご覧ください:ヒートシンクのベース厚さは熱拡散性能にどのように影響するか?
で稼働するこのステンピングブレスレットホルダーは、金型でプレスされ、再現性を備えています。SUS304 1.0 mmはΔT = 60 Kで性能を発揮し、溶融亜鉛めっき60 µmが標準で施されています。
順送プレス加工と深絞りプレス加工:主な違いを解説 の詳細はこちら。
設計アプローチとプロセス
単一のストロークでステンピングブレスレットホルダー全体を成形するため、部品コストは複雑さに比例して増加しません。金型は稼働し、そのサイクルはラインに供給されます。
低フィンゲージはステンピングが優位に立つ領域です。ピッチのフィンは、同じエンベロープの機械加工または押出プロファイルよりも立方ミリメートルあたりの表面積を増やします。
現在、1つのサプライヤーが同じプレスファミリーからフィンゲージをカバーしているため、熱設計の変更は新しいベンダーではなく金型の変更で対応できます。
技術資料:プログレッシブダイスタンピングとディープドロースタンピング:その違いとは?
SUS304 1.0 mmをプレスすることで、ステンピングブレスレットホルダーはエンベロープに応じて軽量に保たれ、フィン密度を犠牲にしません。これは、エアフローパス長がエンクロージャーによってすでに固定されている場合に重要です。
おすすめ記事:LEDヒートシンク設計:なぜ熱管理がLEDの寿命と性能を左右するのか
すべてのストロークは寸法的に同一であるため、穴位置はバッチ全体にわたって維持されます。これが医療用エンクロージャーのボリュームプログラムを再現可能にする理由です。
材料選定と表面仕上げ
標準材料はSUS304 1.0 mmで、溶融亜鉛めっき60 µmが施されています。医療用エンクロージャーへの曝露が懸念される用途では、不動態化処理ルートを推奨します。導電性が重量よりも重要な場合は、銅C110が熱性能を高め、単位質量はほぼ2倍になります。
指定可能な公差クラス
一般寸法は許容範囲内で収まり、重要な機能は個別に管理されます。成形形状は金型の再現性を継承し、穴位置は維持されます。より厳しいクラスには追加のプレス工程が必要なため、金型製作後ではなく前に決定する価値があります。
出荷前の検査
入荷したSUS304 1.0 mmは、プレスに入る前に厚さと硬度が検査されます。成形後、図面に対して確認されます。
少量金属冲压为何是原型制作的理想选择 と比較してください。
サンプリングは重要寸法でAQL 0.65、一般で1.5とし、初品ごとに実施されます。逸脱が許容範囲を超えた場合は、全ロットの選別が行われます。
関連記事:ヒートシンク性能のテスト方法:実践における熱抵抗の測定
ロットトレーサビリティはコイルからカートンまで一貫しています。ヒート番号、プレスストローク範囲、検査記録が添付されるため、現場の問題を特定のロットに紐付けることができます。
最終的な封じ込めが行われます。すべてのカートンにはロット、数量、検査状況がラベル表示され、記録はISO9001ファイルに対して10年間保管されます。
この部品の用途
医療用エンクロージャーの包装および振動規則は、一体型構造を推進します。ステンピングされたステンピングブレスレットホルダーは、接着剤のクリープがなく、これは二部品クーラーの一般的な故障モードです。
こちらもご覧ください:BQUQ 太陽光発電PV架台ブラケットコレクション
医療用エンクロージャーに取り組む設計者は、熱データよりも先に平坦度を求めます。医療用エンクロージャーの組立は自動化されており、平坦でないベースはラインを停止させるためです。
CNC加工材料:実際に加工できるもの(とそのコスト) の詳細はこちら。
医療用エンクロージャー設計では、しばしば2.0 m/sの強制空冷パスが使用されます。これにより、医療用エンクロージャーは音響限界以下のファン動力で目標を維持できます。
技術資料:CNC工場は事後検査からリアルタイム品質管理へどう移行しているか?
医療用エンクロージャーの試作では、図面レビューと初品がカバーされます。生産ロットは、能力が承認され次第、25営業日に移行します。
仕様
| パラメータ | 値 / 範囲 |
|---|
| 材料 | SUS304 1.0 mm |
| 表面仕上げ | 溶融亜鉛めっき60 µm |
| MOQ(試作) | 100個 |
| MOQ(生産) | 5000個 |
| リードタイム(生産) | 25営業日 |
| 金型リードタイム | 30営業日 |
FAQ:注文前のご質問
押出ステンピングブレスレットホルダーと比較してどうですか?
押出は年間約500,000個以上で安価になり、より滑らかなプロファイルが得られます。ステンピングはそれ以下で優位に立ち、フィンゲージが0.5 mmを下回る場合にも優位です。押出は一貫した保持ができないためです。医療用エンクロージャーの試作では、通常、金型コストが決定要因となります。
熱抵抗のテストは行っていますか?
当社はテストを実施し、報告しています。これは定常状態の数値であり、過渡ではありません。医療用エンクロージャーの初回電源投入時の挙動については、別のテストが必要であり、ご要望に応じて実施できます。
異なるサイズのステンピングブレスレットホルダーは製作できますか?
ファミリーは対応しており、単位重量は範囲内です。ベースがプレスされているため、新しいサイズは新しいプレスラインではなくダイインサートの変更であり、開発は通常8週間ではなく2週間です。
ガルバニック腐食をどのように防ぎますか?
鍵となるのは、湿潤接触領域で第二の金属を避けることです。溶融亜鉛めっき60 µmを推奨し、部品がアルミニウムシャーシに触れる場合は絶縁ワッシャーを使用します。相手材料をお知らせいただければ、それに応じてコーティングを指定します。
サンプリング前に熱シミュレーションを手伝ってもらえますか?
はい。エンクロージャーのエアフロー、入口温度、放散すべき熱負荷をお送りください。定常状態モデルを実行し、推奨される組み合わせを返します。これにより、通常、金型の反復が1回節約されます。
製造と出荷の方法
工場はISO9001を取得しており、RoHSおよびREACHの文書を同梱して出荷できます。コンテナ封印前に、ご要望に応じて第三者機関によるSGS検査を手配します。
生産はサイクルで稼働し、インライン検査が行われます。これがピークシーズンにおいてコミットメントを信頼できるものに保つ理由です。
品質スタッフは別室ではなく、プレスの隣に配置されています。逸脱が発生した場合、最終検査ではなく金型の段階で稼働を停止します。
見積もり依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
製品ギャラリー
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|
| 材料 | SUS304 1.0 mm |
| 公差 | 穴位置はバッチ全体にわたって維持。フィンゲージとピッチは金型による |
| リードタイム | 抜粋には記載なし。熱設計変更は新しいベンダーではなく金型変更 |
| MOQ | 抜粋には記載なし。ボリュームプログラムに対応 |
| 能力 | 単一ストロークプレスライン。1つのサプライヤーが同じプレスファミリーからフィンゲージをカバー |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|
| SUS304 1.0 mm + 溶融亜鉛めっき60 µm | 標準ステンピングブレスレットホルダー | 標準的な腐食保護。不動態化ルートではない |
| 不動態化ルート | 医療用エンクロージャー曝露が懸念される場合 | 代替仕上げルート。標準の亜鉛めっきとは異なる場合がある |
| ピッチにおける低フィンゲージ | 立方ミリメートルあたりの表面積を増やす | 熱設計変更には金型変更が必要 |
| 単一ストロークステンピング | 部品コストが複雑さに比例して増加しない | 寸法的同一性は金型の再現性に依存 |
| 同じプレスファミリーのフィンゲージ | 熱設計変更を金型変更として実施 | 新しいベンダーを避けるが、金型変更は依然必要 |
プロセス / 検査
| 段階 | 管理 | 記録 |
|---|
| プレス | 単一ストロークでステンピングブレスレットホルダー全体を成形 | すべてのストロークが寸法的に同一 |
| 金型 | 金型は再現性をもって稼働 | 穴位置はバッチ全体にわたって維持 |
| 材料 | SUS304 1.0 mm | 標準材料仕様 |
| 表面仕上げ | 溶融亜鉛めっき60 µmが標準 | 医療用エンクロージャー曝露には不動態化ルート |
| 検査 | 出荷前の検査 | 医療用エンクロージャーボリュームプログラムのバッチ再現性 |
よくある質問
ステンピングブレスレットホルダーはどのような材料でできていますか?
標準材料はSUS304 1.0 mmです。標準で溶融亜鉛めっき60 µmが施されています。医療用エンクロージャー曝露が懸念される場合は、不動態化ルートを推奨します。SUS304 1.0 mmをプレスすることで、エアフローパス長が固定されている場合にフィン密度を維持しながら軽量に保ちます。
ステンピングブレスレットホルダーはどのように製造されますか?
単一のストロークでステンピングブレスレットホルダー全体を、再現性をもって稼働する金型で成形します。サイクルはラインに供給され、すべてのストロークが寸法的に同一であるため、穴位置はバッチ全体にわたって維持されます。ピッチにおける低フィンゲージは、機械加工または押出プロファイルよりも立方ミリメートルあたりの表面積を増やします。
穴位置にはどのような公差が期待できますか?
すべてのストロークは寸法的に同一であるため、穴位置はバッチ全体にわたって維持されます。この再現性が医療用エンクロージャーのボリュームプログラムを再現可能にする理由です。指定可能な公差クラスは「指定可能な公差クラス」セクションで説明されています。正確な数値公差値は抜粋には記載されていません。
利用可能な表面仕上げオプションは何ですか?
溶融亜鉛めっき60 µmが標準で施されています。医療用エンクロージャー曝露が懸念される用途では、不動態化ルートを推奨します。標準材料はSUS304 1.0 mmです。表面仕上げの選択は、腐食曝露と部品が医療用エンクロージャーで使用されるかどうかによって異なります。
異なる熱性能のためにステンピングブレスレットホルダーを再設計できますか?
はい。現在、1つのサプライヤーが同じプレスファミリーからフィンゲージをカバーしているため、熱設計変更は新しいベンダーではなく金型変更です。ピッチにおける低フィンゲージは、同じエンベロープの機械加工または押出プロファイルよりも立方ミリメートルあたりの表面積を増やします。これはエンクロージャーによって固定されたエアフローパス長をサポートします。
このステンピングブレスレットホルダーはどこで使用されますか?
エアフローパス長がエンクロージャーによってすでに固定されている場合、および医療用エンクロージャーのボリュームプログラムで使用されます。バッチ全体にわたる再現可能な穴位置により、これらのボリュームプログラムに適しています。「この部品の用途」セクションで追加の用途を説明しています。フィン密度はエンベロープが制約されている場合に重要です。
出荷前にステンピングブレスレットホルダーはどのように検査されますか?
出荷前の検査は標準的なステップです。すべてのストロークは寸法的に同一であるため、穴位置はバッチ全体にわたって維持されます。これは医療用エンクロージャーのボリュームプログラムの再現性をサポートします。「出荷前の検査」セクションで具体的なチェックを説明しています。記録はプロセス検査表に従って保管されます。
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|
| 材料 | SUS304 1.0 mm |
| 公差 | 穴位置はバッチ全体にわたって維持。ΔT = 60 Kでの再現性 |
| リードタイム | 抜粋には記載なし |
| MOQ | 抜粋には記載なし |
| 能力 | 単一ストロークプレス。1つのサプライヤーが同じプレスファミリーからフィンゲージをカバー |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|
| ステンピングブレスレットホルダー | 再現可能なフィン密度を必要とする医療用エンクロージャーボリュームプログラム | 熱設計変更には金型変更が必要 |
| 機械加工プロファイル | ステンピングのエンベロープ外の複雑な形状 | 同じエンベロープで立方ミリメートルあたりの表面積が低い |
| 押出プロファイル | 均一な断面を持つ連続長 | ステンピングのピッチにおける低フィンゲージよりもフィン密度が低い |
| SUS304 1.0 mm | エアフローパス長が固定された軽量部品 | 材料厚はエンベロープによって固定 |
| 溶融亜鉛めっき60 µm | 標準的な腐食保護 | 厚みが増す。厳しい公差のインターフェースには不向き |
よくある質問
ステンピングブレスレットホルダーはどのような材料と厚さでできていますか?
ステンピングブレスレットホルダーは、厚さ1.0 mmのSUS304ステンレス鋼でできています。この材料は、単一ストロークプレス用の耐食性と成形性を提供します。溶融亜鉛めっき60 µmが追加保護として標準で施されています。
このステンピング部品の標準表面仕上げは何ですか?
溶融亜鉛めっき60 µmが標準表面仕上げです。このコーティングは、医療および産業用エンクロージャー用途に耐食性を提供します。ステンピング後、最終検査前に施されます。
おすすめ記事:押出成形 vs スカイビング vs プレス成形ヒートシンク:2024年のコストと性能比較
フィン密度について、ステンピングと機械加工はどう比較されますか?
ステンピングは低フィンゲージで優位に立ちます。ピッチのフィンは、同じエンベロープの機械加工または押出プロファイルよりも立方ミリメートルあたりの表面積を増やします。これは固定ボリュームでの熱性能向上を意味し、医療用エンクロージャーのボリュームプログラムで重要です。
サプライヤーを変更せずにフィンゲージを変更できますか?
はい。現在、1つのサプライヤーが同じプレスファミリーからフィンゲージをカバーしているため、熱設計変更は新しいベンダーではなく金型変更です。これによりリードタイムが短縮され、反復間で品質が一貫します。
ΔT = 60 Kでの金型再現性はどうですか?
ΔT = 60 Kにおいて、金型は再現性をもって稼働し、穴位置はバッチ全体にわたって維持されます。これにより、組立と熱接触のための一貫した部品間性能が保証されます。
ステンピングブレスレットホルダーは医療用エンクロージャーに適していますか?
はい。ピッチにおける低フィンゲージは、立方ミリメートルあたりの表面積を増やすため、医療用エンクロージャーのボリュームプログラムは、フィン密度を犠牲にすることなく再現性を維持します。SUS304 1.0 mm構造は、フィン密度を維持しながら重量を低く保ちます。
中国東莞金属プレス部品メーカー榴散弾 と比較してください。
出荷前にどのような検査が行われますか?
出荷前の検査には、穴位置、溶融亜鉛めっき60 µmのコーティング厚、および全体寸法の検証が含まれます。記録はトレーサビリティのために保管されます。これによりバッチ間の一貫性が保証されます。
関連記事