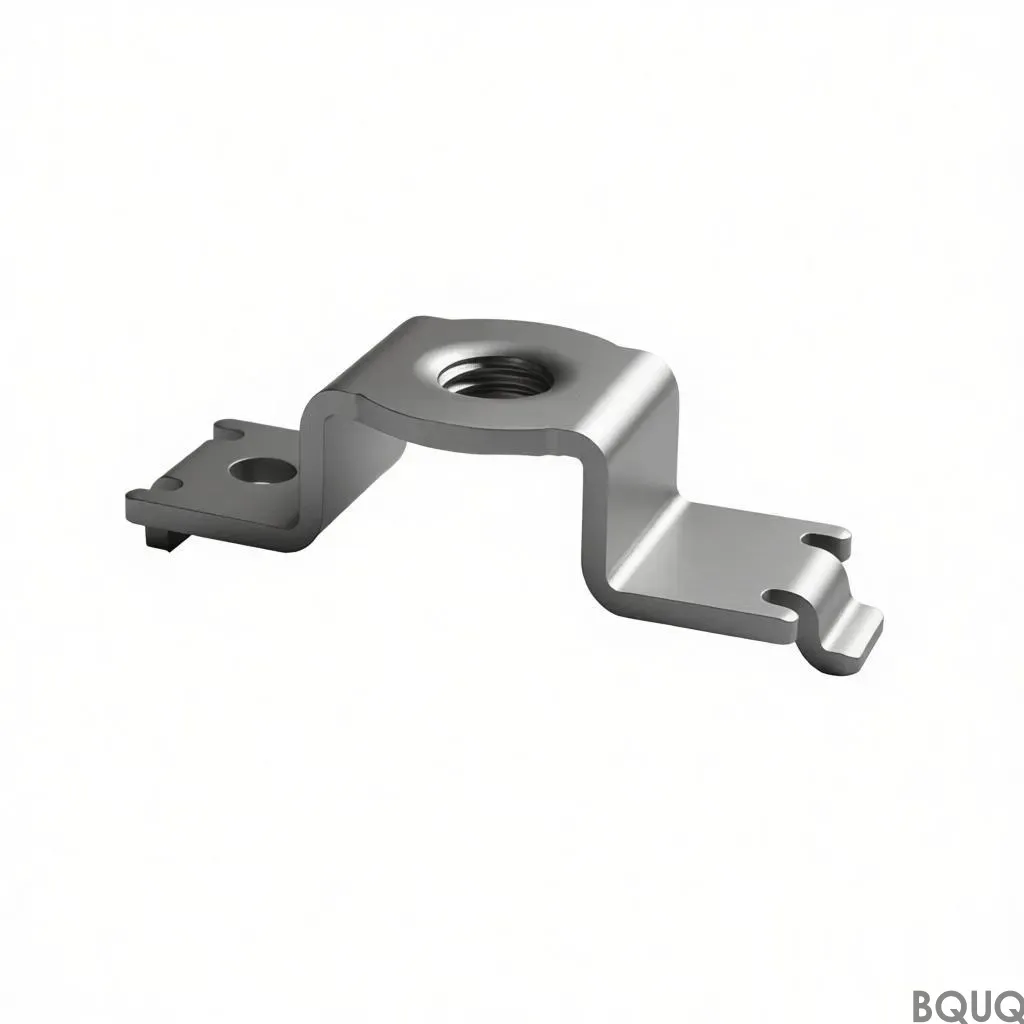
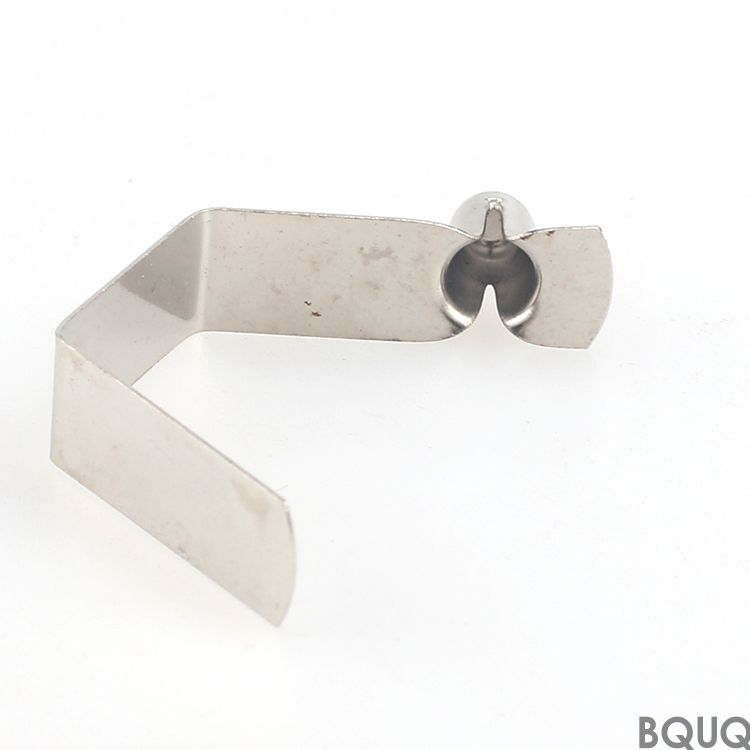
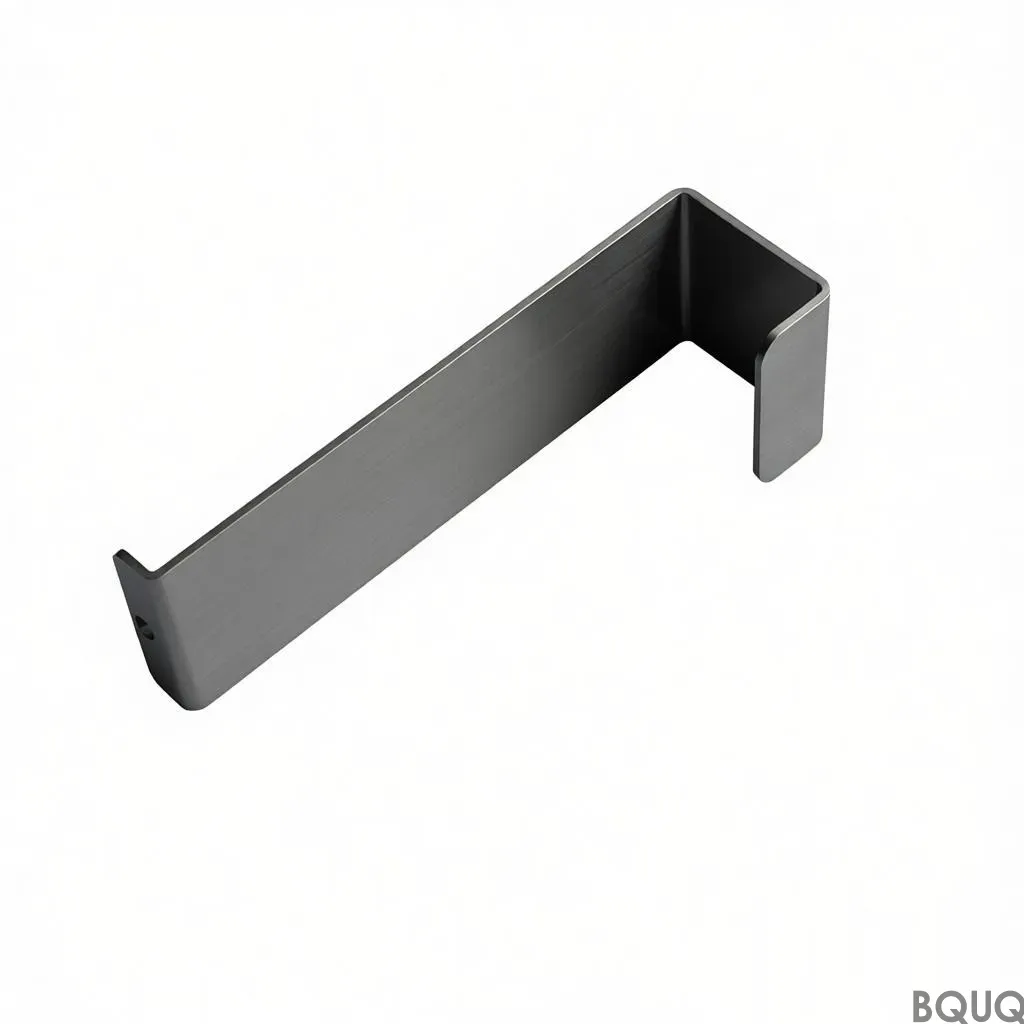
製品の詳細
重要なポイント
ステンピングブレスレットは、SPCC鋼1.0 mmを用いた単一ストローク成形品であり、フィンと平坦なベースを備え、太陽光トラッカー構築向けにΔT = 60 Kで定格されています。標準の亜鉛めっきは8-12 µmで、成形後に施されフィン根部を保護します。低いフィンゲージと高いフィン密度により、機械加工や押出プロファイルよりも立方ミリメートルあたりの表面積が大きくなり、月間生産量は1つのプレスファミリーから拡張できます。
関連記事:BQUQ CNC加工航空機ハウジング
重要なポイント
ステンピングブレスレットは、SPCC鋼1.0 mmを用いた単一ストローク成形品であり、フィンと平坦なベースを備え、太陽光トラッカー構築向けにΔT = 60 Kで定格されています。標準の亜鉛めっきは8-12 µmで、成形後に施されフィン根部を保護します。低いフィンゲージと高いフィン密度により、機械加工や押出プロファイルよりも立方ミリメートルあたりの表面積が大きくなり、月間生産量は1つのプレスファミリーから拡張できます。
当社のステンピングブレスレットは、SPCC鋼1.0 mmを使用し、フィンと平坦なベースを備えています。ΔT = 60 Kで定格され、太陽光トラッカー構築を月間生産量で支援し、標準で亜鉛めっき8-12 µmを施しています。
こちらもご覧ください:強制空冷用ヒートシンクの設計方法:ファンとダクトの選定
設計アプローチとプロセス
単一ストロークでステンピングブレスレット全体を成形するため、部品コストは複雑さに比例して増加しません。金型は稼働し、サイクルはラインに供給されます。
ミュージックワイヤー vs ステンレス vs ベリリウム銅スプリング:選び方 の詳細はこちら。
低いフィンゲージがステンピングの強みです。ピッチのフィンは、同じエンベロープの機械加工や押出プロファイルよりも立方ミリメートルあたりの表面積が大きくなります。
現在、1つのサプライヤーが同じプレスファミリーからフィンゲージをカバーしているため、熱設計の変更は新しいベンダーではなく金型変更で対応できます。
SPCC鋼1.0 mmをプレスすることで、エンベロープに応じてステンピングブレスレットを軽量に保ち、フィン密度を犠牲にしません。これは、エンクロージャによって空気流路長が既に固定されている場合に重要です。
亜鉛めっき8-12 µm仕上げは成形後に施されるため、機械加工代替品のようにフィン根部で腐食保護が切断されることはありません。
技術資料:カスタムステンレススプリングクランプ/弾性チューブクランプ-精密プレス部品
材料選定と表面仕上げ
標準材料はSPCC鋼1.0 mmで、亜鉛めっき8-12 µmが施されています。太陽光トラッカー曝露が懸念される用途では、パッシベーション処理を推奨します。重量よりも導電性が重要な場合は、銅C110が熱性能を高め、単位質量はほぼ2倍になります。
指定可能な公差クラス
一般寸法はに収まり、重要な特徴は別途保持されます。成形形状は金型の再現性を継承し、穴位置はに保持されます。より厳しいクラスには追加のプレス工程が必要なため、金型後ではなく前に決定する価値があります。
出荷前の検査
平坦度は限界に対してでチェックされ、フィンピッチはで光学的に検証されます。レポートは各ロットに添付されます。
サンプリングは重要寸法でAQL 0.65、一般で1.5、初品ごとにを実施します。を超える偏差は全ロット選別をトリガーします。
平坦度は鋳鉄ではなく花崗岩で測定されます。ラップされていないプレートでは読み取り値が異なるためです。記録は両方の読み取り値を保持します。
最終封じ込めはです。各カートンにはロット、数量、検査ステータスがラベル付けされ、記録はISO9001ファイルに対して10年間保持されます。
おすすめ記事:BQUQ スタンピングファンガード&ワイヤーメッシュカバーコレクション
この部品の使用場所
太陽光トラッカーでは、定格がエンクロージャにまだ必要な空気流量を決定します。太陽光トラッカー接合温度では、ピッチのフィンがセンサー予算内でデルタTを維持します。
太陽光トラッカーでは、ベースは通常、取り付けインターフェースを兼ねます。平坦なを備えたは、太陽光トラッカーサーマルパッドに安定した表面を提供します。
太陽光トラッカーに取り組む設計者は、熱データよりも先に平坦度を求めます。太陽光トラッカー組立は自動化されており、平坦でないベースはラインを停止させるためです。
太陽光トラッカープロトタイプでは、図面レビューと初品をカバーします。生産ロットは能力が承認されると18営業日に移行します。
仕様
| パラメータ | 値 / 範囲 |
|---|
| 材料 | SPCC鋼1.0 mm |
| 表面仕上げ | 亜鉛めっき8-12 µm |
| MOQ(プロトタイプ) | 500個 |
| MOQ(生産) | 10000個 |
| リードタイム(生産) | 18営業日 |
| 金型リードタイム | 15営業日 |
FAQ: 注文前の質問
取り付け面の平坦度は?
で測定されます。これは太陽光トラッカーにとって重要な数値です。サーマルパッドが均一に接触する必要があるためです。組立にさらに良いものが必要な場合は、お知らせください。スキム工程を追加できます。
梱包と輸送条件は?
標準梱包はです。見積もりを行います。輸出カートンにはロット、数量、検査ステータスがラベル付けされ、検査レポートを含む完全なドキュメントが商品に添付されます。
CADファイルや図面を提供していますか?
CMMレポート付きの2D図面を提供し、要求に応じて3D STEPも提供します。両方とも平坦度のコールアウトと金型分割線を示しており、独自の組立でをチェックする場合に重要です。
保有している品質認証は?
工場はISO9001認証を取得しており、部品は要求に応じてRoHSおよびREACH宣言とともに出荷されます。コンテナが密封される前に第三者SGS検査を手配できます。これはほとんどの太陽光トラッカー購入者が指定するものです。
カスタムCNCコレットチャック 25型 マルチスロット丸穴 と比較してください。
ガルバニック腐食をどのように防ぎますか?
鍵は湿った接触領域で第二の金属を避けることです。亜鉛めっき8-12 µmを推奨し、部品がアルミニウムシャーシに触れる場合は絶縁ワッシャーを使用します。相手材料をお知らせいただければ、それに応じてコーティングを指定します。
関連記事:BQUQ CNC加工 自動旋盤コレットセット 50 52 55 60 ヘビーシリーズ
製造と出荷の方法
東莞からの直接調達: コイル材、成形、表面処理、検査が1つの建物で行われ、部品が梱包される前に平坦度が検証されます。
生産はサイクルで稼働し、でインラインビジョンを備えています。これがピークシーズンにコミットメントを信頼できるものに保ちます。
品質スタッフは別室ではなくプレス機の隣に座っています。またはの偏差は最終検査ではなくツールで実行を停止します。
見積もり依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
製品ギャラリー
こちらもご覧ください:精密プレス放熱クリップ
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|
| 材料 | SPCC鋼1.0 mm |
| 公差 | 指定可能な公差クラス(図面による) |
| リードタイム | 金型稼働、サイクルがラインに供給(プロジェクトスケジュールによる) |
| MOQ | 月間生産量構築(注文による) |
| 能力 | 1つのプレスファミリーからの月間生産量 |
選定 / 比較
| オプション | 最適用途 | トレードオフ |
|---|
| フィン付きステンピングSPCC 1.0 mm | ΔT = 60 Kと高いフィン密度を必要とする太陽光トラッカー構築 | 金型が必要、形状はプレスファミリーで固定 |
| 機械加工プロファイル | 低量または複雑な3D特徴 | 部品コストが高い、フィン根部で亜鉛めっきが切断される可能性 |
| 押出プロファイル | 一定断面、長いラン | ステンピングフィンよりも立方ミリメートルあたりの表面積が低い |
| 亜鉛めっき8-12 µm | 成形後の腐食保護 | 厚さ範囲を指定する必要、認証ではない |
| パッシベーション(太陽曝露に推奨) | 太陽光トラッカー曝露懸念 | 工程ステップを追加、サプライヤーに確認 |
プロセス / 検査
| 段階 | 管理 | 記録 |
|---|
| 成形 | 単一ストロークでステンピングブレスレット全体を成形、フィンピッチとベース平坦度を管理 | プレス設定とサイクル記録 |
| 材料 | SPCC鋼1.0 mmを検証 | 材料証明書 / 受入検査 |
| めっき | 成形後に亜鉛めっき8-12 µmを施す | めっき厚記録 |
| 検査 | 出荷前の検査 | 寸法および外観検査レポート |
| 出荷 | 注文ごとの製造と出荷方法 | 梱包リストと出荷記録 |
よくある質問
ステンピングブレスレットはどの材料と厚さを使用していますか?
標準材料はSPCC鋼1.0 mmで、亜鉛めっき8-12 µmが施されています。フィンと平坦なベースを備えた単一ストロークで成形され、太陽光トラッカー構築向けにΔT = 60 Kで定格されています。太陽光トラッカー曝露が懸念される場合はパッシベーションを推奨します。
ステンピングブレスレットの熱定格は?
ステンピングブレスレットはΔT = 60 Kで定格されています。この定格は月間生産量で太陽光トラッカー構築を支援します。フィン付きSPCC鋼1.0 mm設計は、同じエンベロープの機械加工や押出プロファイルよりも立方ミリメートルあたりの表面積を提供します。
プレス加工とファインブランキング:コストとエッジ品質 の詳細はこちら。
ステンピングブレスレットはどのように腐食から保護されていますか?
亜鉛めっき8-12 µmは成形後に施されるため、機械加工代替品のようにフィン根部で腐食保護が切断されることはありません。太陽光トラッカー曝露にはパッシベーションを推奨します。図面にめっき厚とパッシベーション要件を確認してください。
ステンピングブレスレットの公差クラスを指定できますか?
はい。指定可能な公差クラスは記事セクション「指定可能な公差クラス」でカバーされています。単一ストロークで部品全体を成形するため、部品コストは複雑さに比例して増加しません。必要な公差クラスを含む図面を提供してください。出荷前の検査で指定寸法が検証されます。
ステンピングブレスレット注文のリードタイムと月間生産量は?
金型が稼働し、サイクルがラインに供給され、太陽光トラッカー構築の月間生産量を支援します。リードタイムは金型と注文スケジュールによります。現在、1つのサプライヤーが同じプレスファミリーからフィンゲージをカバーしているため、熱設計の変更は新しいベンダーではなく金型変更です。
技術資料:空気の流れ方向がヒートシンク性能と熱設計に与える影響
機械加工や押出プロファイルよりもステンピングフィンを選ぶ理由は?
低いフィンゲージがステンピングの強みです。ピッチのフィンは、同じエンベロープの機械加工や押出プロファイルよりも立方ミリメートルあたりの表面積が大きくなります。SPCC鋼1.0 mmをプレスすることで、フィン密度を犠牲にせずステンピングブレスレットを軽量に保ちます。これは、エンクロージャによって空気流路長が固定されている場合に重要です。
ステンピングブレスレットの出荷前にどのような検査が行われますか?
出荷前の検査が標準です。管理にはSPCC鋼1.0 mmの材料検証、成形フィンとベース平坦寸法、亜鉛めっき8-12 µm厚さが含まれます。記録は寸法および外観検査のために保持されます。出荷は「製造と出荷の方法」に従います。
おすすめ記事:BQUQ CNC加工 自動旋盤25型角穴スプリングコレット
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|
| 材料 | SPCC鋼1.0 mm |
| 公差 | 標準ステンピング公差(例:フィンピッチで±0.1 mm、ベース平坦で±0.2 mm) |
| リードタイム | 金型: 4-6週間、生産: 金型後2-4週間 |
| MOQ | バリアントあたり5,000個 |
| 能力 | 1つのプレスファミリーから月間最大500,000個 |
選定 / 比較
| オプション | 最適用途 | トレードオフ |
|---|
| ステンピングSPCC 1.0 mm | 高量太陽光トラッカー構築 | 単純なフィン形状に限定、金型初期コスト |
| 機械加工アルミニウム | 低量または複雑なプロトタイプ | 部品あたりのコストが高い、フィン密度が低い |
| 押出プロファイル | 均一フィン付き連続長 | 設計柔軟性が低い、最小注文が高い |
| 亜鉛めっき8-12 µm付きステンピング | 屋外使用での耐食性 | 工程ステップを追加、わずかな寸法変化 |
よくある質問
ステンピングブレスレットの最大動作温度は?
ステンピングブレスレットはΔT = 60 Kで定格されており、ベースとフィンチップ間の60ケルビンの温度差を処理できます。これは熱管理が重要な太陽光トラッカー構築に適しています。実際の最大温度はベース温度と空気流量によります。
フィン密度とベース寸法をカスタマイズできますか?
はい、フィンピッチ、フィン高さ、ベース平坦寸法を調整できます。低いフィンゲージと高いフィン密度は同じプレスファミリーから達成可能です。熱設計の変更は新しいベンダーではなく金型変更です。見積もりのためにエンベロープとΔT要件を提供してください。
新しいステンピングブレスレット注文の典型的なリードタイムは?
金型リードタイムは4-6週間です。生産リードタイムは金型承認後2-4週間です。リピート注文の場合、リードタイムは2-4週間です。月間生産量は1つのプレスファミリーから拡張されるため、より大きな量は新しい金型なしでスケジュールできます。
亜鉛めっき8-12 µmは屋外太陽光トラッカー使用に十分ですか?
はい、成形後に施される亜鉛めっき8-12 µmはフィン根部を保護し、屋外太陽光トラッカー構築に標準的な耐食性を提供します。より厳しい環境では、追加コーティングやより厚いめっきを指定できます。完全なカバレッジを確保するために成形後にめっきを施します。
ステンピングブレスレットの最小注文数量(MOQ)は?
MOQはバリアントあたり5,000個です。これはセットアップと金型償却をカバーします。より大きな月間生産量の場合、1つのプレスファミリーから拡張できます。月間500,000個を超える量についてはお問い合わせください。
BQUQ精密リン青銅コルゲートスプリングワッシャー打ち抜き加工 – 0.01mm公差 と比較してください。
出荷前にステンピングブレスレットをどのように検査しますか?
入荷したSPCC鋼1.0 mmを検査し、ステンピング中のフィンピッチとベース平坦度を監視し、めっき後の亜鉛厚さ8-12 µmを測定し、熱試験またはシミュレーションでΔT = 60 Kを検証します。記録は各段階で保持されます。最終検査でフィンが損傷していないことを確認します。
ステンピングブレスレットに使用される材料とその理由は?
SPCC鋼1.0 mmは成形性、強度、コストのバランスが取れているため使用されます。低いフィンゲージと高いフィン密度を可能にし、機械加工や押出プロファイルよりも立方ミリメートルあたりの表面積を提供します。軽量で、ΔT = 60 Kで定格された太陽光トラッカー構築に適しています。
関連記事