製品の詳細 目次
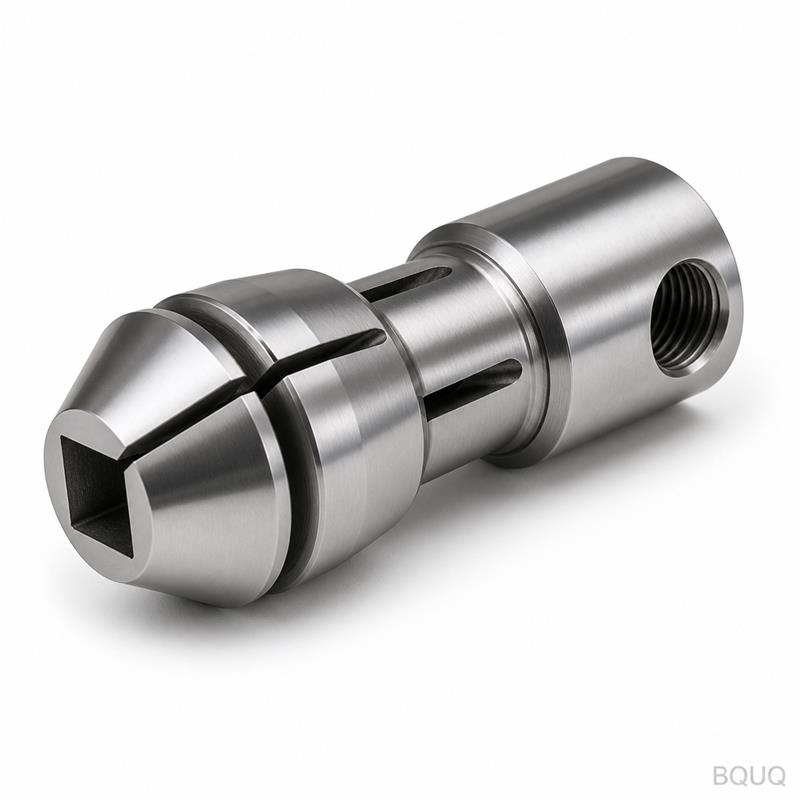
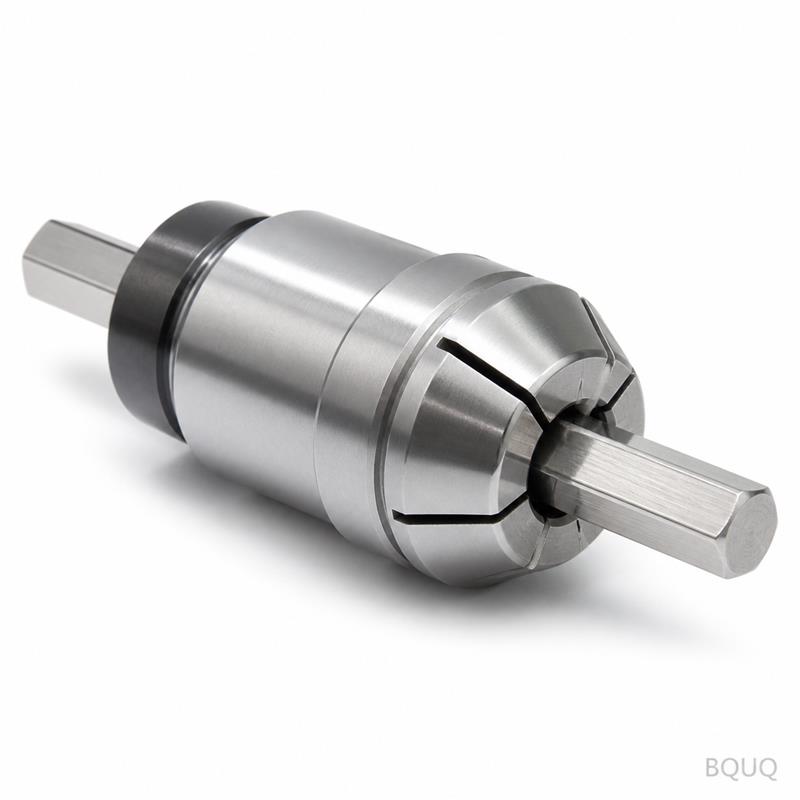
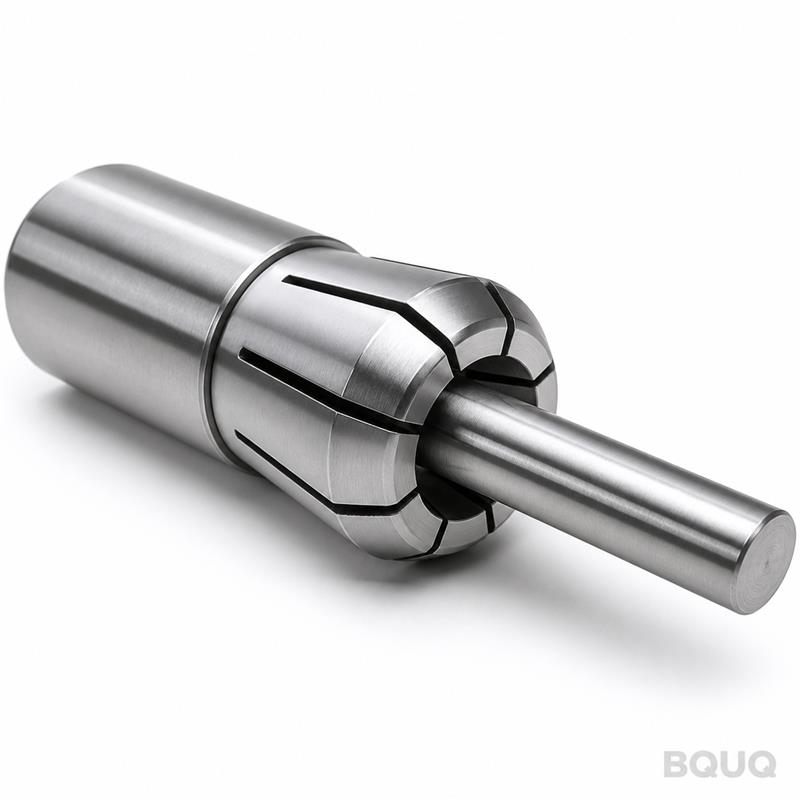
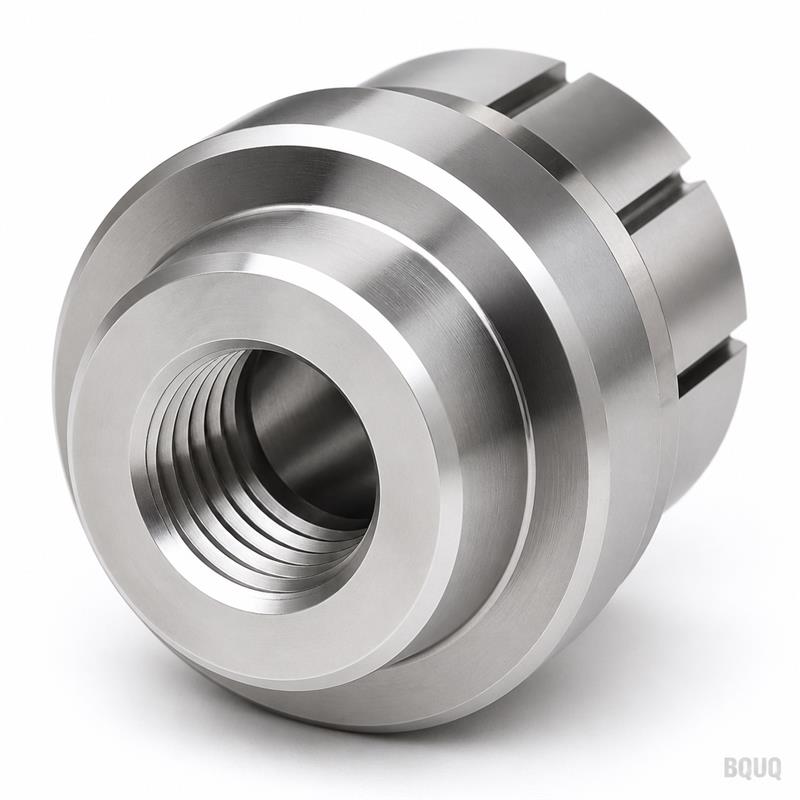
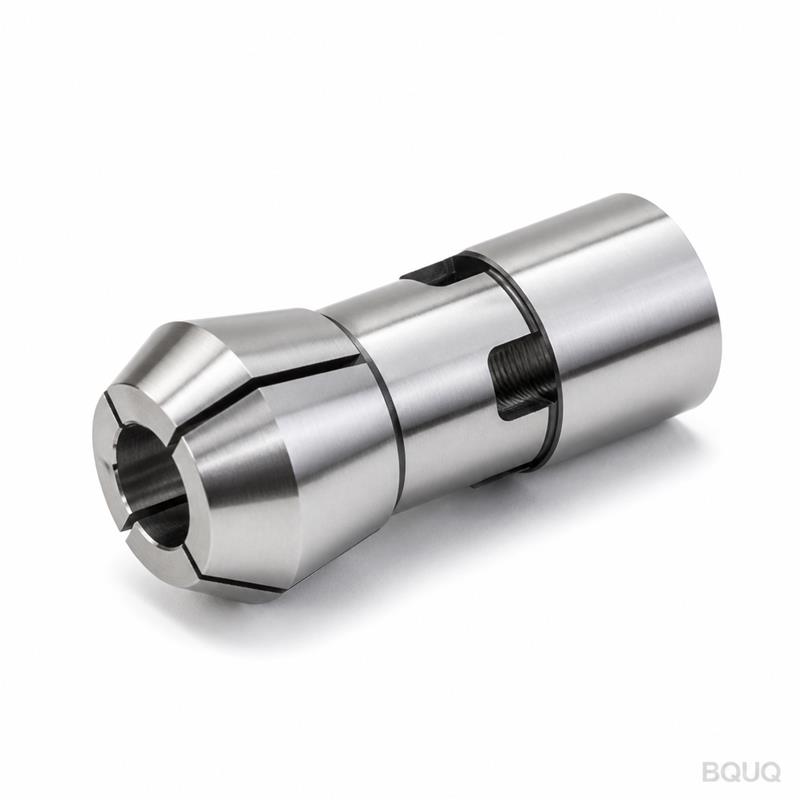
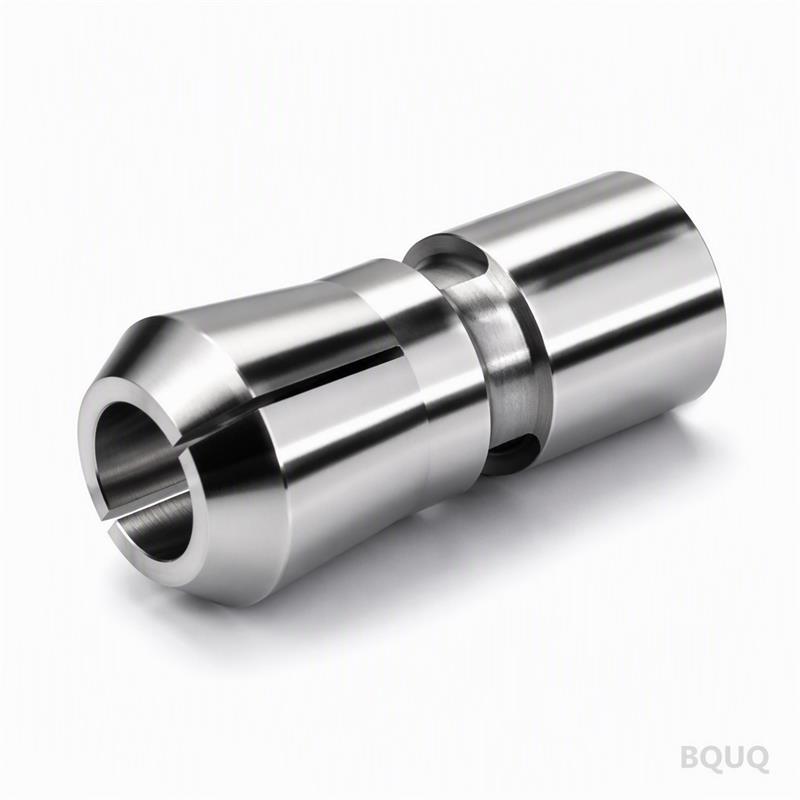
このコレットの役割と自動旋盤にとって重要な理由 これは、CNC加工された自動旋盤25型角穴スプリングコレットで、主軸台移動型自動旋盤や自動旋盤において、角材、六角材、または長方形材をしっかりと保持するために設計されています。角穴形状は、重切削負荷下でのワーク回転を防ぎ、±0.005 mmのクランプ再現性と、0.005 mmの総合振れ(TIR)を実現します。熱処理後の硬度は58±1 HRCに保持され、穴変形を起こすことなく100,000サイクル以上の一貫した把持力を提供します。
このコレットは、東莞にある当社の20年の実績を持つCNC旋削・研削ラインで、予備硬化合金鋼から機械加工されています。すべてのユニットは熱処理後に研削され、旋削のみではありません。この研削工程こそが、穴部の0.4 µm Ra表面仕上げと、部品形状が要求する正確な角部コーナー半径を実現するものです。納期は、標準サイズで7営業日、カスタム穴で15日です。
角穴形状:ワークを傷つけずにロックする仕組み 角穴は単なるブローチ加工穴ではありません。穴の各平面を個別に0.002 mmの平面度で研削し、真の4点接触パターンを機械加工しています。これにより、クランプ力がワーク面全体に均等に分散され、丸穴コレットが角材に残す点接触による応力痕を回避します。穴のコーナーは0.2 mmの半径で逃がし加工され、高速主軸サイクル中にコレット本体に亀裂を生じさせる応力集中を防ぎます。
穴が角形であるため、ドローバーがコレットをテーパーに引き込むと、コレットは均一に収縮します。4つの面すべてで同じ把持力が得られるため、8,000 RPMでのアグレッシブなピックドリル加工やスレッドホイリングを行っても、角部品が回転したり軸方向にずれたりすることはありません。これは、各設計のリリース前に50,000サイクルの疲労試験で検証しています。
この25型コレットに使用する材料と熱処理 材料には、焼入れ性と衝撃靭性のバランスに優れた42CrMo4合金鋼(AISI 4140相当)を使用しています。CNC加工でニアネットシェイプにした後、真空焼入れで58±1 HRCに硬化させます。真空焼入れは脱炭と表面酸化を防ぎ、穴の寸法安定性を維持します。その後、180°Cで2回焼戻しを行い、残留応力を除去します。この工程が、研削後にコレットが角形から「ばね戻り」するのを防ぎます。
スプリングスロットは、焼入れ後にワイヤー放電加工(EDM)で切断され、焼入れ前にフライス加工されることはありません。ワイヤーEDMにより、スロット幅0.3 mm ±0.01 mm、バリのない清浄なエッジが得られ、応力集中部を生じません。このコレットには表面コーティングを使用していません。用途が機械的クランプであり、切りくず除去ではないためです。クーラントが多い環境での耐食性が必要な場合は、追加費用なしで黒染め処理を施すことができます。
研削と仕上げ工程:0.005 mm TIRの由来 研削工程は3段階です。まず25型テーパー(直径25 mm、30°テーパー角)への外径研削、次に角穴の内径研削、最後に端面の仕上げ研削です。外径は0.002 mmの真円度に研削され、テーパーはマスターゲージによる90%接触のブルーイングチェックで確認されます。角穴は、各平面を個別にドレスするフォームドホイールで研削され、対向面間の平行度は0.003 mmに保持されます。
最終TIRは、精密主軸上でデジタルインジケータを使用し、穴長さに沿った3点で測定されます。ノーズ部で0.005 mm、後端部で0.008 mmを超えるコレットはすべて不合格とします。これは、0.015 mmを許容するERコレットのDIN 6499規格よりも厳しい値です。厳しい同心度要求のある部品を加工する場合、このコレットは別途仕上げパスを必要とせずに保持します。
出荷前の全数検査:寸法と硬度の検証 すべてのコレットに対して、ロット抜き取りではなく全数検査を実施します。角穴幅は、穴の前端、中央、後端で2点式内側マイクロメータを使用して測定します。テーパーは校正済みリングゲージで確認します。硬度はロックウェルC試験機で端面を検証し、その値を検査証明書に記録します。また、スプリングバック試験も実施します。12 mm角のテストバーをクランプし、リラックス時の穴の開きを測定し、元の寸法から0.01 mm以内に戻ることを確認します。
TIR測定セットアップを写真撮影し、その読み値を出荷ファイルに含めます。ご要望があれば、42CrMo4ロットの化学成分を示す材料証明書(EN 10204 3.1)も提供できます。大量注文の場合、初品検査報告書(FAIR)をファイルに保管し、ご要望から24時間以内にメールで送信できます。
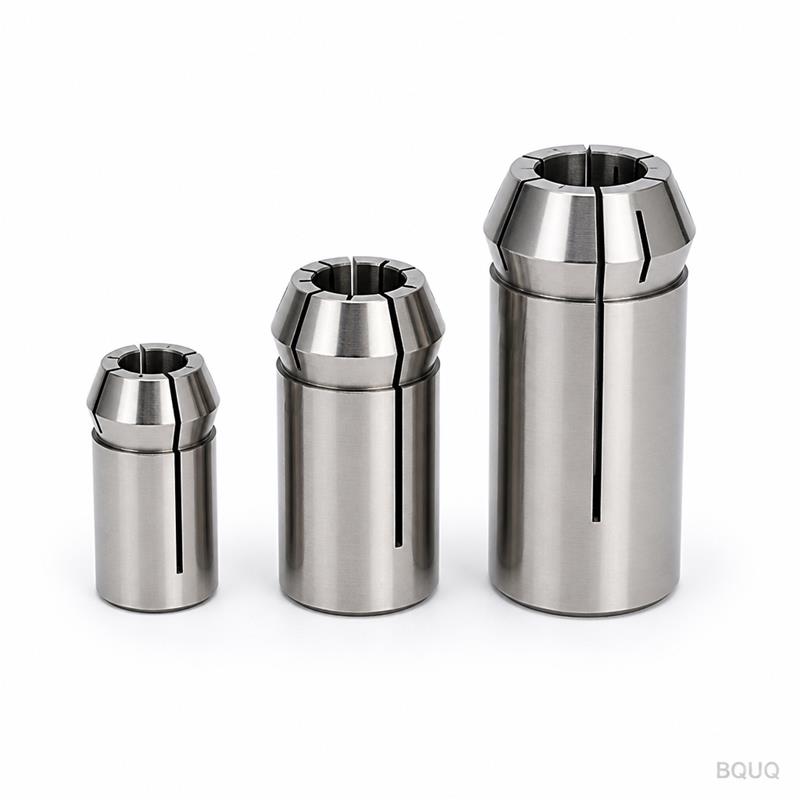
納期、最小注文数量、および出荷方法 標準サイズ(6 mm、8 mm、10 mm、12 mm、14 mm、16 mm角穴)は、東莞工場から7営業日で出荷されます。4 mmから25 mmのカスタム穴は、新しい研削ホイールのドレスが必要なため、15営業日で出荷されます。最小注文数量はありません。試作テスト用に1個から注文できます。10個未満の注文には、機械段取り替え時間をカバーするための少額のセットアップ費用として15ドルを追加します。
出荷はDHLまたはFedExで、米国または欧州までの標準的な輸送日数は3〜5日です。各コレットは、海上輸送中の錆を防ぐため、VCI紙とともに密封プラスチックチューブに梱包されます。急ぎのご注文の場合、標準サイズで3営業日に短縮できます(30%割増料金)。
仕様 値 製品タイプ CNC加工 自動旋盤25型角穴スプリングコレット 材料 42CrMo4(AISI 4140)合金鋼 硬度 58 ± 1 HRC(真空焼入れ、2回焼戻し) 角穴サイズ 4 mm〜25 mm(標準:6、8、10、12、14、16 mm) 穴公差 面間幅 ±0.005 mm 総合振れ(TIR) ノーズ部 0.005 mm、後端部 0.008 mm 表面仕上げ(穴部) Ra 0.4 µm(研削) テーパー角 30°テーパー角、外径25 mm スロット幅 0.3 mm ±0.01 mm(ワイヤーEDM切断) 疲労寿命 100,000+サイクル(試験で検証済み) 納期 7営業日(標準)、15日(カスタム穴) 最小注文数量 なし(1個から注文可能)
FAQ:図面を送る前の簡単な回答 このコレットの最小注文数量は? 最小注文数量は設定していません。試作用にCNC加工自動旋盤25型角穴スプリングコレットを1個から注文できます。単価はバルク注文より若干高くなりますが、セットアップ費用は15ドルのまま固定です。
リストにないカスタム角穴サイズを加工できますか? はい、4 mmから25 mmの範囲で0.1 mm刻みの任意の角穴を研削できます。また、同じ±0.005 mm公差で六角穴や八角穴も製作可能です。コーナー半径の要件を記載した図面をお送りください。
各コレットの品質をどのように保証していますか? すべてのユニットに対して100%の寸法検査(穴幅、テーパー、TIR)と硬度試験を実施し、出荷時に文書化された検査報告書を提供します。オプションで材料証明書も提供可能です。
カスタム角穴コレットの標準的な納期は? カスタム穴は専用の研削ホイールをドレスするため15営業日かかりますが、標準サイズをお受けいただける場合は、中国の精密製造工場から7営業日で出荷できます。
正式な見積りを取得し、精密製造プロジェクトを開始する方法 当社は中国東莞にある精密製造工場で、CNC加工、プレス加工、スプリング製造の20年の経験があります。このコレットは自社内で機械加工されているため、商社を介する必要はありません。図面、または角穴サイズと材料長さだけをお送りいただければ、12時間以内に正式な見積りを返信します。標準サイズの場合、多くの場合その日のうちに見積りが可能です。最小注文数量なし、隠れた工具費もありません。
ツーリングセットアップを確定する前に、CNC切削工具選定ガイド を確認して、主軸速度と送り速度がコレットの把持力に適合していることを確認してください。また、穴部で±0.005 mmより厳しい公差が必要な場合は、CNC加工公差ガイド を読んで、量産で達成可能な範囲を理解してください。
図面をsc@bquq.com までメールするか、WhatsAppの+86 13713157787 までメッセージをお送りください。12時間以内に見積り、納期、サンプル検査計画をお送りします。来週には、0.005 mm TIRで生産ラインを稼働できます。
関連製品 パラメータ パラメータ 能力 材料 AL6061/7075、SUS303/304/316、45#鋼、T2銅、H59真鍮、POM、PEEK、ナイロン 公差 ±0.005mm標準、±0.003mmは要望に応じて 機械 3/4/5軸CNC、旋削・フライス複合、スイス型自動旋盤 表面処理 陽極酸化、ニッケル、亜鉛、不動態化、サンドブラスト、研磨 サイズ範囲 最大400 x 300 x 200 mm 試作 72時間、サンプルに最小注文数量なし 検査 バッチごとに完全なレポート、CMMデータは要望に応じて