製品の詳細 目次
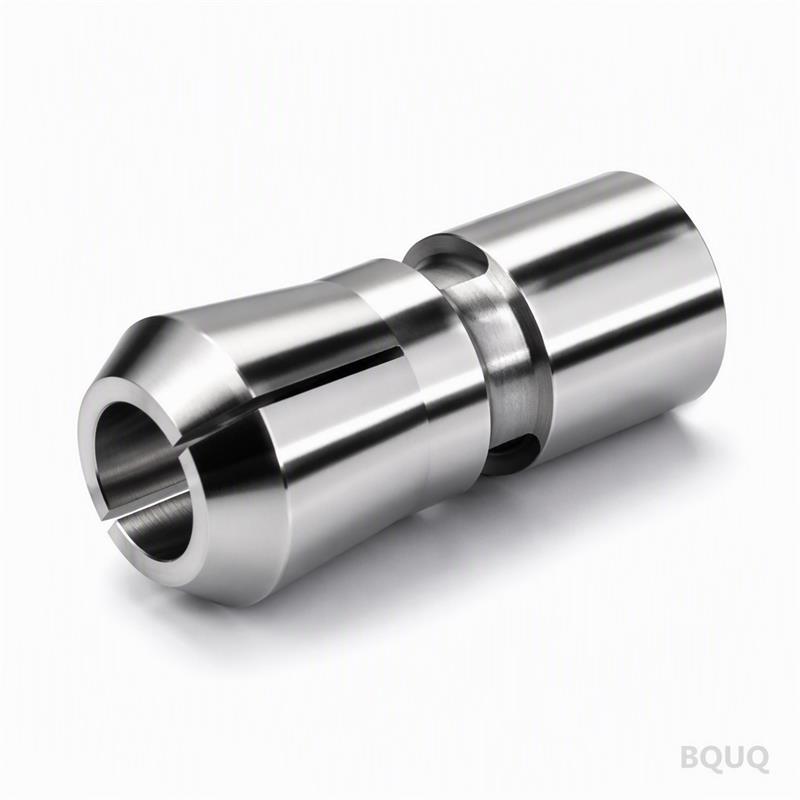
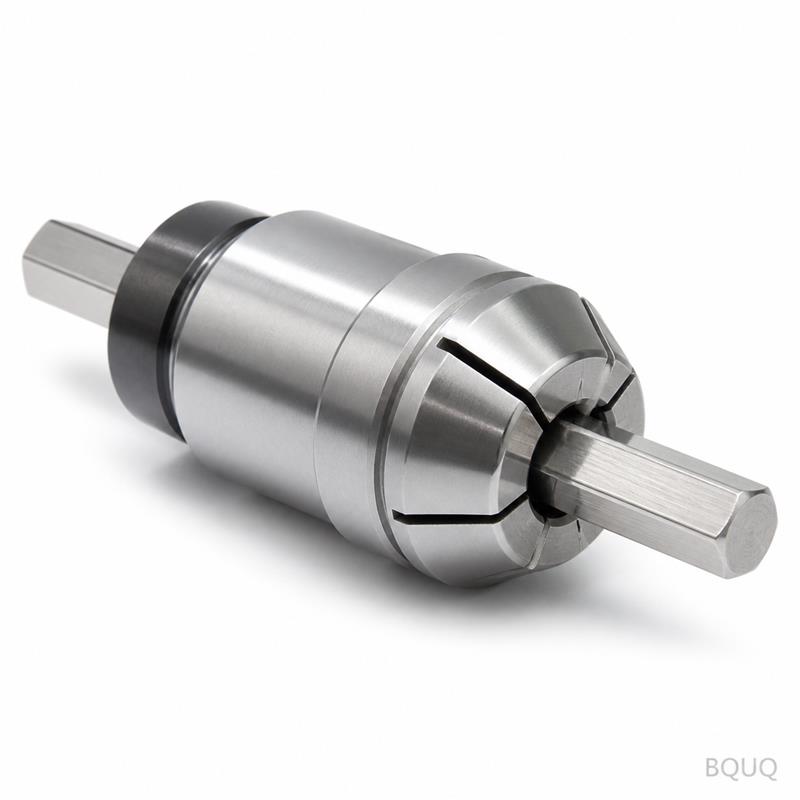
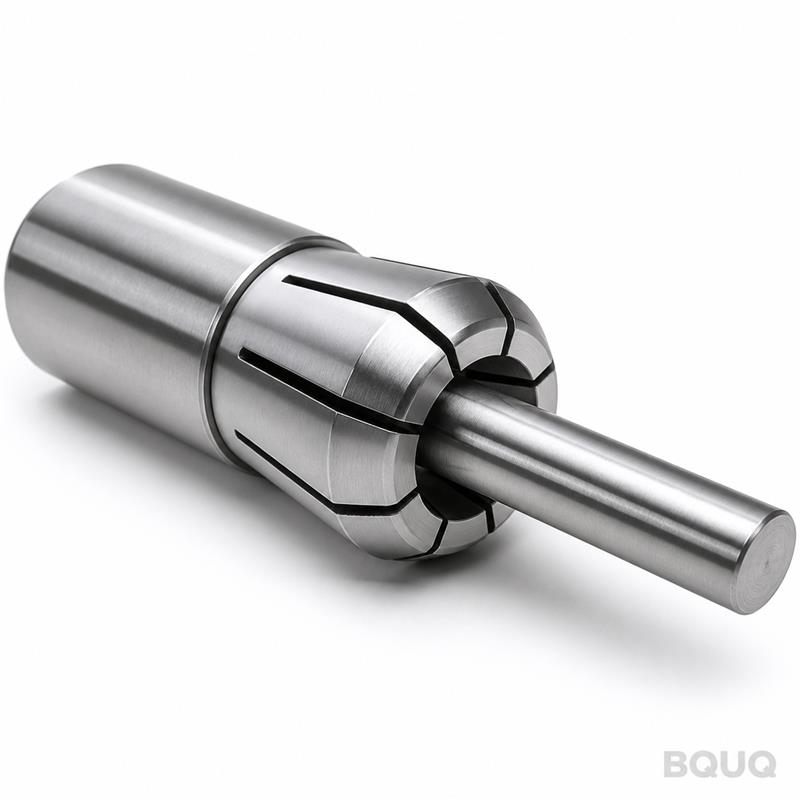
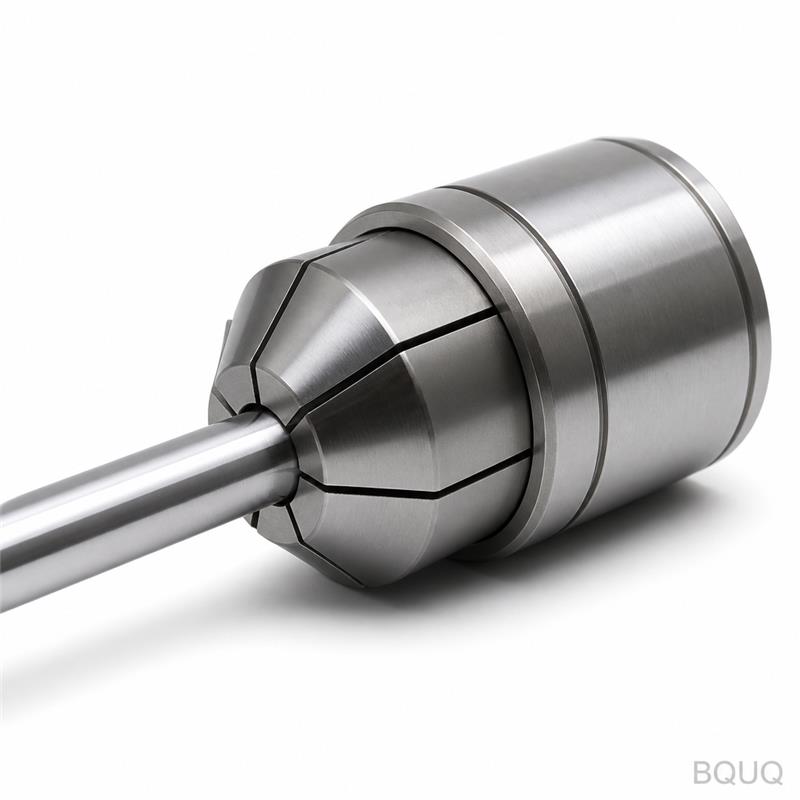
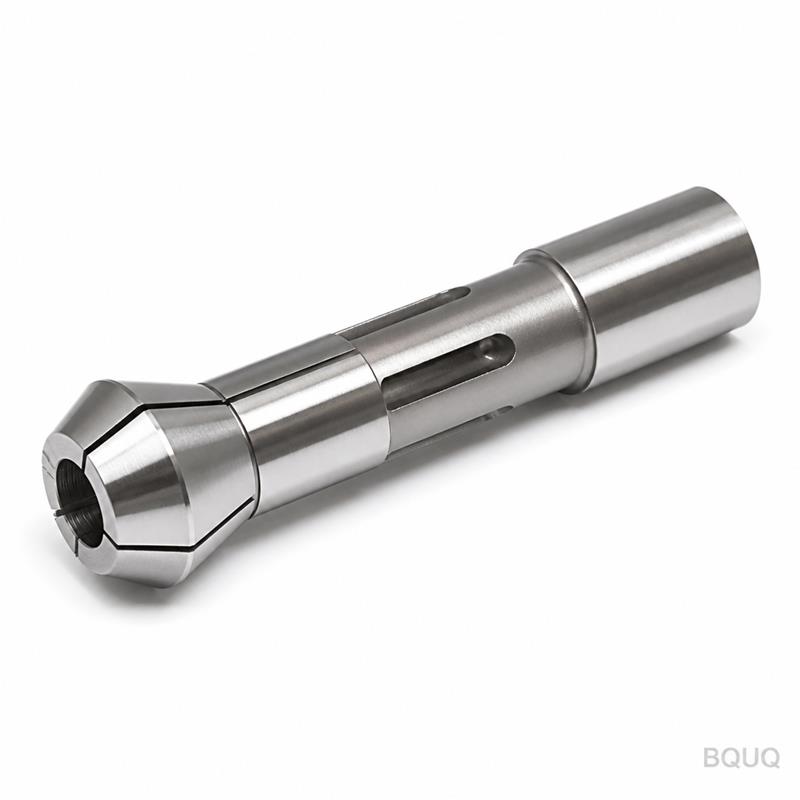
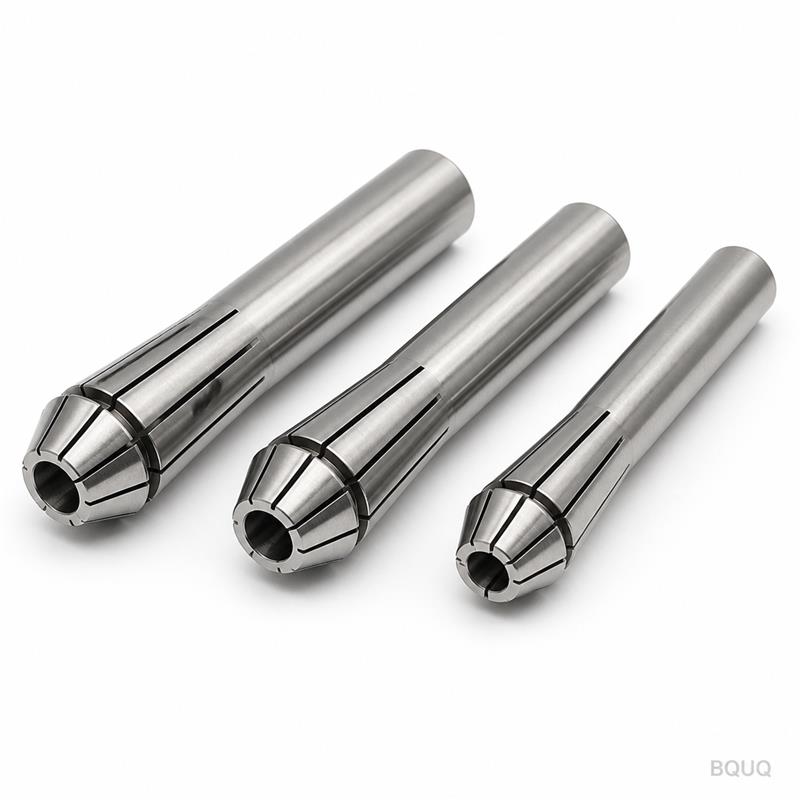
この46型コレットチャックがスピンドルにもたらす具体的な効果 これは、46系テーパーを使用する自動旋盤およびスイス型旋削センター向けに設計された、CNC加工自動旋盤46型ミラーポリッシュコレットチャックです。具体的な利点は把持の一貫性にあります。同心振れを0.005 mm TIR以下に抑えることで、加工部品の直径は全生産ロットにわたり±0.01 mm以内に維持されます。熱処理後の硬度は58-60 HRCであり、把持面は10万サイクルを超えてもクランプ力の測定可能な低下なしに摩耗に耐えます。標準サイズの納期は7日で、東莞工場から出荷いたします。
46型テーパーの形状:びびりなしでロックする理由 46型コレットは、閉鎖テーパーに16度の包含角を使用しており、これはERコレットの8度コーンよりも急峻です。この急峻な角度により、軸方向のドローバー力を約3.2:1の比率で半径方向のクランプ力に変換し、過度なドローバー圧力を必要とせずに高い把持剛性を実現します。当社のCNC加工自動旋盤46型ミラーポリッシュコレットチャックは、溶接やろう付けではなく、42CrMo合金鋼の単一ビレットから切削加工されています。スロットパターン(3本のフルスロットと3本のリリーフスロット)は、熱処理後にワイヤーカット加工され、歪みを防ぎます。各スロットエッジは0.05 mm半径に面取りされているため、薄肉チューブ(肉厚0.5 mmまで)はクランプ時に潰れません。
ミラーポリッシュ:ワークの滑りを防ぐ表面仕上げ ボアと把持面をRa 0.1 µmに研磨しており、これは鏡面仕上げです。コレットにとってこれがなぜ重要なのでしょうか?粗い表面(研削コレットに一般的なRa 0.8 µm)はワークとの微視的な噛み合いを生み出しますが、同時に完成部品に転写される微細な傷も生み出します。ミラーポリッシュはこれらの傷を排除し、滑らかな棒材での摩擦係数を実際に増加させます。Ra 0.1 µmの焼入れ鋼同士は、接触面積が大きいため研削面よりも良好に把持します。二次的なバフ研磨なしで、旋削部品に鏡面仕上げが得られます。この特定の製品において、ミラーポリッシュは装飾的なものではなく、滑りがスクラップの主原因となる6,000〜8,000 RPMの高速加工における機能要件です。
46型コレットに使用する材料と熱処理 基材は42CrMo(AISI 4140相当)で、介在物を除去するために真空脱ガス処理が施されています。コレット本体を粗加工した後、密閉焼入れ炉で58-60 HRCに熱処理し、続いて180°Cで二度焼戻しを行い応力を除去します。熱処理後、CBNホイールを備えたCNC内面研削盤でテーパーとボアを研削します。ミラーポリッシュは2段階のプロセスで施されます。最初に9 µmのダイヤモンドペースト、次に3 µmのダイヤモンドペーストをフェルトホイールで使用します。これは光学金型部品に使用されるものと同じプロセスです。すべてのコレットは研削後に磁粉探傷検査を受け、熱処理サイクルによる微細な割れを検出します。不合格品は再加工ではなく廃棄されます。
出荷前の全数検査:振れ、硬度、表面プロファイル 当社は抜き取り検査を行いません。すべてのCNC加工自動旋盤46型ミラーポリッシュコレットチャックは、梱包前に3点検査を受けます。まず、コレットをテストマンドレルに取り付け、1 µm分解能のダイヤルインジケーターを使用して先端と20 mm深さのTIRを測定します。許容限界は両ポイントで0.005 mmです。次に、ロックウェル硬度計で円周上の3箇所の硬度をチェックします。ばらつきは1 HRCを超えてはなりません。第三に、把持ボアの表面仕上げをプロフィロメーターで測定し、Ra値を検査証明書に記録します。証明書は実際の測定値とともに出荷箱に同梱され、テンプレートではありません。いずれかの寸法が不合格の場合、そのコレットは赤い染料でマークされ廃棄されます。
表:CNC加工自動旋盤46型ミラーポリッシュコレットチャックの完全仕様 パラメータ 仕様 タイプ 自動旋盤46型(16度包含テーパー) 材料 42CrMo(AISI 4140)、真空脱ガス処理 硬度 58-60 HRC(二度焼戻し) 把持ボア径範囲 Ø3 mm〜Ø46 mm(カスタムボアサイズ対応可能) 同心振れ(TIR) 先端で≤ 0.005 mm、20 mm深さで≤ 0.008 mm 表面仕上げ(把持ボア) Ra 0.1 µm(ミラーポリッシュ) スロットパターン フルスロット3本+リリーフスロット3本、熱処理後ワイヤーカット 最大推奨回転数 8,000 RPM(バランス調整済み) 納期 標準サイズ7日、カスタムボア15日 最小注文数量 なし(1個から受注可能) 製造国 中国製(東莞工場、20年の実績)
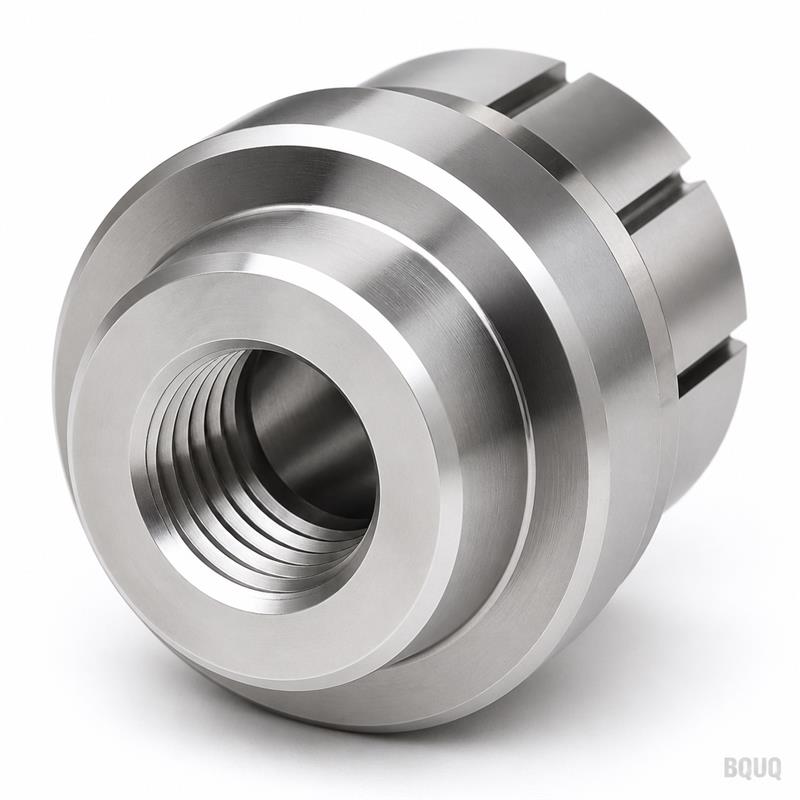
このコレットチャックを自動旋盤スピンドルに適合させる方法 46型コレットは、46 mmのノーズ径と16度のシート角度を持つスピンドルに適合します。ご注文前に、ドローチューブのねじピッチとノーズ面からねじ始点までの距離を測定してください。ドローバーストロークに合わせて、ねじ部を短くまたは長くしたコレットを供給できます。ERコレットから交換する場合、46型は同じドローバー圧力で約30%高いクランプ力を発揮しますが、ストロークは短くなります。Ø30 mm以上の棒材の場合、重切削負荷下での回転を防ぐために、鋸歯状ボア(オプション、追加費用なし)を推奨します。現在お使いのコレットとスピンドルノーズ寸法の写真をお送りいただければ、当社のエンジニアが適合性を確認できます。この精密製造プロセスについては、達成可能な限界の参考として、当社のCNC加工公差ガイド で詳しく説明しています。
FAQ:CNC加工自動旋盤46型ミラーポリッシュコレットチャック このコレットチャックの最小注文数量は? 最小注文数量はありません。テスト用に1個からの注文を受け付けており、単価は1個でも100個でも同じです。
特定のワークピースに合わせてボア径とスロット深さをカスタマイズできますか? はい、お客様の正確な径(公差±0.005 mm)に合わせてカスタムボアをワイヤーカットし、薄肉材や六角材に合わせてスロット深さを調整できます。カスタムボアの納期は15日です。
すべてのユニットで0.005 mmの振れをどのように保証していますか? 各コレットをテストマンドレルで個別にTIRを測定し、実際の測定値が記載された検査証明書を部品とともに出荷します。
生産停止時の緊急注文の場合、実際の納期はどのくらいですか? 標準的な46型サイズの場合、緊急対応(追加料金10%)で72時間以内に出荷できます。通常の納期は注文確認から7日です。
精密製造ライン向けのご注文と技術サポート 12時間以内の正式見積もりをご希望の場合は、図面または必要なボア径とワーク材質を記載した簡単なメモをお送りください。メール:sc@bquq.com または WhatsApp:+86 13713157787 まで。中国の営業時間(GMT+8)に対応しており、米国東海岸の午前中とヨーロッパの午後に重なります。このコレットで生産する部品用の切削工具を選定される場合は、高スピンドル回転数での工具たわみの問題を回避するために、当社のCNC切削工具選定ガイド をご参照ください。自動旋盤のサイクルタイム短縮については、当社のCNCプログラミング最適化ガイド で、このコレットシステムの高剛性と相性の良いツールパス戦略を紹介しています。すべてのコレットは、輸送中の錆を防ぐために、中性紙とフォームライニング入りの箱に梱包されます。当社は40以上の国への輸出実績があり、工場はISO 9001:2015認証を取得しています。今すぐ図面をお送りいただければ、1営業日以内にテーパー角度、ねじサイズ、ボア径を確認いたします。
関連製品 パラメータ パラメータ 能力 材料 AL6061/7075、SUS303/304/316、45#鋼、T2銅、H59真鍮、POM、PEEK、ナイロン 公差 ±0.005mm標準、±0.003mmは要望に応じて 機械 3/4/5軸CNC、旋削・フライス複合、スイス型自動旋盤 表面処理 陽極酸化、ニッケル、亜鉛、不動態化、サンドブラスト、研磨 サイズ範囲 最大400 x 300 x 200 mm 試作 72時間、サンプルに最小注文数量なし 検査 バッチごとに完全なレポート、CMMデータは要望に応じて