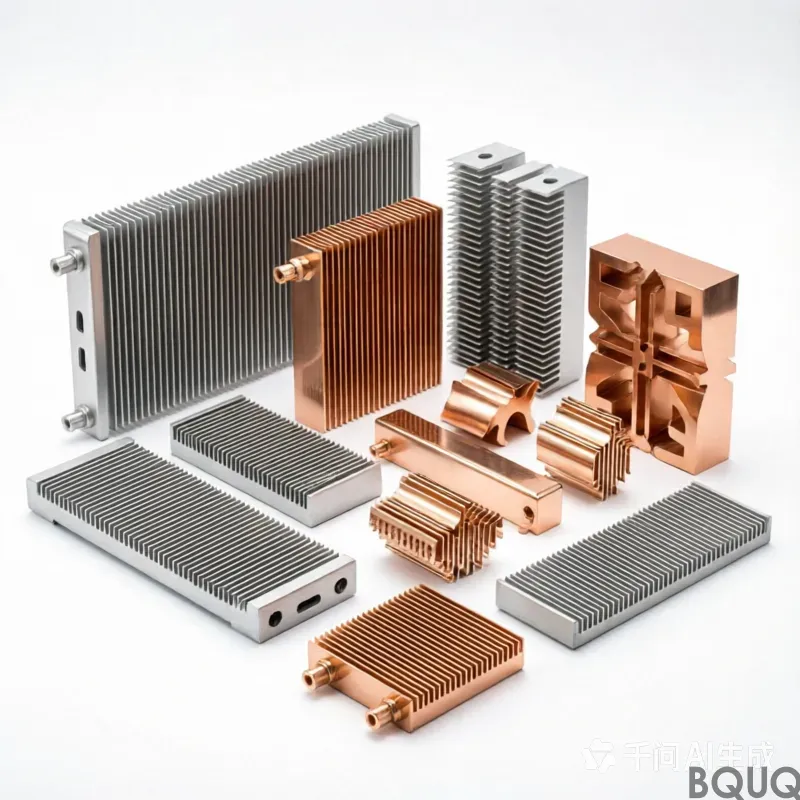
ヒートシンクコンパウンド サーマルペースト: 6061-T6 aluminium, tolerance 0.20 mm, surface hard anodize Type III, 25-40 µm, lead time 10 working days, MOQ 500 pcs. Capacity 800,000 pcs for IGBT power module. Drawing review and first-article report included.
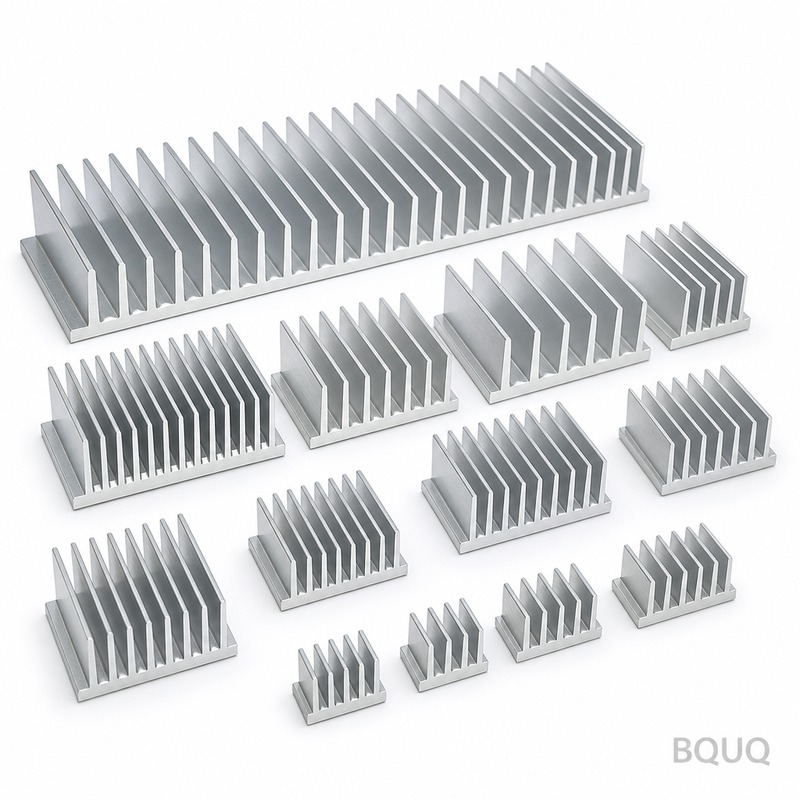
ヒートシンクコンパウンド サーマルペースト
重要なポイント
ヒートシンクコンパウンド(サーマルペースト)は、フィン厚0.3 mm、フィンピッチ1.5 mm、熱抵抗0.62 K/W、一般公差±0.10 mmの6061-T6アルミニウム押出材などのヒートシンクと組み合わせて使用される熱界面材料です。LED高天井照明では、購入者は負荷サイクル、熱変動、腐食環境での耐久性を確認する必要があります。バリ取り、めっき、全数検査などの二次加工は、原材料よりも単価を押し上げます。金型は測定された工程能力に基づいて設計されるため、10営業日は現実的であり、サプライヤーは80万個での工程能力を文書化する必要があります。
重要なポイント
ヒートシンクコンパウンド(サーマルペースト)は単独の部品ではなく、フィン厚0.3 mm、フィンピッチ1.5 mm、熱抵抗0.62 K/W、一般公差±0.10 mmの当社の6061-T6アルミニウム押出材などのヒートシンクと組み合わせて使用される熱界面材料です。LED高天井照明プログラムでは、購入者は発注前に負荷サイクル、熱変動、腐食環境での耐久性を確認すべきです。バリ取り、めっき、全数検査などの二次加工は原材料よりも単価を押し上げるためです。金型は測定された工程能力に基づいて設計されるため、10営業日は現実的であり、サプライヤーは単一サンプルで勝負するのではなく、80万個での工程能力を文書化する必要があります。
ほとんどの購入者は図面と目標価格から始めます。当社はヒートシンクコンパウンド(サーマルペースト)から始め、その部品が実際に耐えなければならないものは何かを問いかけます。負荷サイクル、熱変動、あるいはLED高天井照明における腐食環境です。
主要仕様の概要
| パラメータ | 値 / 範囲 |
|---|---|
| 材質 | 6061-T6アルミニウム |
| フィン厚 | 0.3 mm |
| フィンピッチ | 1.5 mm |
| 熱抵抗 | 0.62 K/W |
| 表面仕上げ | サンドブラスト+エポキシ粉体塗装 RAL 9005 |
| 一般公差 | ±0.10 mm |
市場と技術の背景
LED高天井照明におけるコスト圧力が原材料から来ることはほとんどありません。それは二次加工から来ます。バリ取り、めっき、全数検査です。これらの工程の一つを削除することは、通常、どの材料代替よりも単価を大きく動かします。
LED高天井照明の購入者の統合は、より少なく、より大きなプログラムを意味します。それは、単一サンプルで勝つサプライヤーよりも、80万個での工程能力を文書化できるサプライヤーを報います。
製造方法
金型は工程の測定された能力に基づいて設計されるため、±0.10 mmは検査フィルターではなく、金型形状の結果です。だからこそ、10営業日は楽観的ではなく現実的なのです。
バリ取りとエッジコンディショニングは、ヒートシンクコンパウンド(サーマルペースト)の図面に指定されています。寸法検査に合格する鋭いエッジでも、組立に失敗する可能性があるため、エッジブレークは外観上のものではなく、管理されたパラメータです。
ヒートシンクコンパウンド(サーマルペースト)の最終検査は、一般寸法についてはサンプリングベースで、重要特性については全数検査です。この区分は金型前に合意されます。なぜなら、特性を一般から重要に移動すると、コストと10営業日が変わるからです。
材質と表面仕上げ
ヒートシンクコンパウンド(サーマルペースト)が接触荷重を受ける場合、材料硬度は寸法公差とともに指定されます。定義された試験方法のない硬度は、受入検査紛争の最も一般的な原因です。
こちらもご覧ください:精密U字型アルミニウムヒートシンクチャンネル
6061-T6アルミニウムが割当になると、代替要求が一般的です。当社は出荷前に、同じ±0.10 mmおよびサンドブラスト+エポキシ粉体塗装 RAL 9005基準に対して代替品を認定し、変更とともに証明書を提供します。
リサイクル含有量とRoHS/REACH宣言は、要求に応じてヒートシンクコンパウンド(サーマルペースト)用に入手可能です。LED高天井照明の顧客が材料原産地を監査する場合、納品時ではなく見積段階でミル証明書を要求してください。
公差と検査
ヒートシンクコンパウンド(サーマルペースト)の初品検査は、図面上のすべての寸法を報告し、その一部のサンプルではありません。その報告書は、残りのバッチと将来の再注文の基準です。
金型加工においてBTからHSKへの移行を促すものは何か? の詳細はこちら。
工程能力は特性ごとに追跡されます。ヒートシンクコンパウンド(サーマルペースト)でCpkが合意された閾値を下回る場合、当社は最終で部品を選別するのではなく、工程を調整するか、特性を再分類します。
不適合材料は、システム内だけでなく物理的に隔離されます。ヒートシンクコンパウンド(サーマルペースト)の場合、それは処分が文書化されるまでバッチがマークされたエリアに留まることを意味し、最も一般的な出荷エラーを防ぎます。
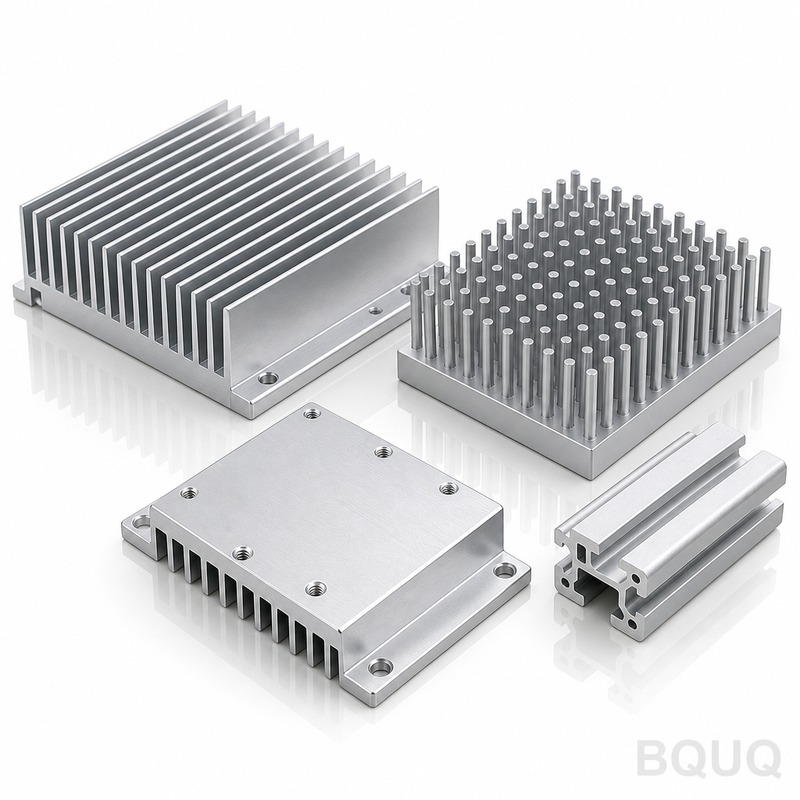
技術資料:BQUQ ピンフィン精密加工ヒートシンクコレクション
使用場所
LED高天井照明は、ヒートシンクコンパウンド(サーマルペースト)の最大の用途分野であり、部品は通常、実験室条件ではなく、連続負荷と広い温度範囲にさらされます。
振動とサイクルは、ヒートシンクコンパウンド(サーマルペースト)の通常の寿命制限要因です。デューティサイクルがわかっている場合、寸法を変えずに使用寿命を延ばす表面処理と硬度の組み合わせを推奨できます。
発注前に確認すべきこと
ヒートシンクコンパウンド(サーマルペースト)の値引きを求める前に、初品報告書を求めてください。5000個で寸法データを出せないサプライヤーは、80万個でも出せません。
認定数量は生産数量とは別に計画してください。ヒートシンクコンパウンド(サーマルペースト)の場合、5000個は工程が証明されるポイントであり、それ以前はすべて工程開発です。
FAQ:発注前のご質問
ヒートシンクコンパウンド(サーマルペースト)で保持できる公差は?
一般寸法は±0.10 mmで保持されます。重要特性は図面上で特定され、より厳しい範囲で保持され、測定方法が明記されるため、受入検査が当社と一致します。
ヒートシンクコンパウンド(サーマルペースト)の最小発注数量は?
試作数量は生産最小量をはるかに下回ります。ヒートシンクコンパウンド(サーマルペースト)の生産ロットは5000個から始まり、そこが工程ウィンドウが証明され、単価が安定するポイントです。
材料と検査証明書を提供していますか?
はい。図面を一般的な形式で送ってください。当社はまず製造可能性をレビューし、±0.10 mmが追加工程を必要とする特性にフラグを立て、金型前に決定できるようにします。
おすすめ記事:エンドミルコレットチャックとは何か、なぜフライス加工の精密トレンドなのか
ヒートシンクコンパウンド(サーマルペースト)で利用可能な表面仕上げは?
はい、そして推奨します。金型なしでヒートシンクコンパウンド(サーマルペースト)を試作することは、金型コストのほんの一部で適合性と機能を検証し、通常、鋼が切られる前に設計変更を表面化します。
プログラム途中の設計変更はどのように処理しますか?
変更は元の初品報告書に対して文書化されます。当社は影響を受ける寸法を特定し、影響を受ける工程のみを再見積もりし、ヒートシンクコンパウンド(サーマルペースト)の既存在庫が使用可能かどうかを伝えます。
ヒートシンクコンパウンド(サーマルペースト)の生産能力は80万個です。その数字は設置された能力であり、販売数字ではなく、数量が増加したときに10営業日が維持されるかどうかを決定するものです。
ヒートシンクにフィンがある理由とは?2025年の熱設計におけるフィン間隔の7つのルール と比較してください。
こちらもご覧ください:カスタムCNCコレットチャック BT40エンドミルホルダー 中国製精密加工
アルミニウム製ヒートシンク vs 銅製ヒートシンク:CNC加工ではどちらを選ぶべきか? の詳細はこちら。
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|---|
| 材質 | 6061-T6アルミニウム |
| 公差 | ±0.10 mm |
| リードタイム | 10営業日 |
| MOQ | 発注前に確認 |
| 生産能力 | 80万個 文書化された工程能力 |
選定 / 比較
| オプション | 最適用途 | トレードオフ |
|---|---|---|
| サーマルペースト付き標準押出材 | 中程度の熱負荷のLED高天井照明 | 二次バリ取りと検査が必要 |
| サンドブラスト+エポキシ粉体塗装 RAL 9005 | 腐食環境と熱変動 | 二次加工コストが増加 |
| 検査サンプリングの削減 | 安定した工程を持つコスト重視プログラム | 80万個能力の文書化が減少 |
| 統合された大規模プログラム | より少ないサプライヤー、より高い数量 | 単一サンプルの勝利よりも文書化された工程能力を評価 |
| 材料代替 | 原材料コスト削減 | 通常、バリ取り、めっき、全数検査の削除よりも単価を動かさない |
工程 / 検査
| 段階 | 管理 | 記録 |
|---|---|---|
| 金型設計 | 測定された工程能力 | ±0.10 mmは金型形状の結果 |
| バリ取りとエッジコンディショニング | 二次加工管理 | 検査記録 |
| めっき | 二次加工管理 | 検査記録 |
| 最終検査 | 全数検査またはサンプリング | 80万個での工程能力文書化 |
| 熱界面適用 | ヒートシンクコンパウンド サーマルペースト | 熱抵抗0.62 K/W |
よくある質問
ヒートシンクコンパウンド(サーマルペースト)アセンブリから期待できる熱抵抗は?
フィン厚0.3 mm、フィンピッチ1.5 mmの当社の6061-T6アルミニウムヒートシンクは、0.62 K/Wの熱抵抗を達成します。サーマルペーストはヒートシンクと部品の間の微視的な隙間を埋めます。実際の性能は、加圧力、ペースト厚、サンドブラスト+エポキシ粉体塗装 RAL 9005などの表面仕上げに依存します。
ヒートシンク寸法で保持する一般公差は?
一般公差は±0.10 mmです。これは検査フィルターではなく、測定された工程能力に基づいて設計された金型形状の結果です。だからこそ、10営業日のリードタイムは楽観的ではなく現実的なのです。バリ取りやめっきなどの二次加工が最終的な適合に影響を与える可能性があるため、発注前に重要寸法を確認してください。
ヒートシンクコンパウンド(サーマルペースト)注文のリードタイムは?
金型は測定された工程能力に基づいて設計されるため、標準プログラムでは10営業日が現実的です。リードタイムは、バリ取り、めっき、全数検査が必要かどうかに依存します。二次加工を一つ削除することは、通常、どの材料代替よりも単価を大きく動かすため、発注前に検査レベルを確認してください。
技術資料:ニアショアリングは2026年までにグローバルなCNC調達をどう変えるのか
ヒートシンクコンパウンド(サーマルペースト)を発注する前に何を確認すべきですか?
部品が耐えなければならないものを確認してください。負荷サイクル、熱変動、またはLED高天井照明における腐食環境です。また、材質6061-T6アルミニウム、フィン厚0.3 mm、フィンピッチ1.5 mm、熱抵抗0.62 K/W、表面仕上げサンドブラスト+エポキシ粉体塗装 RAL 9005、一般公差±0.10 mm、全数検査が必要かどうかを確認してください。
80万個での工程能力を文書化できますか?
はい。LED高天井照明の購入者の統合は、より少なく、より大きなプログラムを意味します。それは、単一サンプルで勝つサプライヤーよりも、80万個での工程能力を文書化できるサプライヤーを報います。金型は測定された能力に基づいて設計されるため、±0.10 mmは検査フィルターではなく、金型形状の結果です。
表面仕上げは熱性能にどのように影響しますか?
サンドブラスト+エポキシ粉体塗装 RAL 9005などの表面仕上げは、熱接触と耐食性に影響します。熱抵抗はフィン厚0.3 mm、フィンピッチ1.5 mmで0.62 K/Wです。LED高天井照明の腐食環境では、コーティングが役立ちますが、原材料代替よりも単価を動かす可能性のある二次加工を追加します。
なぜ二次加工コストが原材料コストよりも重要ですか?
LED高天井照明におけるコスト圧力が原材料から来ることはほとんどありません。それは二次加工から来ます。バリ取り、めっき、全数検査です。これらの工程の一つを削除することは、通常、どの材料代替よりも単価を大きく動かします。発注前にどの二次加工が本当に必要かを確認してください。それらは10営業日のリードタイムにも影響するためです。
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|---|
| 材質 | 6061-T6アルミニウム |
| 公差 | ±0.10 mm |
| リードタイム | 10営業日 |
| MOQ | 記事に指定なし |
| 生産能力 | 80万個 工程能力 |
選定 / 比較
| オプション | 最適用途 | トレードオフ |
|---|---|---|
| 標準サーマルペースト | 一般的なLED高天井照明 | 腐食環境に耐えられない可能性 |
| 高性能サーマルペースト | 負荷サイクルと熱変動アプリケーション | より高い単価 |
| 耐食性サーマルペースト | 腐食環境 | 限られた入手性とより高いコスト |
| プリ塗布サーマルパッド | 自動組立 | ペーストよりも低い熱伝導率 |
| 熱界面材料なし | 低電力アプリケーション | 不十分な放熱、過熱のリスク |
よくある質問
ヒートシンクコンパウンド(サーマルペースト)は何に使用されますか?
ヒートシンクコンパウンド(サーマルペースト)は、熱伝達を改善するためにヒートシンクと熱源の間の熱界面材料として使用されます。たとえば、フィン厚0.3 mm、熱抵抗0.62 K/Wの6061-T6アルミニウム押出材では、ペーストが微視的な隙間を埋めて熱伝導率を高めます。
LED高天井照明用のヒートシンクコンパウンド(サーマルペースト)を発注する前に購入者は何を確認すべきですか?
購入者は負荷サイクル、熱変動、腐食環境での耐久性を確認すべきです。バリ取り、めっき、全数検査などの二次加工は原材料よりも単価を押し上げます。金型は測定された工程能力に基づいて設計されるため、10営業日は現実的であり、サプライヤーは80万個での工程能力を文書化する必要があります。
おすすめ記事:EMIシールド:試験に合格するばね接点とシールドケースの設計
ヒートシンクコンパウンド(サーマルペースト)注文の一般的なリードタイムは?
記事は、測定された工程能力に基づいて設計された金型では10営業日が現実的であると述べています。このリードタイムは、6061-T6アルミニウムヒートシンクを使用したLED高天井照明プログラムなどの注文に適用されます。
サーマルペーストと共に使用されるヒートシンク押出材で保持できる公差は?
一般公差は±0.10 mmで、記事に示されているようにフィン厚0.3 mm、フィンピッチ1.5 mmの6061-T6アルミニウム押出材用です。これらの公差は熱界面材料との適切な嵌合を保証します。
表面仕上げはサーマルペースト性能にどのように影響しますか?
サンドブラスト+エポキシ粉体塗装 RAL 9005などの表面仕上げは、接触面積と密着性に影響を与えることでサーマルペースト性能に影響する可能性があります。より滑らかな仕上げはより少ないペーストを必要とするかもしれませんが、記事は熱抵抗0.62 K/Wの6061-T6アルミニウムヒートシンク用にこの仕上げを指定しています。
BQUQ 亜鉛メッキ打ち抜きスプリングクリップコレクション と比較してください。
サプライヤーはどのような工程能力文書を提供すべきですか?
サプライヤーは単一サンプルで勝つのではなく、80万個での工程能力を文書化する必要があります。これは、フィン厚0.3 mm、公差±0.10 mmのLED高天井照明ヒートシンクなどの注文の一貫性を保証します。
なぜバリ取りやめっきなどの二次加工は単価を増加させるのですか?
バリ取り、めっき、全数検査などの二次加工は、労働力と時間を追加するため、原材料よりも単価を押し上げます。たとえば、6061-T6アルミニウムヒートシンクでは、これらの工程は品質を保証しますが、基本材料コストと比較して最終価格を増加させます。