ヒートシンクベースプレートの平面度公差とそれが熱性能を左右する理由
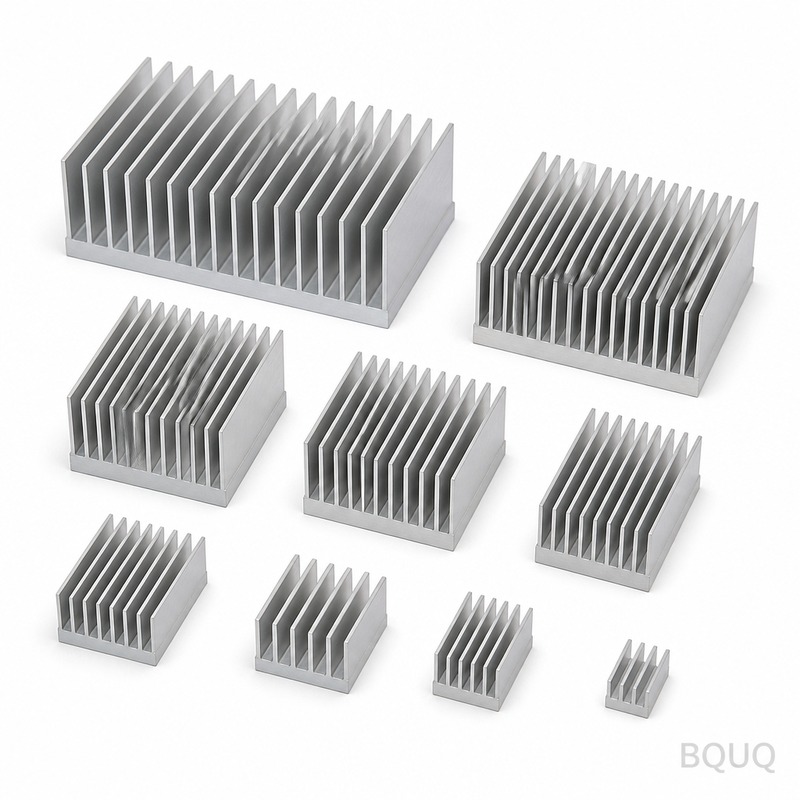
CNC加工および熱工学において、ヒートシンクベースプレートとは、IGBT、CPU、パワーモジュールなどの発熱部品に接触する平坦な固体金属インターフェースであり、その上方のフィンやヒートパイプへ熱を伝達する役割を担います。平面度は、通常、表面全体で0.05mm以下と指定され、最も重要な幾何公差です。なぜなら、0.03mmの空隙であっても熱絶縁体として機能し、ジ
CNC加工および熱工学において、ヒートシンクベースプレートとは、IGBT、CPU、パワーモジュールなどの発熱部品に接触する平坦な固体金属インターフェースであり、その上方のフィンやヒートパイプへ熱を伝達する役割を担います。平面度は、通常、表面全体で0.05mm以下と指定され、最も重要な幾何公差です。なぜなら、0.03mmの空隙であっても熱絶縁体として機能し、ジ
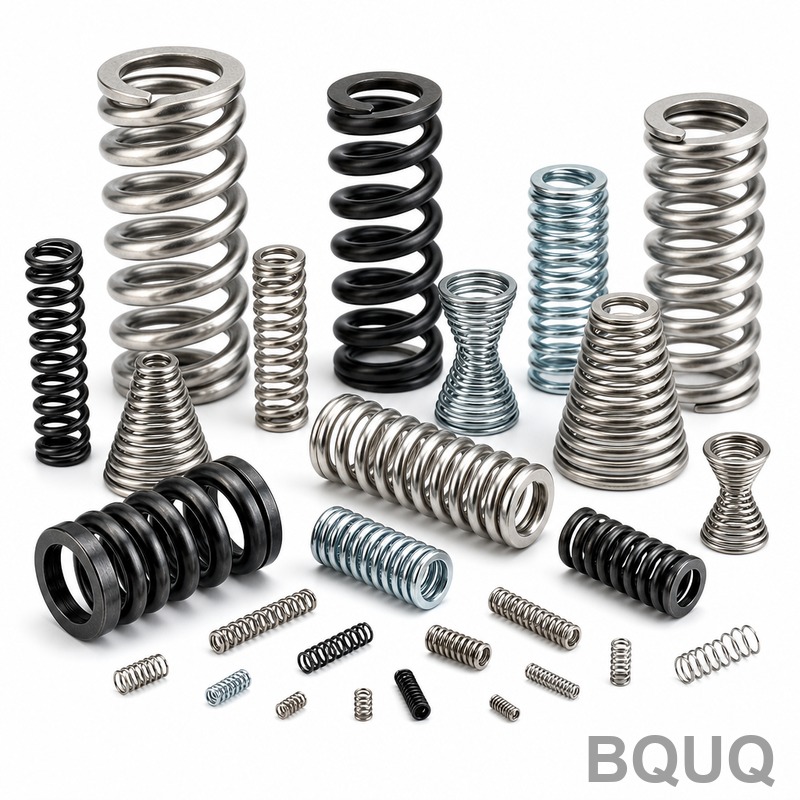
精密用途向けにカスタムスプリングを指定する場合、3つの重要な検証の柱は、荷重試験、疲労試験、および寸法検査です。荷重試験は、スプリングが指定されたたわみにおいて規定の力を満たしていることを検証し、疲労試験は要求されたサイクル数に耐えられることを確認し、寸法検査は図面公差への幾何学的適合性を保証します。ミッションクリティカルな部品の場合、3つの方法すべてが必須
直接的回答是肯定的:精密工程中的可持续制造不仅可行,而且在经济上具有优势。现代CNC加工中心通过优化刀具路径、回收冷却液和高效率主轴,可实现高达30%的能耗降低和40%的材料浪费减少。对于像东莞BQUQ这样在CNC加工、金属冲压、弹簧和散热器领域运营了20年的工厂来说,可持续性是通过可量化的过程控制来实现的,而非抽象的理念。本文详细介绍了定义当前最佳实践的具
標準的なアルミニウム部品のCNC加工リードタイムは通常3〜7営業日ですが、複雑なステンレス鋼やチタン部品で厳しい公差が要求される場合は10〜15営業日かかることがあります。この期間には設計レビュー、材料調達、CNCプログラミング、段取り、加工、後処理、検査が含まれ、実際の主軸稼働時間は全リードタイムの50%未満であることが多いです。時間がどこで消費されている
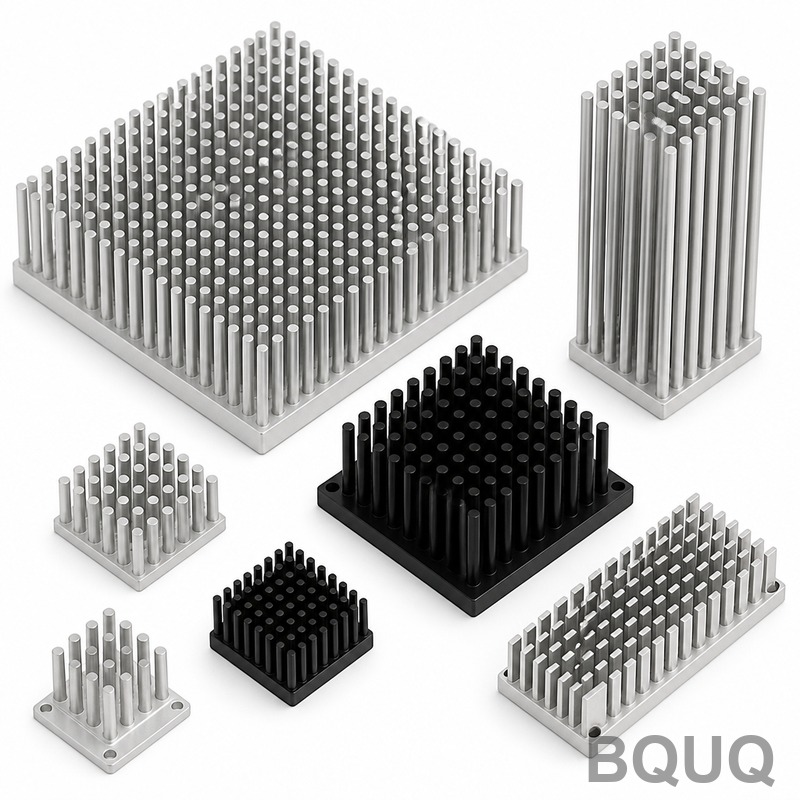
直接的な答えとしては、黒色アルマイト処理は、自然空冷環境下での対流・放射冷却において、クリア(自然発色)アルマイト処理と比較して熱性能が約5%~10%向上します。しかし、強制空冷下ではその差はほぼゼロにまで縮まります。主なメカニズムは、表面放射率の増加(0.3から0.85へ)と、表面粗さのわずかな増加であり、これにより放射伝熱が強化されます。ただし、アクティ