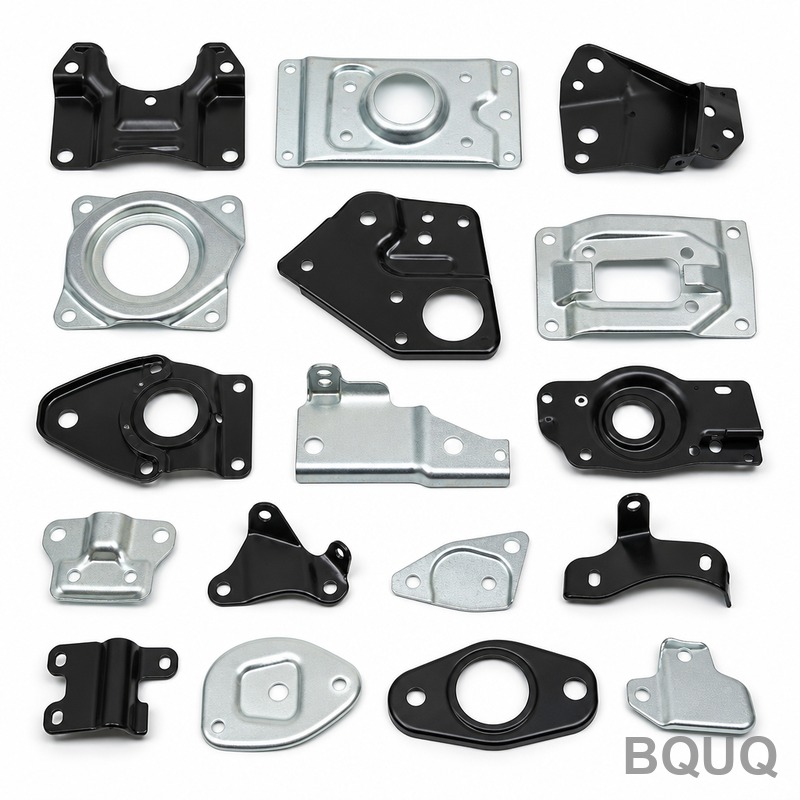
金属プレス加工におけるスプリングバックとは何か、そしてその補正方法
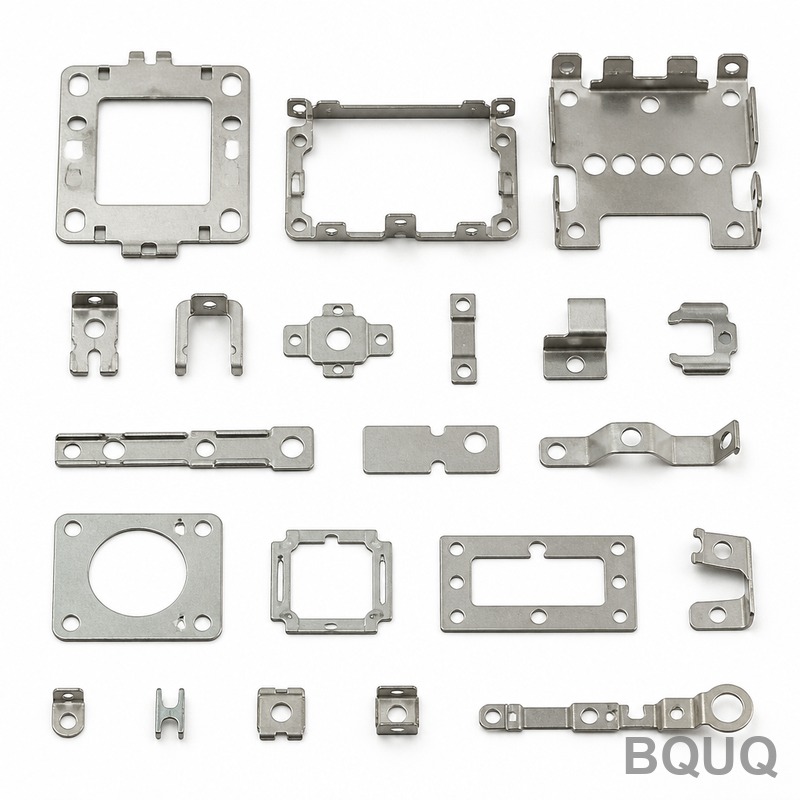
金属スタンピングにおけるスプリングバックとは、成形荷重を取り除いた後にワークが弾性回復し、最終形状が金型形状からずれる現象です。これは、塑性変形中に材料の弾性限界を超えても残留応力が残り、部品を元の形状に引き戻そうとするために発生します。補償は、過曲げ、コイニング、および反復的な金型修正によって達成され、高張力鋼では通常0.5~3度の調整が必要です。スプリン
金属スタンピングにおけるスプリングバックとは、成形荷重を取り除いた後にワークが弾性回復し、最終形状が金型形状からずれる現象です。これは、塑性変形中に材料の弾性限界を超えても残留応力が残り、部品を元の形状に引き戻そうとするために発生します。補償は、過曲げ、コイニング、および反復的な金型修正によって達成され、高張力鋼では通常0.5~3度の調整が必要です。スプリン
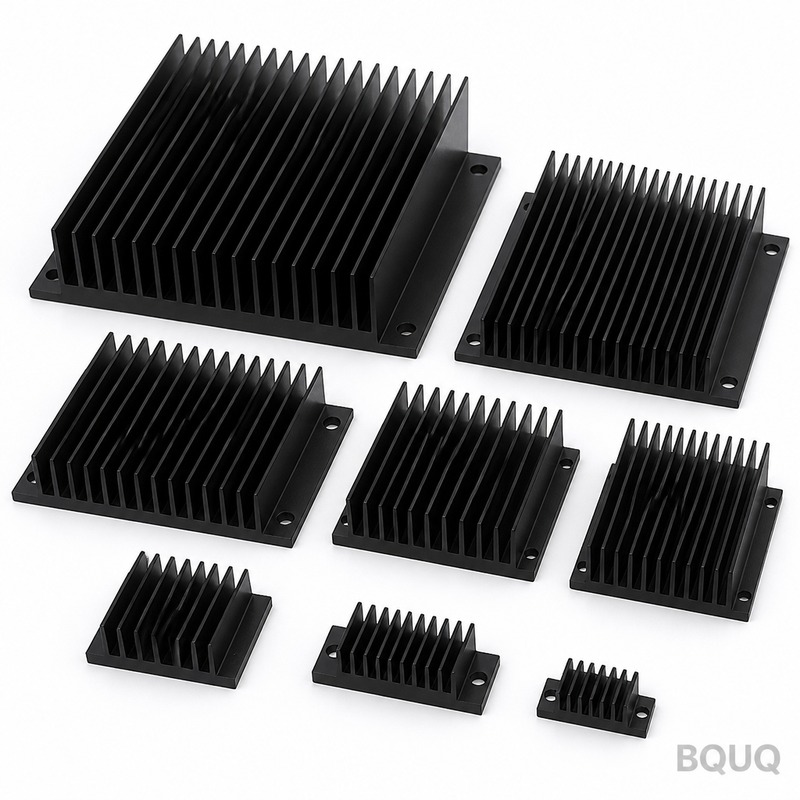
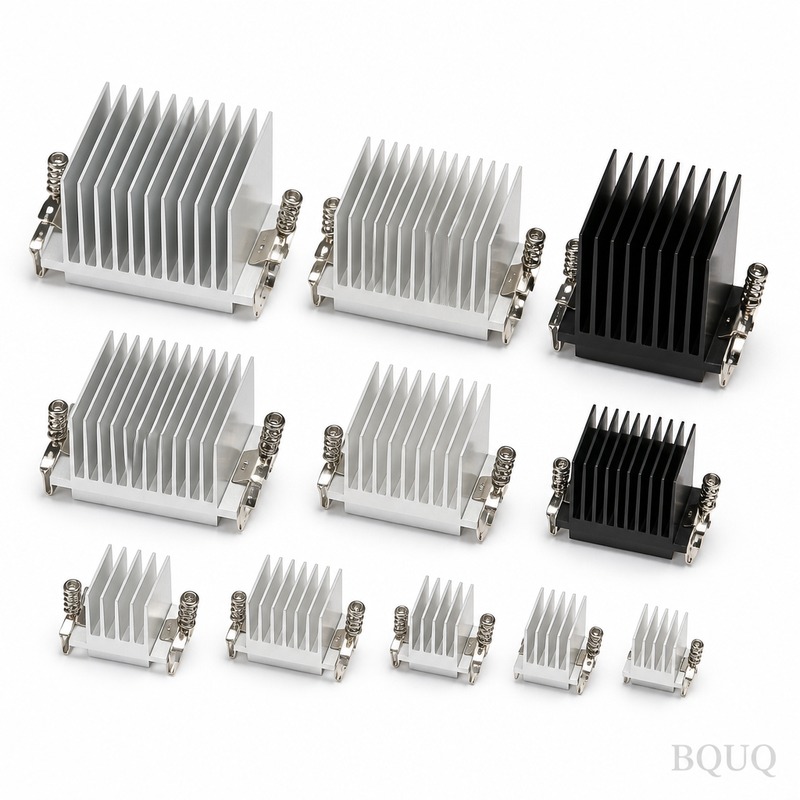
50W LEDドライバー用に適切なヒートシンクを選定することは、推測の問題ではありません。ドライバーの効率、最大許容ケース温度、周囲の動作環境に基づいた熱抵抗計算が必要です。効率90%の一般的な50W LEDドライバーの場合、50°Cの周囲温度でケース温度を85°C未満に維持するには、約1.5°C/W〜2.0°C/Wの熱抵抗を持つヒートシンクが必要です。この
カスタムスプリングに最適な材料の選択は、完全に使用環境、負荷サイクル要件、および予算に依存します。産業用途の90%において、ミュージックワイヤー(ASTM A228)は引張強度とコストの最良のバランスを提供し、ステンレス鋼302(ASTM A313)は腐食性または高温環境に優れています。200°Cを超える用途や非磁性特性が必要な用途では、プレミアム価格にもか
直接的な回答5,000個を超える大量生産の場合、金属スタンピングは1個あたりのコストを60〜80%削減できます。一方、CNC加工は、少量の試作品、複雑な形状、±0.05mm未満の厳しい公差が要求される場合に最適です。どちらを選ぶかは、年間生産量、要求公差、材料厚、部品の複雑さによって決まります。スタンピングは同一部品を高速で(毎分最大1,200ストローク)生
金属スタンピングにおけるバリとは、パンチが材料を貫通する際にワークピースに生じる変形した盛り上がった縁または返りのことです。これは剪断工程において避けられない副産物ですが、適切な金型メンテナンス、クリアランス設定、および工具設計により、ほとんどの商業用途においてバリ高さを0.05 mm以内に抑えることが可能です。本稿では、バリ発生の物理的メカニズム、業界標準