ベイパーチャンバー vs ヒートパイプ vs ソリッドヒートシンク:エンジニアのための主要な違い
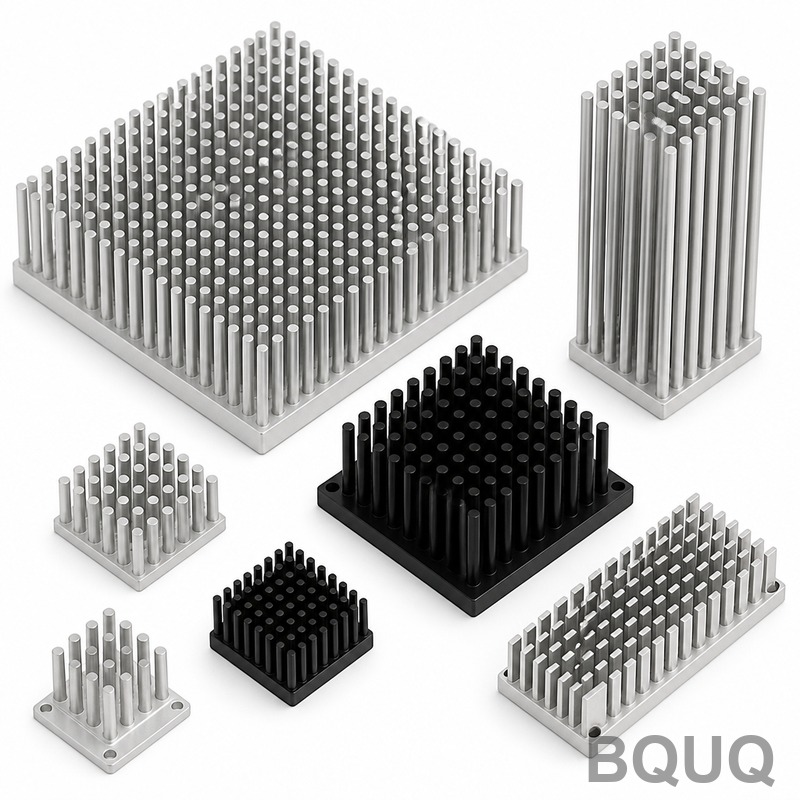
直接的回答是:实心散热器依靠传导以及通过整体金属的自然对流或强制对流来散热,而热管和均温板是两相冷却装置,通过工作流体的蒸发和冷凝来传递热量。热管沿单一轴向横向传递热量,均温板在表面二维方向上扩散热量,而实心散热器仅提供热质量和表面积。对于大多数高热通量电子设备,均温板在扩散热阻方面优于热管,但热管成本更低且集成更简单,而实心散热器在低功率应用中仍然是最经济
直接的回答是:实心散热器依靠传导以及通过整体金属的自然对流或强制对流来散热,而热管和均温板是两相冷却装置,通过工作流体的蒸发和冷凝来传递热量。热管沿单一轴向横向传递热量,均温板在表面二维方向上扩散热量,而实心散热器仅提供热质量和表面积。对于大多数高热通量电子设备,均温板在扩散热阻方面优于热管,但热管成本更低且集成更简单,而实心散热器在低功率应用中仍然是最经济
金属冲压中的翘曲主要是由材料内部不均匀的残余应力分布引起的,通常由不恰当的下料展开、错误的模具几何形状或成形工序后不受控的回弹所触发。最直接的解决方案是调整冲压工艺参数——具体而言,将压边力提高15-20%,并将模具圆角重新校准至规定标称值的0.05 mm以内。翘曲并非随机缺陷;它遵循可预测的力学规律,通过系统性的模具维护和材料验证,可以将不良率从典型的3-
ばね定数は、ばねの剛性を表す指標であり、単位距離だけ圧縮または伸張するために必要な力の量として定義されます。通常はニュートン毎ミリメートル(N/mm)またはポンド毎インチ(lbf/in)で表されます。これを計算するには、加えられた力を結果として生じるたわみ量で割ります。計算式は k = F / x で、k はばね定数、F は荷重、x は移動距離です。コイルば
LEDの接合部温度は、その動作寿命と光出力を決定する最も重要な要素です。適切に設計されたヒートシンクがなければ、1WのLEDは数分以内に最大定格接合部温度である120°Cを超え、永久的なルーメン減退と深刻な色ずれを引き起こします。適切なサイズと製造品質のヒートシンクによる効果的な熱管理により、接合部温度を85°C未満に維持し、LEDが定格の50,000〜10
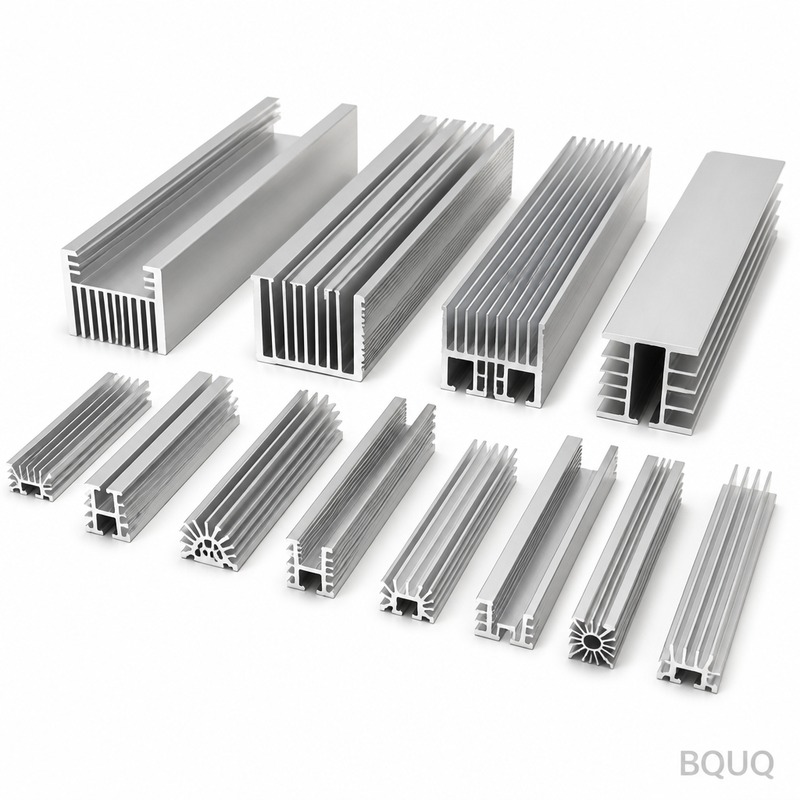
ほとんどの電子機器冷却用途では、標準押出ヒートシンクプロファイル(フラットバック、シングルフィン、デュアルフィン構成)が最適なコストパフォーマンス比を提供し、カスタムプロファイルが経済的に viable となるのは、年間生産量が5,000ユニットを超える場合、または熱予算が10:1を超えるアスペクト比の最適化を要求する場合のみです。カスタム押出プロファイルの