製造業におけるデータ分析:CNCとプレス加工のためのセンサーからインサイトへ
直接的回答是:制造业中的数据分析通过五个阶段的流水线,将原始传感器输出转化为可执行的工程决策:采集、清洗、建模、可视化和闭环控制。对于像BQUQ这样的CNC加工和金属冲压工厂,这意味着从被动维护转向预测性精密制造,将废品率从典型的5-8%降至1.5%以下,并将计划外停机时间减少多达30%。价值不在于传感器本身,而在于将振动、温度和力信号转化为公差预测和刀具磨
直接的回答是:制造业中的数据分析通过五个阶段的流水线,将原始传感器输出转化为可执行的工程决策:采集、清洗、建模、可视化和闭环控制。对于像BQUQ这样的CNC加工和金属冲压工厂,这意味着从被动维护转向预测性精密制造,将废品率从典型的5-8%降至1.5%以下,并将计划外停机时间减少多达30%。价值不在于传感器本身,而在于将振动、温度和力信号转化为公差预测和刀具磨
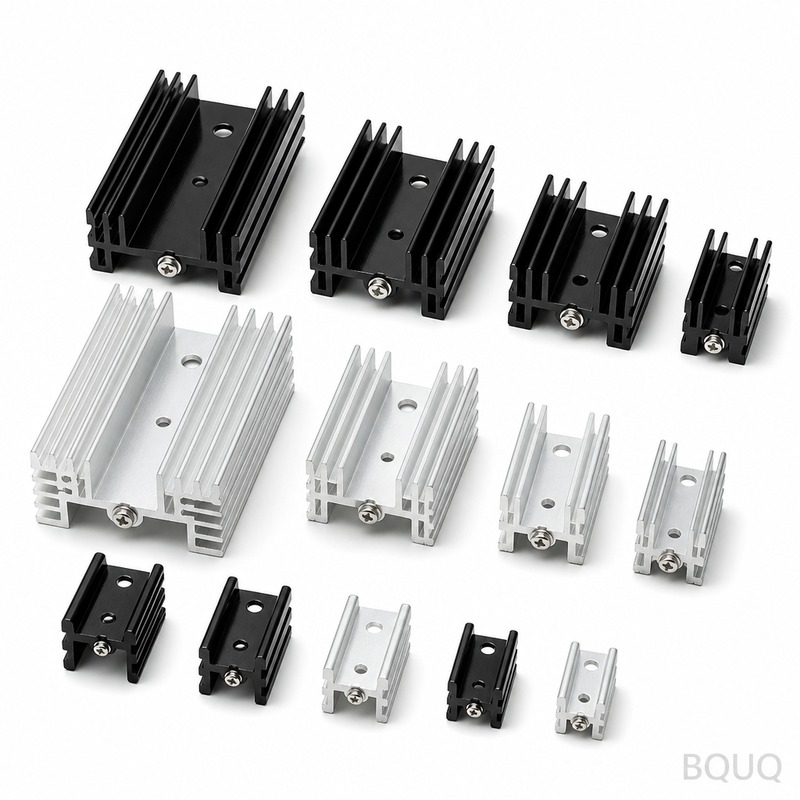
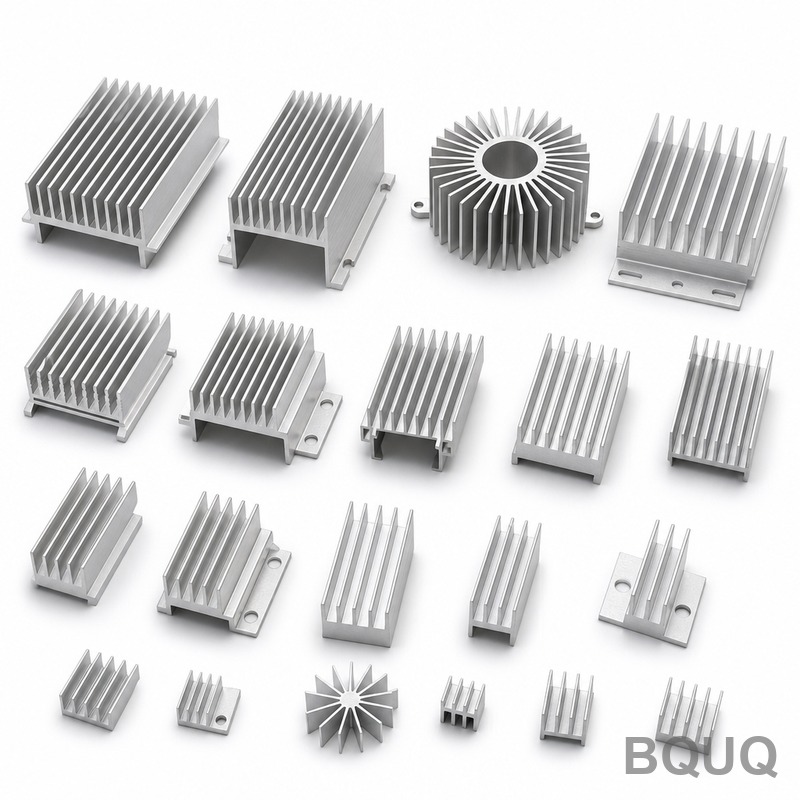
適切な熱界面材料(TIM)の選定は、熱伝導率、機械的コンプライアンス、長期信頼性の間の判断です。一般的なアルミニウム製ヒートシンクをCPUやIGBTに取り付ける場合、熱伝導率3〜8 W/mKでほとんどの用途に十分であり、高出力レーザーダイオードでは15 W/mK以上が必要となる場合があります。誤った選択をすると接合部温度が10〜25%上昇し、定格限界を超えて
直接的な答えとしては、ブランキング、ピアシング、パンチングは金属プレス加工における3つの異なるせん断加工であり、除去される材料の行方と、得られる部品の機能によって区別されます。ブランキングは、より大きなシートから完成部品(ブランク)を切り出すもので、ブランクが製品となり、周囲のスクラップは廃棄されます。ピアシングは、穴や開口部を形成するために材料を除去するも
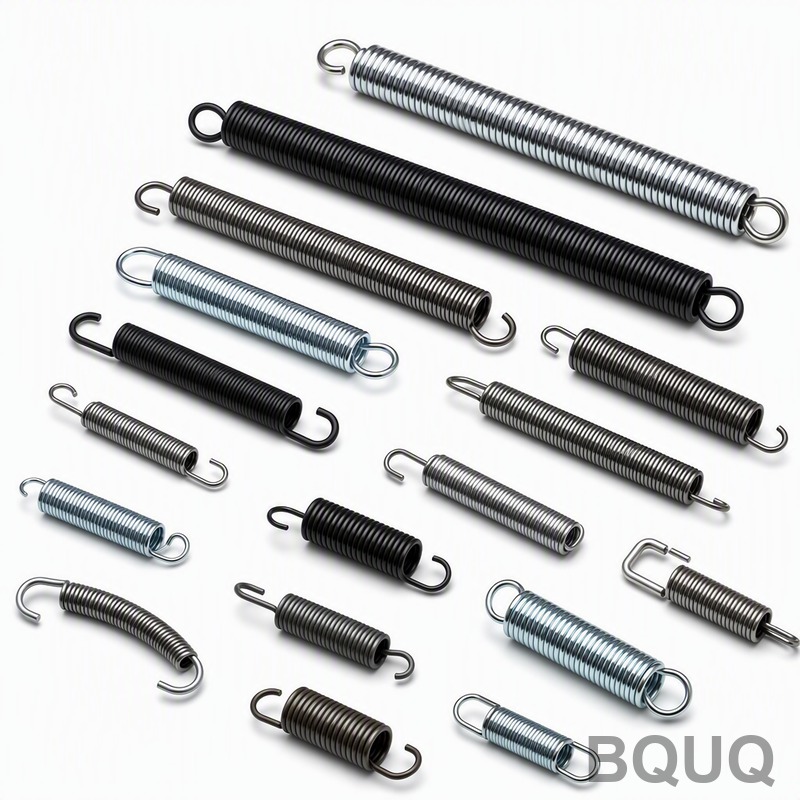
ばね製造業界は、EV(電気自動車)需要、先端材料、インダストリー4.0による自動化により、過去50年で最も大きな変革を迎えています。現在、精密ばねメーカーは±0.01mmの公差と100%検査率を実現し、試作品のリードタイムは4週間から72時間に短縮されました。本稿では、この業界を再形成する現在のトレンド、材料イノベーション、コスト構造について、データに基づい
CNC加工における精密な公差管理の実現は、完璧に機能する部品と、負荷がかかると破損する部品との分かれ目です。このガイドでは、明確な答えを提供します。標準的なCNC加工公差は通常±0.005インチ(±0.13 mm)ですが、精密加工では、適切な設備、材料、工程管理により、±0.0005インチ(±0.013 mm)以上の精度を達成できます。BQUQは20年以上に