金属スタンピングコスト削減方法:バイヤーのための実践的ヒント10選
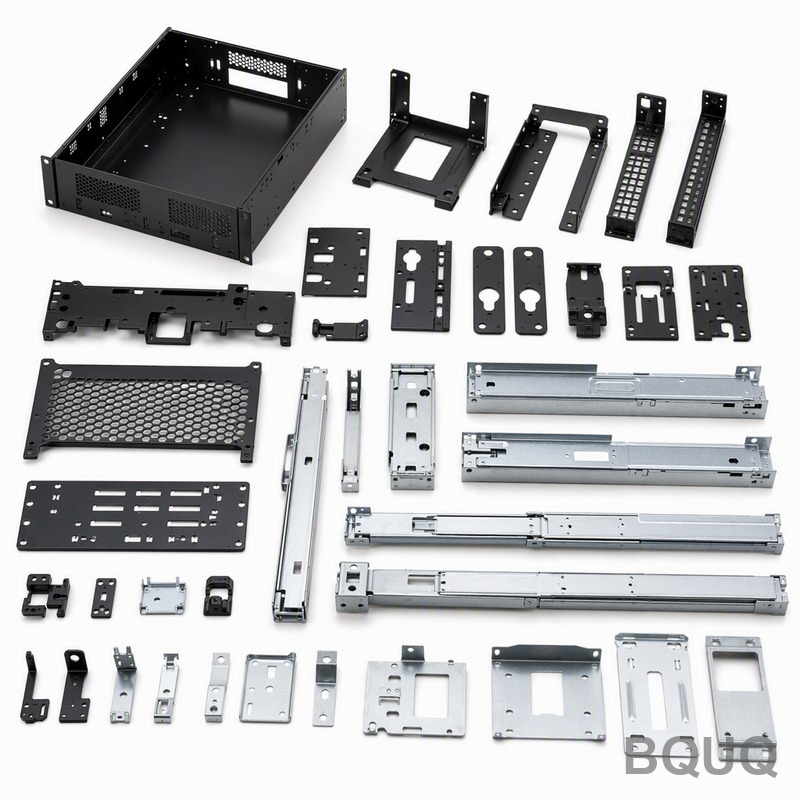
直接的な回答:金属プレス加工費を削減する方法金属プレス加工費は、4つの主要な手段により15%から40%削減できます。部品形状の簡素化、適切な材料グレードの選定、量産向け金型設計の最適化、二次加工の統合です。一般的な板厚2mmの鋼製ブラケットの場合、材料費は部品単価全体の45%、金型償却費は20%、人件費・諸経費は35%を占めます。以下の10の工学的原則を適用
直接的な回答:金属プレス加工費を削減する方法金属プレス加工費は、4つの主要な手段により15%から40%削減できます。部品形状の簡素化、適切な材料グレードの選定、量産向け金型設計の最適化、二次加工の統合です。一般的な板厚2mmの鋼製ブラケットの場合、材料費は部品単価全体の45%、金型償却費は20%、人件費・諸経費は35%を占めます。以下の10の工学的原則を適用
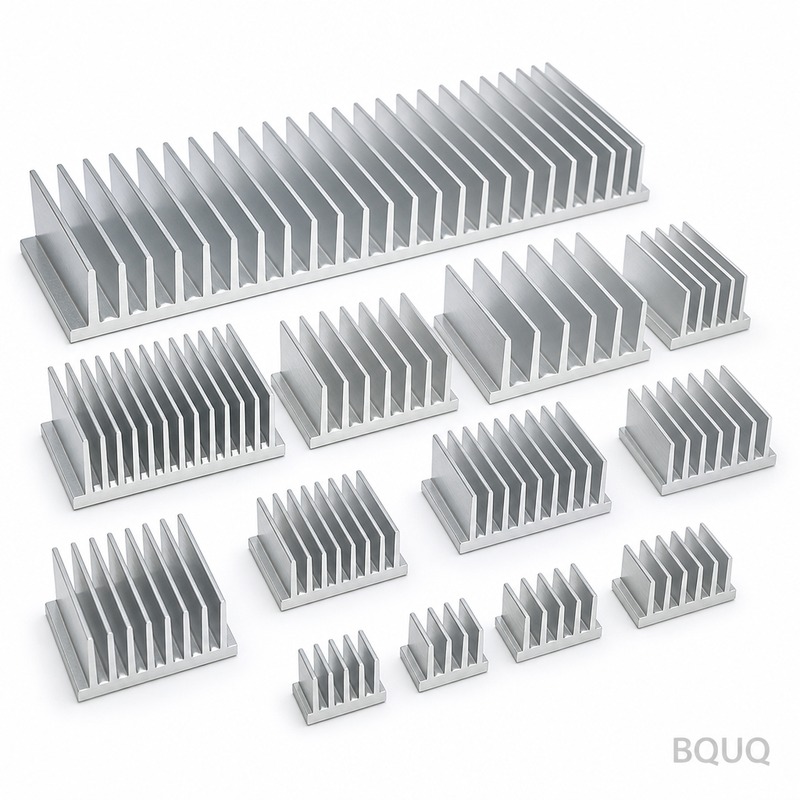
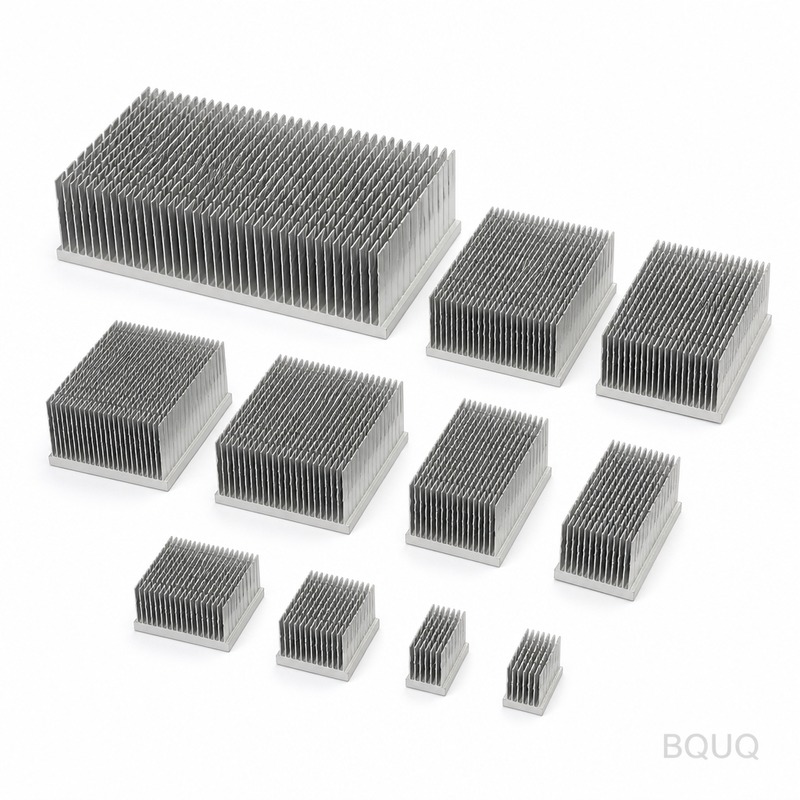
ヒートシンクにフィンが存在する理由は、対流熱伝達に利用可能な表面積を指数関数的に増やし、ベースの設置面積を増やすことなく、コンポーネントが周囲の空気へより多くの熱を放散できるようにするためです。フィン同士の間隔は、計算された妥協点です。狭すぎると空気の流れが阻害され、広すぎると質量と表面積を無駄にします。100WのIGBTモジュールの場合、フィン間隔を最適化
バリ取りは、機械加工されたエッジや表面から残留材料(バリ)を制御された方法で除去する作業です。精密機械加工部品の場合、適切なバリ取り方法により、±0.005 mmまでの寸法公差を維持しながら、組立不良や安全上の危険を引き起こす鋭利なエッジを除去できます。本ガイドでは、産業界で使用される5つの主要なバリ取り技術、その測定可能な成果、およびプロセス選択前に評価す
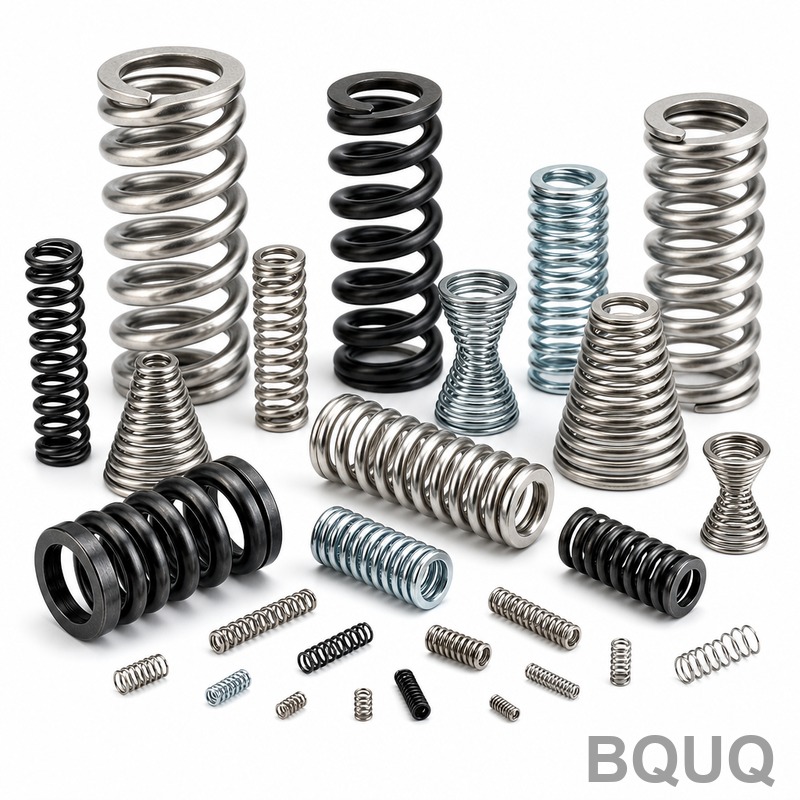
スプリング端面研削は、圧縮スプリングの荷重受け面を平坦かつ平行にし、スプリング軸に対して垂直にするための重要な仕上げ工程です。これはスプリングの安定性、疲労寿命、荷重精度に直接影響します。線径10mmの代表的な金型用圧縮スプリングの場合、端面研削により平面度0.05mm、直角度1度を達成できますが、これは未研削の端面では不可能です。BQUQでは、20年にわた
MOSFETやパワー半導体用のヒートシンクを選定するには、ジャンクション温度、周囲温度、消費電力を考慮した熱抵抗計算が必要です。目標は、シリコンデバイスのジャンクション温度(Tj)を150°C未満に保ち、20〜25°Cの安全マージンを確保しながら、コスト、スペース、エアフローを最適化することです。50Wを放散する一般的なTO-247パッケージの場合、50°C