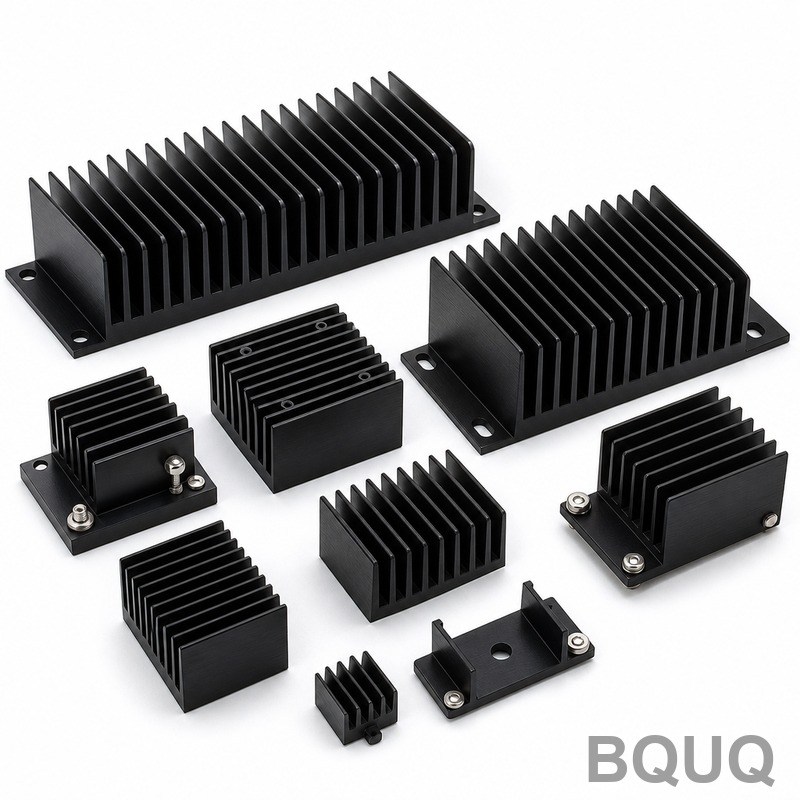
強制対流における空気流方向がヒートシンク性能に与える影響
ヒートシンクが強制対流下で動作する場合、フィン配向に対する気流方向は、熱抵抗を決定する最も重要な幾何学的要因です。平行気流構成(フィンチャネルに沿って流れる流れ)は、同じ体積流量で垂直(衝突)流よりも通常20〜40%低い熱抵抗を提供しますが、同等の圧力損失を達成するには2〜3倍の表面積が必要です。最適な選択は、システムインピーダンス、利用可能なファン静圧、空
ヒートシンクが強制対流下で動作する場合、フィン配向に対する気流方向は、熱抵抗を決定する最も重要な幾何学的要因です。平行気流構成(フィンチャネルに沿って流れる流れ)は、同じ体積流量で垂直(衝突)流よりも通常20〜40%低い熱抵抗を提供しますが、同等の圧力損失を達成するには2〜3倍の表面積が必要です。最適な選択は、システムインピーダンス、利用可能なファン静圧、空
正しいCNC切削工具の選択は、機械加工における最も影響力の大きい決定事項であり、達成可能な公差、表面仕上げ品質、サイクルタイム、部品あたりの工具コストを直接決定します。BQUQのような20年の経験を持つ工場にとって、収益性の高い生産ロットとスクラップ箱の違いは、多くの場合、機械ではなく、インサートやエンドミルの形状とグレードにあります。このガイドでは、工作物
プレス金型のコスト完全ガイド:価格決定要因と2024年の実勢価格プレス金型の価格は、単純なブランキング金型で約3,000ドルから、自動車ボディパネルに使用される大型プログレッシブ金型で150,000ドルまで幅があります。最終価格は、部品サイズ、材料厚さ、ステーション数、要求公差によって決定され、中程度の複雑さを持つ板金部品用の標準的なカスタム金型は15,00
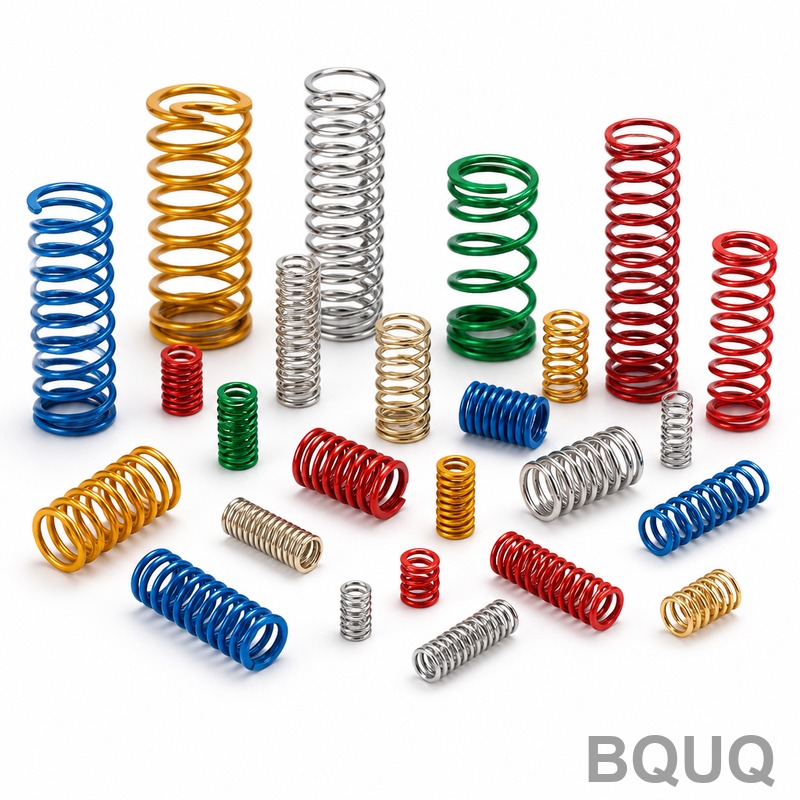
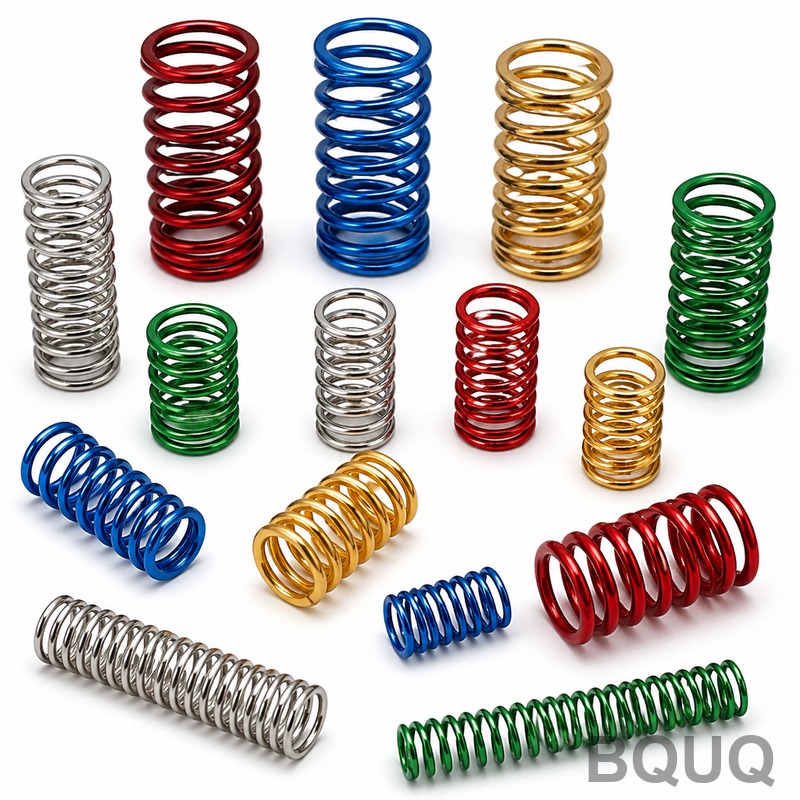
カスタムスプリングとカタログスプリングの選択は、設計公差、荷重要件、および総所有コストに左右される判断です。標準的な荷重と十分なスペースを持つほとんどの用途では、カタログスプリングが経済的に優れた選択肢となります。しかし、設計が特定のばね定数、非標準寸法、極端な耐熱性、または既製品では保証できない疲労寿命を要求する場合には、カスタムスプリングを指定する必要が
精密製造において、ばね試験は単一の合否チェックではなく、負荷容量、疲労寿命、寸法適合性を網羅する3段階の検証プロトコルです。エンジニアリングバイヤーにとって、直接的な答えは次の通りです。負荷試験は指定たわみにおける力を検証し、疲労試験は繰返し応力下での寿命を予測し、寸法検査は図面公差への幾何学的適合性を保証します。BQUQでは、これらの方法を全ロットに適用し