
板金部品図面:POM / PEEK / ナイロン、公差 0.005 mm、表面電解研磨 Ra 0.2、リードタイム20営業日、MOQ 1000個。自動車向けの生産能力。図面レビューおよび初品報告書を含む。
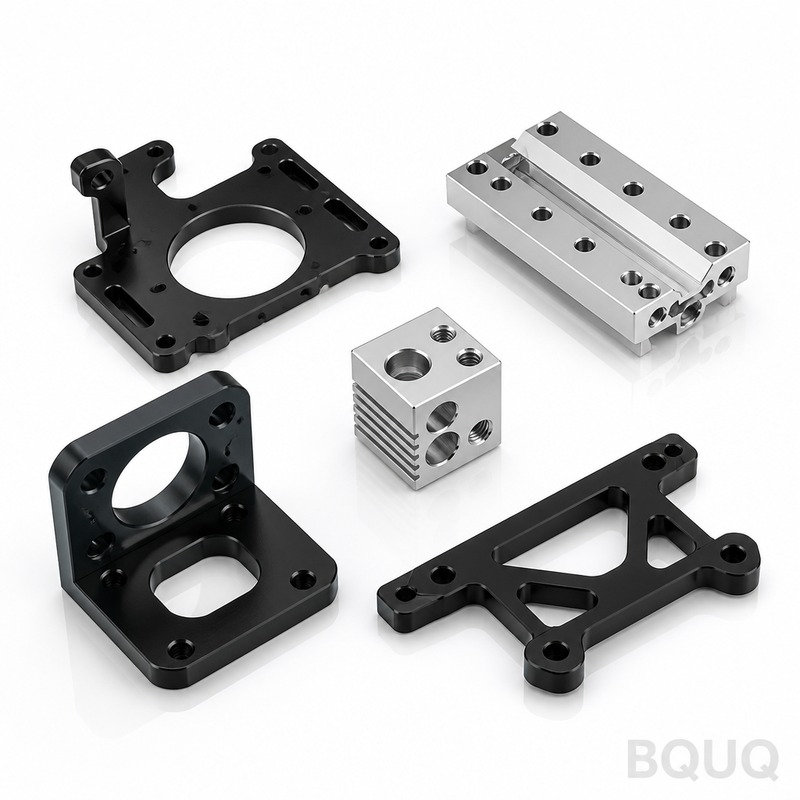
板金部品図面
要点
航空宇宙向けの板金部品図面では、アルミニウム7075-T6に陽極酸化処理Type II / Type IIIを施し、生産速度で±0.003 mmを維持することが指定されています。生産リードタイムは15営業日、最小ロットは500個です。コストは原材料よりも、バリ取り、めっき、全数検査といった二次加工によって決まります。地域ごとの認定と第二の認定供給元がますます求められているため、公差は図面に明確に記載する必要があります。
板金部品図面を見積もれる供給元は不足していません。不足しているのは、なぜ±0.003 mmが選ばれたのか、陽極酸化処理Type II / Type IIIが使用寿命にどう影響するのか、そして金型の修理が必要になったときに15営業日をどう守るのかを説明できる供給元です。
主要仕様の概要
| パラメータ | 値 / 範囲 |
|---|---|
| 材料 | アルミニウム7075-T6 |
| 表面処理 | 陽極酸化処理Type II / Type III |
| リードタイム(生産) | 15営業日 |
| 最小ロット(生産) | 500個 |
市場と技術の背景
航空宇宙分野におけるコスト圧力は、原材料から生じることはほとんどありません。バリ取り、めっき、全数検査といった二次加工から生じます。これらの工程を一つ削減するだけで、材料の置き換えよりも単価に大きく影響します。
関税と物流の不確実性により、航空宇宙分野では地域ごとの認定が優先課題となっています。買い手は第二の認定供給元を求めることが増えており、それによって板金部品図面の指定方法や公差の記載方法が変わってきています。
関連記事:6061 vs 7075 アルミニウム CNC部品比較:強度、被削性、コスト
製造方法
板金部品図面の製造工程は、機械ではなくプロセスウィンドウから始まります。まず材料の状態と金型の形状を確定し、その後、単一の低速な部品ではなく生産速度で±0.003 mmが維持されることを確認します。
こちらもご覧ください:精密スタンピングはどのように信頼性の高い電気接点と端子を確保するのか?
熱処理と表面処理は、後付けではなく管理された工程として計画されます。陽極酸化処理Type II / Type IIIは規定の厚さ範囲で施され、検証されます。ここでのばらつきが、寸法のずれよりも多くの現場故障を引き起こすからです。
板金部品図面の最終検査は、一般寸法についてはサンプリング方式、重要特性については全数検査です。この区分は金型製作前に合意されます。ある特性を一般から重要に変更すると、コストと15営業日が変わるからです。
材料と表面処理
アルミニウム7075-T6は、±0.003 mmを予測可能に維持し、加工硬化による予期せぬ問題なく切削できるため、板金部品図面の標準材料です。耐食性や導電性が要求の主体となる場合は、代替材料を見積もります。
材料の状態は、グレードと同じくらい重要です。誤った調質で供給されたアルミニウム7075-T6は、加工後に変形します。そのため、形状が非対称な場合、板金部品図面は仕上げ前に応力除去されます。
中国の工場からエンジニアリングサポートを得る方法 の詳細はこちら。
板金部品図面が接触荷重を受ける箇所では、寸法公差と併せて材料硬度が指定されます。試験方法が定義されていない硬度は、受入検査での紛争の最も一般的な原因です。
公差と検査
板金部品図面の一般寸法は±0.003 mmで維持され、重要特性は図面上で識別され、より厳しい範囲で別途管理されます。
工程能力は特性ごとに追跡されます。板金部品図面でCpkが合意したしきい値を下回る場合、最終工程で部品を選別するのではなく、工程を調整するか特性を再分類します。
トレーサビリティはヒートロットと生産日ごとに保持されます。板金部品図面で現場問題が発生した場合、どのバッチ、どの金型セット、どの検査記録が該当するかを特定できます。
用途
組立において、板金部品図面は通常、それ自体の仕様ではなく嵌合部品によって制約されます。インターフェース図面を早期に共有することで、両方の部品が公差内でありながら組み付けられないという一般的な不具合を防げます。
技術資料:2026年の世界ヒートシンク市場規模は?その促進要因は?
振動とサイクルは、板金部品図面の通常の寿命制限要因です。使用サイクルが判明していれば、寸法を変えずに使用寿命を延ばす表面処理と硬度の組み合わせを提案できます。
発注前に確認すべきこと
梱包は仕様の一部です。エッジの損傷やロットの混在して到着した部品は、梱包の違い以上のコストがかかります。特に仕上げ面を持つ板金部品図面では重要です。
おすすめ記事:CNC加工のDFM:コストとリードタイムを削減する設計ルール
再発注の経路を確認してください。板金部品図面が金型図面と初品報告書とともに文書化されていれば、数年後の再発注でも元の部品を再現でき、近似品にはなりません。
よくある質問:発注前の疑問
板金部品図面ではどのような公差を維持できますか?
一般寸法は±0.003 mmで維持されます。重要特性は図面上で識別され、より厳しい範囲で維持され、測定方法が明記されるため、受入検査が当社と一致します。
板金部品図面の最小ロットはいくらですか?
板金部品図面の標準リードタイムは、図面承認と金型承認後15営業日です。試作品は通常、金型を経由しないためより速く、再発注は金型が存在するためさらに速くなります。
ばね設計計算:精密製造のためのエンジニアリング参考ガイド と比較してください。
材料証明書と検査証明書は提供されますか?
はい。一般的な形式であればどの形式でも図面をお送りください。まず製造可能性を検討し、±0.003 mmが追加工程を必要とする特性があれば指摘するので、金型製作前に判断いただけます。
板金部品図面で利用可能な表面処理は何ですか?
はい。材料証明書、ヒートロットのトレーサビリティ、初品検査報告書は注文に同梱されます。航空宇宙のお客様が追加の文書を必要とする場合は、見積段階でご指定ください。
金型製作前に試作できますか?
はい、そして推奨します。金型なしで板金部品図面を試作すると、金型費用のほんの一部で嵌合と機能を検証でき、通常は鋼材を切削する前に設計変更を明らかにできます。
こちらもご覧ください:ベイパーチャンバー vs ヒートパイプ vs ソリッドヒートシンク:エンジニアのための主要な違い
板金部品図面の生産能力はです。この数値は設置済みの能力であり、販売実績ではなく、数量が増えたときに15営業日が守られるかどうかを決めるものです。
SSD用ヒートシンク の詳細はこちら。
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|---|
| 材料 | アルミニウム7075-T6 |
| 公差 | ±0.003 mm |
| リードタイム | 15営業日 |
| 最小ロット | 500個 |
| 生産能力 | 加工前にプロセスウィンドウを確定した状態での生産速度 |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|---|---|
| 陽極酸化処理Type II | 一般的な耐食性と外観仕上げ | Type IIIより薄い酸化皮膜;耐摩耗性が低い |
| 陽極酸化処理Type III | 高い耐摩耗性と長い使用寿命 | コストが高く、皮膜が厚いため厳しい公差に影響する可能性がある |
| 単一の認定供給元 | 初期認定が速く、管理工数が少ない | 供給リスクが高い;関税や物流の混乱に対する第二の供給元がない |
| 第二の認定供給元 | 地域認定と供給継続性を必要とする航空宇宙の買い手 | 追加の文書と公差検証の工数 |
| 全数検査 | 完全なトレーサビリティを必要とする重要な航空宇宙特性 | 単価が上がる;削減すると材料の置き換え以上にコストが動く |
工程 / 検査
| 段階 | 管理 | 記録 |
|---|---|---|
| プロセスウィンドウの定義 | 加工前に材料状態と金型形状を確定する | プロセスウィンドウシート |
| 生産速度の検証 | 単一の低速な部品ではなく、生産速度で±0.003 mmが維持されることを確認する | 初品および工程内検査データ |
| バリ取り | エッジ品質のために管理される二次加工 | バリ取り工程ログ |
| めっき / 陽極酸化処理 | 図面に従って陽極酸化処理Type II / Type IIIを施す | 皮膜厚さと種類の記録 |
| 最終検査 | 指定時は全数検査 | 公差結果を含む検査報告書 |
よくある質問
板金部品図面の標準的な材料と公差は何ですか?
標準はアルミニウム7075-T6で、生産速度で維持される±0.003 mmの公差です。この組み合わせは航空宇宙の強度と重量のバランスを取ります。プロセスウィンドウは加工後ではなく加工前に確定されるため、図面には材料状態と金型形状を記載する必要があります。
板金部品の生産リードタイムと最小ロットはいくらですか?
生産リードタイムは15営業日、最小ロットは500個です。15営業日は金型の修理が必要なときにも守られるため、スケジュールは確定したプロセスウィンドウを前提としています。発注前に両方の値を確認してください。計画と在庫に影響するからです。
技術資料:プレス打ち抜きスピーカーグリル
陽極酸化処理Type IIとType IIIの違いが使用寿命に影響するのはなぜですか?
陽極酸化処理Type IIは一般的な耐食性と外観仕上げを提供し、Type IIIはより厚い酸化皮膜で高い耐摩耗性と長い使用寿命をもたらします。トレードオフはコストと皮膜厚さで、厳しい公差に影響する可能性があります。摩耗と環境に基づいて図面に種類を指定してください。
おすすめ記事:金属スタンピング用部品設計の方法:精密製造のための10のルール
航空宇宙の板金部品におけるコスト圧力はどこから来ますか?
コスト圧力が原材料から生じることはほとんどありません。バリ取り、めっき、全数検査といった二次加工から生じます。これらの工程を一つ削減するだけで、材料の置き換えよりも単価に大きく影響します。不要な二次加工を避けるために図面を見直してください。
買い手が第二の認定供給元を求めるのはなぜですか?
関税と物流の不確実性により、航空宇宙分野では地域ごとの認定が優先課題となっています。買い手は第二の認定供給元を求めることが増えており、それによって板金部品図面の指定方法や公差の記載方法が変わってきています。第二の供給元は供給リスクを減らしますが、認定の工数が増えます。
データセンターにおける二相冷却の最新トレンドとは? と比較してください。
生産速度で±0.003 mmはどのように検証されますか?
工程は機械ではなくプロセスウィンドウから始まります。まず材料状態と金型形状を確定し、その後、単一の低速な部品ではなく生産速度で±0.003 mmを確認します。検査記録には初品と工程内の結果を示す必要があります。
板金部品を発注する前に何を確認すべきですか?
材料7075-T6、公差±0.003 mm、陽極酸化処理Type IIまたはType III、リードタイム15営業日、最小ロット500個を確認してください。また、全数検査が必要か、第二の認定供給元が必要かも確認してください。これらの詳細がコストとスケジュールに影響します。


