製品の詳細 目次
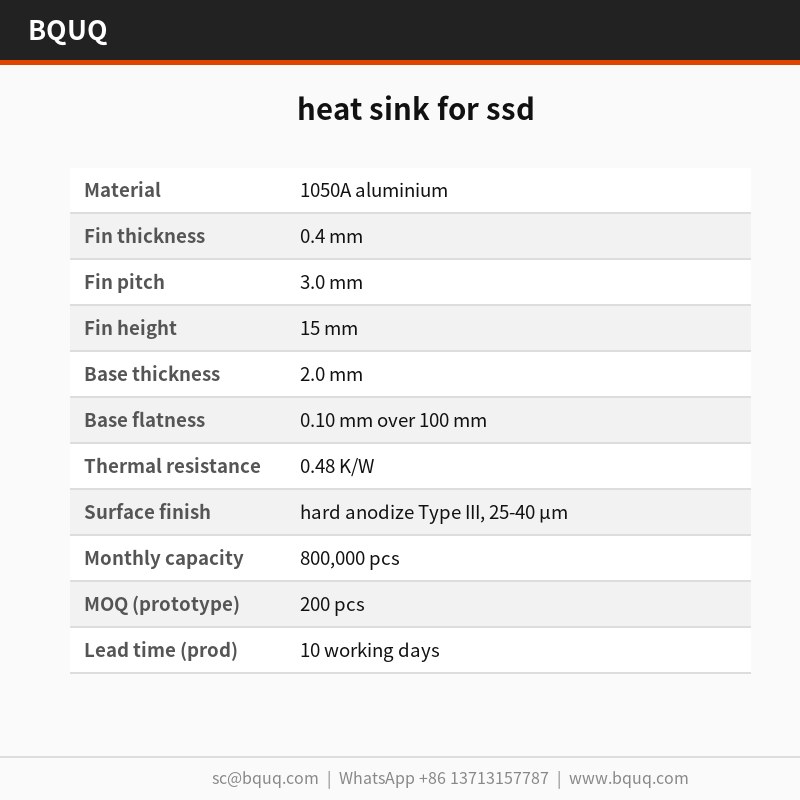
要点 SSD用ヒートシンクは1050Aアルミニウムを素材とし、ベース厚2.0 mm、フィン厚0.4 mm、フィンピッチ3.0 mmでプレス成形されています。100 mmあたり0.10 mmの平面度を維持し、ΔT = 75 K、強制空冷2.0 m/sの条件で0.48 K/Wを実現します。月産能力は800,000個に達し、Type III硬質アルマイトを25~40 µmで施しています。
関連記事:BQUQ CNC加工 ER25スプリングコレットチャック タップ用CNCタッピング
ベース厚2.0 mm、フィン厚0.4 mmがこのSSD用ヒートシンクの基本仕様です。1050Aアルミニウムを110 T金型でプレス成形し、100 mmあたり0.10 mmの平面度を維持しながら、ΔT = 75 K、強制空冷2.0 m/sで0.48 K/Wを達成します。月産は800,000個です。
こちらもご覧ください:薄型スマートフォンにおいてベイパーチャンバーとグラファイトはどのように熱を管理するのか?
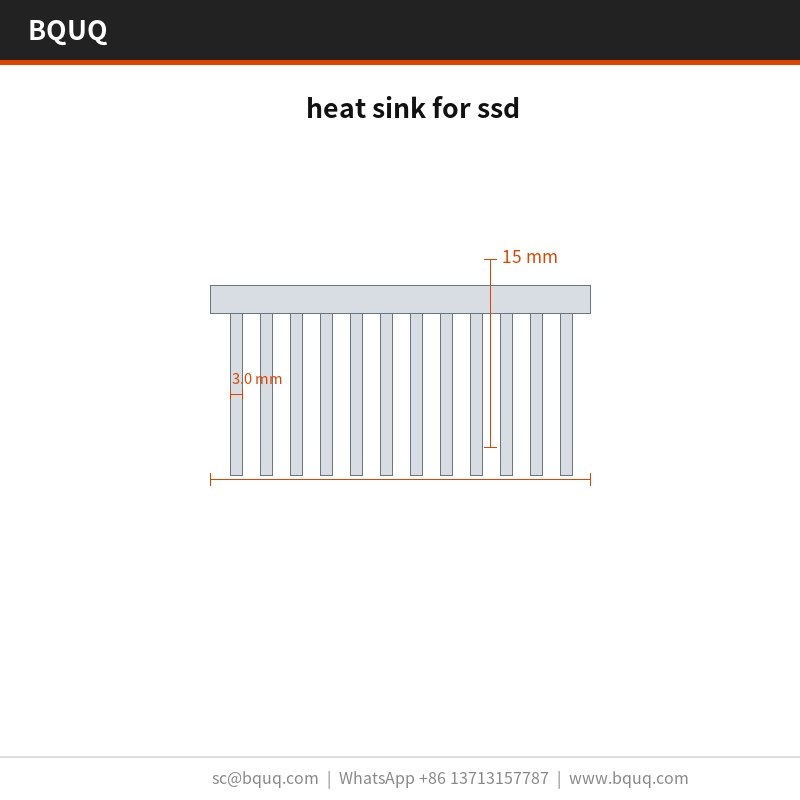
設計アプローチとプロセス 薄肉フィンこそがプレス成形の強みです。フィン厚0.4 mm、ピッチ3.0 mmとすることで、同一外形寸法の切削品や押出材よりも単位体積あたりの表面積を大きく確保できます。
高出力IGBTヒートシンク加工見積もり の詳細はこちら。
一体成形の形状により、二分割式クーラーに見られる接着層が不要となり、熱経路を短縮できます。1050Aアルミニウムと気流の間には、プレス成形面以外に何も介在しません。
技術資料:高速精密スタンピングとインモールド微細成形技術:電子接続からマイクロモーターコアまで
プレス成形は押出成形よりもバッチ間の変動に強い構造です。金型摩耗はまずフィンピッチの測定可能なずれとして現れ、CMM 0.001 mm分解能の検査で現場に出る前に検出されます。
1ストロークごとに寸法が同一であるため、±0.15 mmの穴位置精度がバッチ全体で維持されます。これがLED高天井照明の量産プログラムを再現性のあるものにする理由です。
Type III硬質アルマイト25~40 µmは成形後に施されるため、切削品のようにフィン根部で耐食皮膜が途切れることがありません。
材料選定と表面処理 標準材料は1050Aアルミニウムで、Type III硬質アルマイト25~40 µmを施して供給されます。LED高天井照明への暴露が懸念される用途では不動態化処理を推奨します。重量よりも熱伝導率を優先する場合は、銅C110が熱性能を向上させますが、単位質量はおよそ2倍になります。
おすすめ記事:カスタムCNC自動旋盤コレットセット 25-32ミッドシリーズ
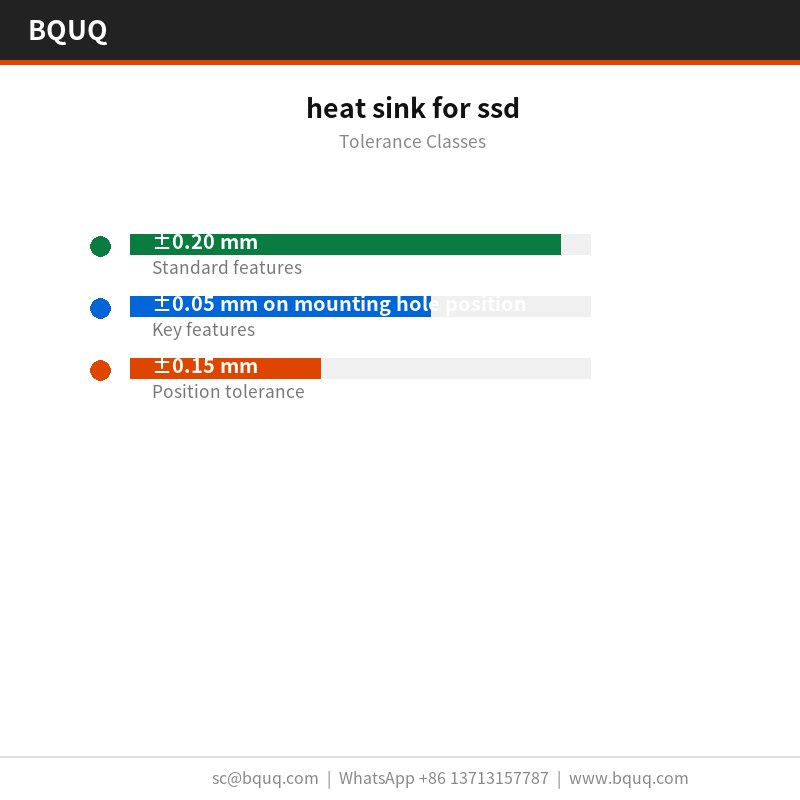
指定可能な公差クラス 一般寸法は±0.20 mm、取付穴位置などの重要部位は別途±0.05 mmで管理します。成形形状は金型の再現性±0.03 mmを継承し、穴位置は±0.15 mmで維持されます。より厳しいクラスには追加のプレス工程が必要となるため、金型製作後ではなく前に決定することをお勧めします。
BQUQ 押出放熱器(スプリングクリップ付き) と比較してください。
出荷前検査 平面度は25 °Cの定盤上で100 mmあたり0.10 mmの限度に対して検査し、フィンピッチは光学式で±0.03 mmを検証します。報告書はロットごとに発行されます。
ロットトレーサビリティはコイルからカートンまで一貫しており、ヒート番号、プレスストローク範囲、検査記録が添付されるため、現場での問題を特定のロットに遡及できます。
成形後の0.4 mmフィン先端については、バリと割れを検査します。プレス成形では図面寸法に変化がなくても根部が割れることがあるためです。バリ限度は部品ごとに設定しています。
最終梱包は帯電防止袋+50 kg超は木箱です。各カートンにはロット、数量、検査ステータスを表示し、記録はISO9001ファイルとして10年間保管します。
本製品の用途 LED高天井照明では、0.48 K/Wの定格が筐体に必要な風量を決定します。LED高天井照明の接合部温度において、フィン厚0.4 mm、ピッチ3.0 mmはセンサーの許容範囲内にΔTを抑えます。
関連記事:BQUQ サイリスタ整流器用ヒートシンク
LED高天井照明プログラムがこの形状の存在理由です。筐体の高さを増やせない場合、フィン密度が唯一の調整手段であり、アルミニウムではフィン厚0.4 mm、ピッチ3.0 mmが実用的な上限です。
LED高天井照明の梱包・振動規制は一体成形構造を後押しします。プレス成形ヒートシンクにはクリープする接着剤がなく、これが二分割式クーラーの典型的な故障モードです。
こちらもご覧ください:BQUQ CNC加工 自動旋盤25型 マルチスロット丸穴コレット
LED高天井照明の設計者は熱データよりも先に平面度を確認します。LED高天井照明の組立は自動化されており、ベースが平坦でないとラインが停止するためです。
仕様 パラメータ 値 / 範囲 材料 1050Aアルミニウム フィン厚 0.4 mm フィンピッチ 3.0 mm フィン高さ 15 mm ベース厚 2.0 mm ベース平面度 100 mmあたり0.10 mm 熱抵抗 0.48 K/W 熱試験条件 ΔT = 75 K、強制空冷2.0 m/s 表面処理 Type III硬質アルマイト、25~40 µm サイズ範囲 120 x 80 x 50 mm
FAQ:ご注文前のご質問 SSD用ヒートシンクのリードタイムは? 試作品は図面承認から5営業日、量産品は初品承認後10営業日です。新規部品の金型製作には別途期間を要します。見積はFOB広州ベースで、欧州向け海上輸送は予約後約25~30日です。
打ち抜き銅ブスバー:設計と製造 の詳細はこちら。
押出成形ヒートシンクとの比較は? 押出成形は年間約500,000個以上で安価になり、より滑らかな形状が得られます。それ以下ではプレス成形が優位であり、フィン厚が0.5 mmを下回る場合も同様です。押出成形では0.4 mmを安定的に維持できないためです。LED高天井照明の試作では、通常金型費用が判断基準となります。
熱抵抗試験は実施していますか? ΔT = 75 K、強制空冷2.0 m/sで試験し、0.48 K/Wを報告します。これは定常状態の値であり、過渡特性ではありません。LED高天井照明の初回通電挙動には別の試験が必要であり、ご要望に応じて実施可能です。
技術資料:CNC加工ベアリングハウジング
表面処理なしでの納品は可能ですか? はい、自社で仕上げ処理を行うお客様にはプレス成形ままの状態で出荷します。リスクは0.4 mmフィンへの取扱い痕であり、そのような部品は帯電防止袋内に合紙を挟み、50 kg超は木箱で梱包します。
CADファイルや図面は提供されますか? CMM報告書付きの2D図面を提供し、ご要望に応じて3D STEPも用意します。どちらにも平面度の指示と金型分割線が記載されており、お客様の組立工程で100 mmあたり0.10 mmを検証する際に重要です。
製造と出荷体制 生産ラインは東莞のISO9001取得工場内にあります。110 TプレスがSSD用ヒートシンクファミリーをカバーし、月産800,000個が現在の確定生産能力です。
当社のLED高天井照明の経験は2015年の最初の金型プログラムに遡ります。この実績があるからこそ、標準のType III硬質アルマイト25~40 µmおよび±0.20 mmは楽観的ではなく保守的な値となっています。
金型は社内で製作しているため、800,000個のプログラムを通じて±0.03 mmを部品ごとにドリフトさせることなく維持できます。
見積依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
おすすめ記事:精密金属冲压:公差、材料与设计规则
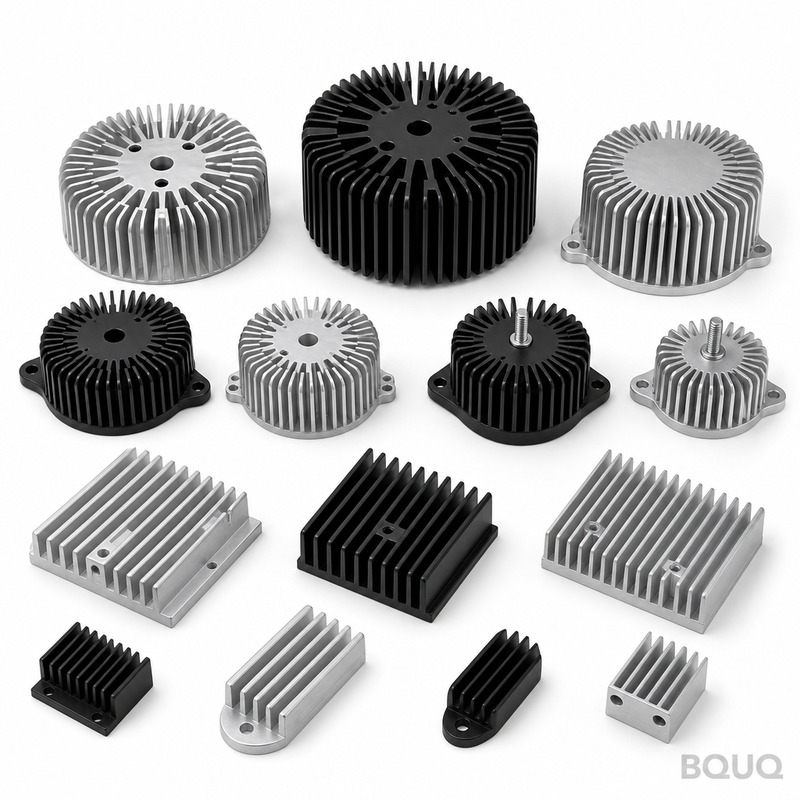
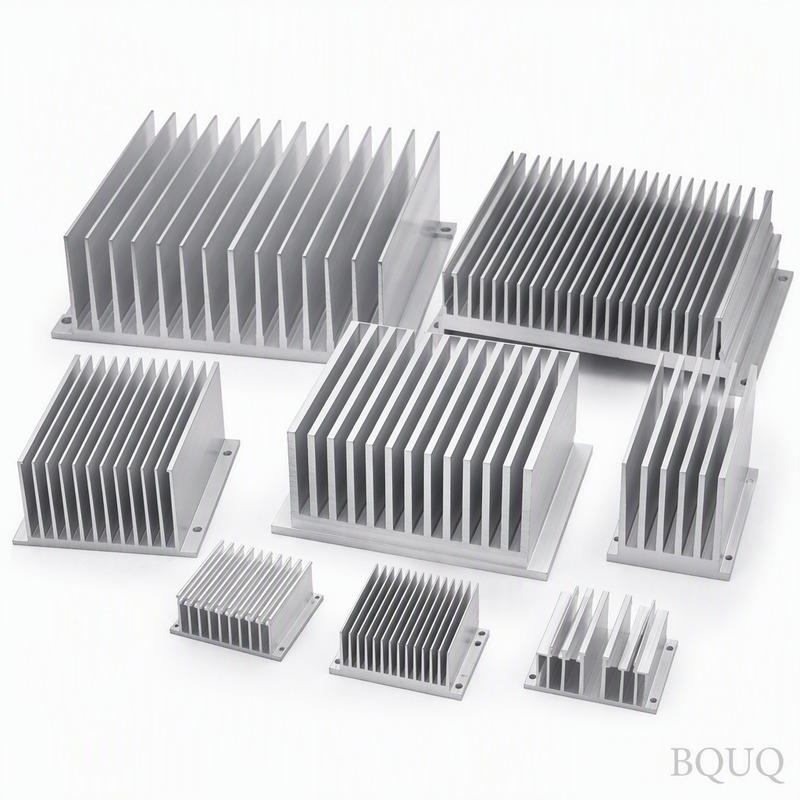
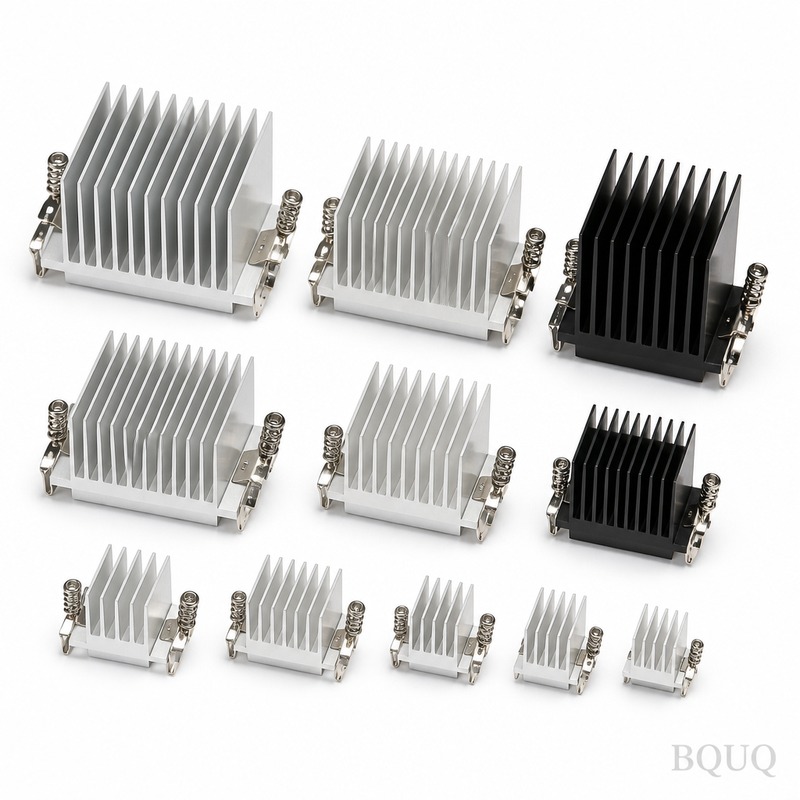
製品ギャラリー
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 1050Aアルミニウム 公差 穴位置±0.15 mm、平面度100 mmあたり0.10 mm リードタイム プレス金型プログラムの標準値。BQUQにお問い合わせください MOQ 量産対応。BQUQにお問い合わせください 生産能力 月産800,000個
選定 / 比較 選択肢 最適用途 トレードオフ プレス成形1050Aアルミニウム フィン厚0.4 mmの大量生産SSD冷却 金型が必要。金型摩耗によりフィンピッチが変動 押出プロファイル 単純形状で金型費用を抑えたい場合 表面密度が低い。押出によるバッチ変動 切削ヒートシンク 試作または少量のカスタム形状 部品単価が高い。二分割式クーラーの接着層が熱経路を増加 接着剤使用の二分割式クーラー ベースとフィンスタックを分離する用途 接着層が熱抵抗を増加 Type III硬質アルマイト付きプレス成形品 成形後の耐食保護 アルマイト工程が追加。25~40 µm厚
プロセス / 検査 工程 管理 記録 プレス成形 110 T金型、フィン厚0.4 mm、ピッチ3.0 mm ストローク寸法、フィンピッチ 成形 一体成形形状、接着層なし ベース2.0 mm、指定フィン高さ アルマイト 成形後Type III硬質アルマイト、25~40 µm 皮膜厚、フィン根部の耐食性 検査 CMM 0.001 mm分解能、100 mmあたり0.10 mm 平面度、穴位置±0.15 mm 最終 出荷前検査 バッチ寸法報告書
よくあるご質問 このSSD用ヒートシンクの熱抵抗は? ΔT = 75 K、強制空冷2.0 m/sで0.48 K/Wを実現します。ベース厚2.0 mm、フィン厚0.4 mm、ピッチ3.0 mmが単位体積あたりの表面積を大きく確保し、一体成形プレス形状が二分割式クーラーの接着層を排除します。
使用材料と表面処理は? ヒートシンクは1050Aアルミニウムをプレス成形しています。成形後にType III硬質アルマイトを25~40 µmで施します。これにより、切削品のようにフィン根部でアルマイトが損なわれることなく、耐食性を保護します。
プレス成形ヒートシンクの公差は? 平面度は100 mmあたり0.10 mmを維持します。穴位置は1ストロークごとに寸法が同一であるため、バッチ全体で±0.15 mmを維持します。検査はCMM 0.001 mm分解能を使用し、金型摩耗をフィンピッチのずれとして検出します。
月産能力は? 月産800,000個です。110 T金型とフィン厚0.4 mm、ピッチ3.0 mmが再現性のある大量生産プログラムを支えます。この能力はLED高天井照明や同様の量産用途に適しています。
押出や切削ではなくプレス成形を選ぶ理由は? プレス成形はフィン厚で優位に立ちます。フィン厚0.4 mm、ピッチ3.0 mmは同一外形寸法の切削品や押出プロファイルよりも単位体積あたりの表面積を大きく確保します。一体成形形状が接着層を排除し、熱経路を短縮します。プレス成形はバッチ変動にも強い構造です。
BQUQ CNC加工 自動旋盤用 643型 丸穴スプリングコレットチャック と比較してください。
出荷前の品質管理は? 出荷前検査はCMM 0.001 mm分解能で実施します。金型摩耗はまずフィンピッチの測定可能なずれとして現れ、現場問題の発生前に検出されます。平面度は100 mmあたり0.10 mm、穴位置は±0.15 mmで検証します。
このSSD用ヒートシンクの主な用途は? SSD冷却および類似の電子機器に使用されます。Type III硬質アルマイト付きプレス成形1050Aアルミニウム設計は、再現性のある±0.15 mm穴位置と月産800,000個の生産能力が重要なLED高天井照明などの量産プログラムに適しています。
関連記事