
テクニカル記事: Steel 4140 / 4340, tolerance 0.003 mm, surface anodize Type II / Type III, lead time 15 working days, MOQ 200 pcs. Capacity for semiconductor equipment. Drawing review and first-article report included.
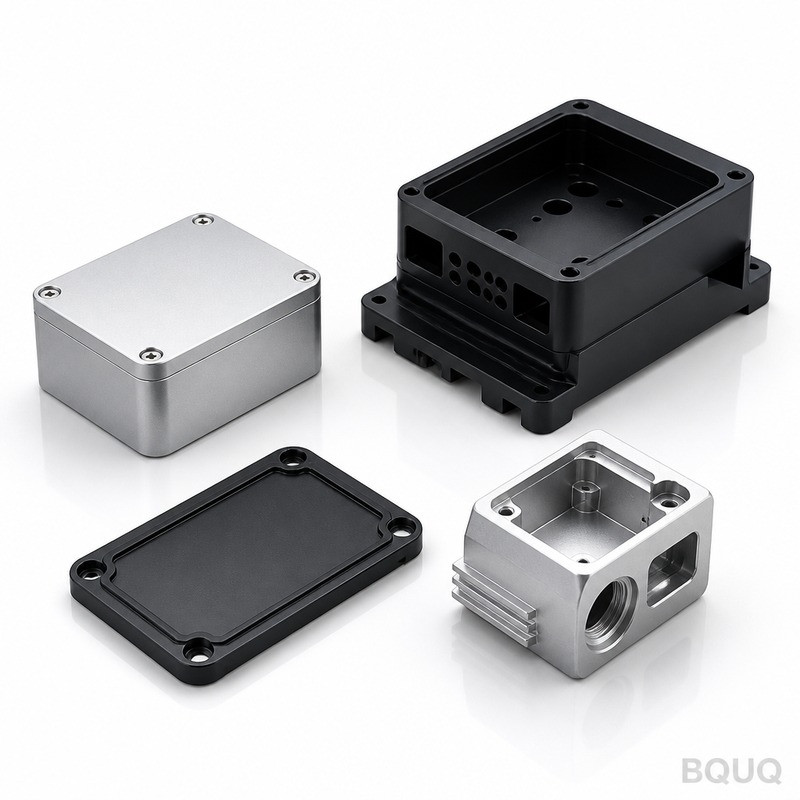
テクニカル記事
重要なポイント
CNC加工の技術記事では、Steel 4140 / 4340を使用し、hard chrome plate 0.025 mmを施し、±0.003 mmで保持し、20 working daysで生産し、MOQ 200 pcsとしています。±0.003 mmは検査フィルタリングではなく、ツーリング形状から導かれます。hard chrome plate 0.025 mmは使用寿命を延ばします。ロボティクスにおけるコスト圧力は、原材料の代替ではなく、二次加工(バリ取り、めっき、100%検査)から生じます。
重要なポイント
CNC加工の技術記事では、Steel 4140 / 4340を使用し、hard chrome plate 0.025 mmを施し、±0.003 mmで保持し、20 working daysで生産し、MOQ 200 pcsとしています。±0.003 mmは検査フィルタリングではなく、ツーリング形状から導かれます。hard chrome plate 0.025 mmは使用寿命を延ばします。ロボティクスにおけるコスト圧力は、原材料の代替ではなく、二次加工(バリ取り、めっき、100%検査)から生じます。
重要なポイント
CNC加工の技術記事では、Steel 4140 / 4340を使用し、hard chrome plate 0.025 mmを施し、±0.003 mmで保持し、20 working daysで生産し、MOQ 200 pcsとしています。±0.003 mmは検査フィルタリングではなく、ツーリング形状から導かれます。hard chrome plate 0.025 mmは使用寿命を延ばします。ロボティクスにおけるコスト圧力は、原材料の代替ではなく、二次加工(バリ取り、めっき、100%検査)から生じます。
技術記事の見積もりを出せるサプライヤーは不足していません。不足しているのは、なぜ±0.003 mmが選ばれたのか、hard chrome plate 0.025 mmが使用寿命に何をもたらすのか、そしてツーリングの修理が必要になったときに20 working daysをどのように守るのかを説明できるサプライヤーです。
主要仕様の概要
| パラメータ | 値 / 範囲 |
|---|---|
| 材料 | Steel 4140 / 4340 |
| 表面仕上げ | hard chrome plate 0.025 mm |
| リードタイム(生産) | 20 working days |
| MOQ(生産) | 200 pcs |
市場と技術の背景
ロボティクス分野ではリードタイムの圧縮が進んでいます。かつて12週間だったツーリングと認定のサイクルは、現在では20 working daysで見積もられており、これが成立するのはツーリング設計とプロセス検証が並行して進む場合だけです。
こちらもご覧ください:中国工場からのトライアル発注:小ロット認定を正しく行う方法
ロボティクスにおけるコスト圧力が原材料から生じることはほとんどありません。それは二次加工、すなわちバリ取り、めっき、100%検査から生じます。これらの工程を一つ削除するだけで、通常はどのような材料代替よりも単位コストが大きく動きます。
製造方法
ツーリングはプロセスの実測能力に基づいて設計されるため、±0.003 mmは検査フィルタリングではなくツーリング形状の結果です。だからこそ、20 working daysは楽観的な目標ではなく現実的なのです。
熱処理と表面処理は後付けではなく、管理された工程として計画されます。hard chrome plate 0.025 mmは規定の厚さ範囲で施され、検証されます。ここでのばらつきは、寸法のずれよりも多くの現場故障を引き起こすからです。
バリ取りとエッジコンディショニングは、技術記事の図面に指定されています。寸法検査に合格した鋭利なエッジでも組立に失敗することがあるため、エッジブレイクは見た目の問題ではなく管理されたパラメータです。
材料と表面仕上げ
Steel 4140 / 4340は、±0.003 mmを予測可能に保持し、加工硬化の予期せぬ問題なく切削できるため、技術記事の標準選択です。耐食性や導電性が要件の主体となる場合は、代替材が見積もられます。
油焼入れ線ばね:高負荷アプリケーション の詳細はこちら。
材料の状態はグレードと同じくらい重要です。誤った調質で供給されたSteel 4140 / 4340は加工後に変形するため、形状が非対称な技術記事では仕上げ前に応力除去を行います。
技術記事については、リサイクル含有率やRoHS/REACH宣言を要請に応じて提供できます。ロボティクスの顧客が材料の原産地を監査する場合は、納品時ではなく見積もり段階でミルサーティフィケートを求めてください。
公差と検査
技術記事の初品検査は、図面のすべての寸法を報告し、一部を抽出するものではありません。その報告書は残りのロットおよび将来の再発注の基準となります。
測定方法は仕様の一部です。CMMで測定した形状と、ゲージで測定した同じ形状が一致しないことがあるため、技術記事の図面には各重要寸法の検証方法を記載します。
おすすめ記事:BQUQ CNC加工 自動旋盤60型 丸穴スプリングコレットチャック
不適合材はシステム上だけでなく、物理的に隔離されます。技術記事の場合、処分が文書化されるまでバッチは表示された区域に保管され、最も一般的な出荷ミスを防ぎます。
使用用途
組立において、技術記事は通常、それ自体の仕様よりも相手部品によって制約されます。インターフェース図面を早期に共有することで、両部品が公差内でありながら組み付かないという一般的な失敗を防げます。
金属部品のプレス加工後仕上げガイド と比較してください。
使用環境は、負荷よりも多くの再設計を引き起こします。屋外や洗浄環境で使用される技術記事では、hard chrome plate 0.025 mmとシールを設計段階で考慮する必要があり、後から追加するものではありません。
発注前に確認すべきこと
認定数量は生産数量とは別に計画してください。技術記事の場合、200 pcsがプロセスが証明されるポイントであり、それ以前はすべてプロセス開発です。
梱包は仕様の一部です。エッジ損傷やロット混在で到着した部品は、梱包の差額以上のコストがかかります。特に仕上げ面を持つ技術記事では重要です。
FAQ:発注前のご質問
技術記事の生産にはどのくらいかかりますか?
一般寸法は±0.003 mmで保持されます。重要形状は図面上で特定され、より厳しい範囲で保持され、測定方法を明記することで受入検査が当社と一致します。
既存の図面から作業できますか?
試作数量は生産最小数量をはるかに下回る数量から開始できます。技術記事の生産は200 pcsから始まり、そこでプロセスウィンドウが証明され、単位コストが安定します。
材料証明書と検査証明書は提供されますか?
はい。図面は一般的な形式でお送りください。まず製造可能性を検討し、±0.003 mmが追加工程を必要とする形状を指摘するので、ツーリング前に判断いただけます。
ツーリング前に試作できますか?
はい。材料証明書、ヒートロットのトレーサビリティ、初品検査報告書は注文とともに発送されます。ロボティクスの顧客が追加書類を必要とする場合は、見積もり段階でご指定ください。
関連記事:ばね端面研削の主要技術と仕様とは?
プログラム途中の設計変更はどのように対応しますか?
はい、そしてそれを推奨します。ツーリングなしで技術記事を試作すると、ツーリングコストの何分の一かで嵌合と機能を検証でき、通常は鋼材を切削する前に設計変更を明らかにできます。
図面と年間数量をお送りください。製造可能性レビュー、プロセスルート、そして±0.003 mm、20 working days、200 pcsを暗黙ではなく明示した見積もりをお受け取りいただけます。
こちらもご覧ください:ヒートシンクにフィンがあるのはなぜか?最適な熱性能のためのフィン間隔を解説
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|---|
| 材料 | Steel 4140 / 4340 |
| 公差 | ±0.003 mm |
| 表面仕上げ | hard chrome plate 0.025 mm |
| リードタイム | 20 working days |
| MOQ | 200 pcs |
| 能力 | ツーリングとプロセス検証後の20 working days生産 |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|---|---|
| Steel 4140 | 強度と被削性のバランスを必要とする一般的なロボティクス部品 | 厚肉部での焼入れ深さが4340より低い |
| Steel 4340 | より深い焼入れ性が必要な高負荷ロボティクス部品 | 材料コストが高く、熱処理管理が4140より厳しい |
| Hard chrome plate 0.025 mm | 耐摩耗性と使用寿命の延長 | めっき工程と寸法成長を考慮する必要がある |
| Hard chrome plateなし | 摩耗が重要でない場合の低単位コスト | 使用寿命が短く、0.025 mmクロム保護がない |
| 100%検査 | 高リスク形状および規制対象のロボティクス用途 | サンプリングに比べコストと時間が増加 |
| バリ取り + めっき + 100%検査 | 要求の厳しい部品向けの完全な二次加工セット | 最高の単位コスト。いずれか一工程を削除すると通常は材料代替よりコストが動く |
プロセス / 検査
| 段階 | 管理 | 記録 |
|---|---|---|
| ツーリング設計 | 実測プロセス能力に基づいて設計し、±0.003 mmはツーリング形状から導かれる | ツーリング設計および能力データ |
| 熱処理 | 20 working daysを守るためツーリングおよびプロセス検証と並行して計画 | 熱処理スケジュールおよびバッチ記録 |
| 表面処理 | 加工および熱処理後にhard chrome plate 0.025 mmを施す | めっき厚記録 |
| バリ取り | エッジ品質と嵌合のために管理された二次加工 | バリ取り工程のサインオフ |
| 検査 | 必要な場合は100%検査、それ以外は能力ベースのサンプリング | ±0.003 mm結果を含む検査報告書 |
よくあるご質問
なぜこの技術記事で±0.003 mmが選ばれるのですか?
±0.003 mmは、ツーリングがプロセスの実測能力に基づいて設計されるため選ばれます。これは検査フィルタリングではなくツーリング形状の結果です。だからこそ、200 pcs以上の生産において20 working daysが楽観的ではなく現実的なのです。
hard chrome plate 0.025 mmは使用寿命に何をもたらしますか?
hard chrome plate 0.025 mmは耐摩耗性を向上させ、使用寿命を延ばします。Steel 4140 / 4340の表面仕上げとして施されます。めっきは管理された層を追加するため、0.025 mmの厚さは最終寸法と検査で考慮する必要があります。
ツーリングの修理が必要なとき、20 working daysはどのように守られますか?
20 working daysは、ツーリング設計とプロセス検証を並行して進めることで守られます。熱処理と表面処理は同じ順序で計画されます。ツーリングの修理が必要な場合でも、並行スケジュールと実測プロセス能力により、20 working daysの生産リードタイムの遅延を防ぎます。
なぜロボティクスのコスト圧力は原材料から生じることがほとんどないのですか?
ロボティクスのコスト圧力は、バリ取り、めっき、100%検査といった二次加工が支配するため、原材料から生じることはほとんどありません。これらの工程を一つ削除するだけで、通常はどのような材料代替よりも単位コストが大きく動きます。だからこそ、Steel 4140 / 4340の選定は仕上げ計画よりもコスト感受性が低いことが多いのです。
生産のMOQとリードタイムは?
生産のMOQは200 pcsです。生産のリードタイムは20 working daysです。これはSteel 4140 / 4340からhard chrome plate 0.025 mmおよび±0.003 mm公差で作られる技術記事に適用され、ツーリングとプロセス検証が並行して進むことを前提としています。
この技術記事を発注する前に何を確認すべきですか?
Steel 4140と4340の材料選択、hard chrome plate 0.025 mmの必要性、重要形状における±0.003 mm公差、100%検査が必要かどうか、そして20 working daysとMOQ 200 pcsがスケジュールに合うかを確認してください。また、コスト削減のためにどの二次加工を削除できるかも確認してください。
精密CNC部品は産業用ロボットの性能をどのように向上させるのか? の詳細はこちら。
コスト削減のためにバリ取り、めっき、100%検査を削除できますか?
はい、これらの工程を一つ削除するだけで、通常はどのような材料代替よりも単位コストが大きく動きます。ただし、バリ取り、hard chrome plate 0.025 mm、100%検査を削除すると、嵌合、摩耗寿命、リスクが変わります。二次加工を削除する前に、±0.003 mmでのSteel 4140 / 4340の機能要件を確認してください。
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|---|
| 材料 | Steel 4140 / 4340 |
| 公差 | ±0.003 mm |
| 表面仕上げ | hard chrome plate 0.025 mm |
| リードタイム | 20 working days |
| MOQ | 200 pcs |
| 能力 | 20 working days生産、MOQ 200 pcs |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|---|---|
| Steel 4140 | 中程度の強度を要する一般的なCNC加工 | 焼入れ深さが4340より低い |
| Steel 4340 | より高い強度と靭性が求められる用途 | 材料コストが高く、熱処理管理が厳しい |
| Hard chrome plate 0.025 mm | ロボティクスの摩耗用途での使用寿命延長 | めっき二次加工と検査時間が増加 |
| ±0.003 mm公差 | 精密嵌合形状およびツーリング形状 | 検査フィルタリングではなくツーリング形状管理が必要 |
| 20 working daysリードタイム | 圧縮されたロボティクス認定サイクル | 並行したツーリング設計とプロセス検証に依存 |
よくあるご質問
技術記事のCNC加工にはどの材料と公差が使われますか?
技術記事のCNC加工では、Steel 4140 / 4340を±0.003 mmで保持し、hard chrome plate 0.025 mmを施します。±0.003 mmは検査フィルタリングではなくツーリング形状から導かれます。生産はMOQ 200 pcs、リードタイム20 working daysで行われます。
おすすめ記事:ヒートシンクの試験方法:熱電対、風洞、仕様書の読み方
なぜより緩い公差ではなく±0.003 mmが選ばれるのですか?
±0.003 mmは検査フィルタリングではなくツーリング形状から導かれるため選ばれます。これはロボティクス用途の精密嵌合形状を支えます。より緩い公差はツーリングと検査の負担を減らせますが、hard chrome plate 0.025 mmが施される箇所では嵌合と使用寿命を損なう可能性があります。
hard chrome plate 0.025 mmは使用寿命に何をもたらしますか?
hard chrome plate 0.025 mmは使用寿命を延ばします。Steel 4140 / 4340を±0.003 mmに加工した後に施されます。めっきは二次加工を追加しますが、ロボティクス用途での耐摩耗性を向上させます。また、20 working daysのリードタイムにめっきと検査の時間を追加します。
なぜロボティクスのコスト圧力は二次加工から生じるのですか?
ロボティクスのコスト圧力が原材料の代替から生じることはほとんどありません。それは二次加工、すなわちバリ取り、めっき、100%検査から生じます。これらの工程はSteel 4140 / 4340を±0.003 mmに加工し、hard chrome plate 0.025 mmを施した後に続き、20 working daysのリードタイムに影響します。
ツーリングの修理が必要なとき、20 working daysのリードタイムはどのように守られますか?
20 working daysのリードタイムは、ツーリング設計とプロセス検証が並行して進む場合にのみ成立します。ツーリングの修理が必要なとき、その並行パスがスケジュールを守ります。±0.003 mmの能力はツーリング形状に依存するため、ツーリング修理は検査フィルタリングに頼らず管理する必要があります。
MOQ 200 pcsで発注する前に何を確認すべきですか?
MOQ 200 pcsで発注する前に、Steel 4140または4340、±0.003 mm公差、hard chrome plate 0.025 mm、20 working daysのリードタイムを確認してください。また、バリ取り、めっき、100%検査の扱いも確認してください。これらの二次加工がロボティクスにおけるコスト圧力を左右するからです。
ロボティクスにおける主なコスト要因は原材料の代替ですか?
いいえ。ロボティクスのコスト圧力が原材料から生じることはほとんどありません。それは二次加工、すなわちバリ取り、めっき、100%検査から生じます。材料はSteel 4140 / 4340のまま、公差は±0.003 mmのまま、hard chrome plateは0.025 mmのまま、生産はMOQ 200 pcsで20 working daysのままです。
よくあるご質問
このCNC加工技術記事にはどの材料と表面仕上げが使われますか?
この記事では、Steel 4140 / 4340にhard chrome plate 0.025 mmを施します。この組み合わせは強度と耐摩耗性のバランスを提供します。hard chrome plateは使用寿命を延ばし、鋼種は用途要件に基づいて選択できます。
公差は何で、どのように達成されますか?
公差は±0.003 mmです。これは検査フィルタリングではなくツーリング形状から導かれます。つまり、検査後の選別や手直しに頼るのではなく、公差内の部品を一貫して生産するようにプロセスが設計されています。
リードタイムとMOQは?
リードタイムは20 working days、最小注文数量は200 pcsです。記事に記載されているとおり、ツーリングの修理が必要な場合でもリードタイムは守られます。これにより生産計画に適しています。
hard chromeめっきが使用寿命にとって重要なのはなぜですか?
hard chrome plate 0.025 mmは耐摩耗性を向上させ、摩擦を低減することで使用寿命を延ばします。加工後に施され、二次加工を追加します。めっき厚は最終寸法を±0.003 mm以内に維持するよう管理されます。
ロボティクス用途でコスト圧力はどこから生じますか?
ロボティクスにおけるコスト圧力は、原材料の代替ではなく、二次加工(バリ取り、めっき、100%検査)から生じます。これらの工程は労力と時間を追加します。品質を損なわずにコストを管理するには、それらを最適化することが鍵です。
発注前に何を確認すべきですか?
材料グレード(4140または4340)、hard chrome plate厚0.025 mm、公差±0.003 mm、リードタイム20 working days、MOQ 200 pcsを確認してください。また、予期せぬ事態を避けるためにツーリング修理の保護と検査要件についても協議してください。
なぜ±0.003 mmが選ばれたのか説明できますか?
±0.003 mm公差は、ツーリング形状と機能要件に基づいて選ばれます。検査フィルタリングによって達成されるものではありません。これにより一貫した嵌合と性能が保証されます。記事は、サプライヤーが価格を提示するだけでなく、この根拠を説明すべきだと強調しています。


