
安定したバーフィーディングには、真直度の高い材料と、それに適合したライナー、コレットボア、ガイドブッシュが一連のチェーンとして機能することが必要です。BQUQはコレットを0.005mm級の精度で加工し、ISO9001認証を取得しています。
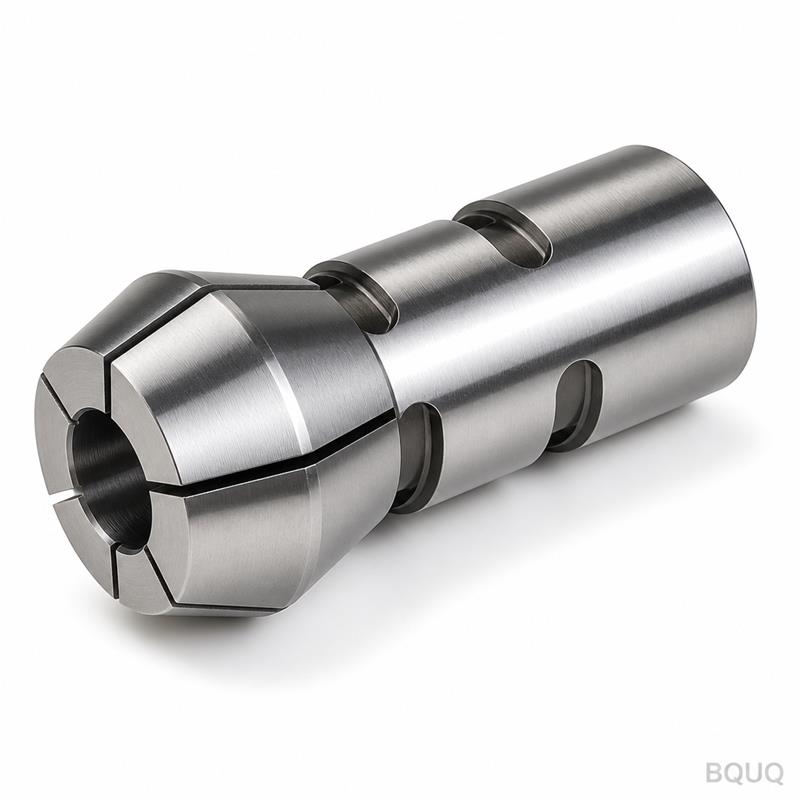
バーフィーディングとワーク保持:高速時の材料安定性を維持する
バーフィーディングの精度は、最初の切削が始まる前に決まります。バーがコレットに真直ぐ、芯ズレなく、振動なしで到達する必要があり、そのためにはバーフィーダーライナー、コレットボア、そしてスイス型旋盤ではガイドブッシュが、バーのサイズに適合し、一連のチェーンとして維持されなければなりません。安定したバーとは、真直ぐで、しっかりと支持されたバーです。フィーダーでの不安定性は、長さのばらつき、びびり、主軸での振れとして現れます。
自動旋盤やスイス型旋盤では、バーはワークピースであり、送りシステムであり、構造要素でもあります。バーは同じサイクルで押され、把持され、回転し、切削されます。接触するすべての要素が部品に影響を及ぼします。バーフィーディングを単なる配管問題(材料を主軸に届けるだけ)と捉える工場は、送りチェーンがそもそも原因となっているびびりや長さのばらつきに追われることになります。この記事では、バーラックからコレットノーズまでのチェーンについて解説します。
送りチェーン:1つのシステム、5つの要素
後ろから前へ、バーフィーディング加工機はバーを一連のボア(穴)に通します。フィーダーチューブライナー、送り指またはプッシャー(カム式自動旋盤の場合)、主軸またはヘッドストックコレット、そしてスイス型旋盤では切削ゾーンのガイドブッシュです。各要素はバーを通過させ、ガイドし、コレットの場合は把持する必要があります。それぞれが摩耗箇所です。
チェーンの論理は単純です。バーの真直度と安定性は、通過する最も弱い要素によって決まります。摩耗したライナーは、フィーダーと主軸の間でバーをたわませ、振れ回らせます。送り指の把持が不均一だと、バーが曲がった状態でコレットに押し込まれます。バーに対してコレットボアが緩すぎると、把持部でバーがガタつきます。摩耗したガイドブッシュは、工具が切削しているまさにその場所でバーをたわませます。
| 要素 | 役割 | 不具合の症状 |
|---|---|---|
| フィーダーライナー | バーを長手方向に支持する | バーのたわみ、振れ回り、騒音 |
| 送り指/プッシャー | サイクル間でバーを前進させる | 送りムラ、長さのばらつき |
| 主軸/ヘッドストックコレット | バーを把持し回転させる | 滑り、把持部での振れ |
| ガイドブッシュ(スイス型) | 切削ゾーンでバーを支持する | びびり、長尺部品の寸法変動 |
| バー自体 | ワークピースとなる | 振れ回り、曲がり、送り不良 |
バーの真直度と公差:根本原因
送りシステムは、不良バーを修正できません。コイル状に巻かれていたり、反っていたり、先端が曲がったバーは、回転すると振れ回り、その振幅は支持されていない長さと速度に応じて大きくなります。バーフィーディングの最初の改善点はハードウェアではなく、真直度と公差が一貫したバーを指定し、送り込む前に新しいバーの先端を毎回チェックすることです。
バーの公差は、チェーン内のすべてのボアと相互作用します。サイズが大きいバーはライナーやコレットに詰まり、小さいバーはガタつき、不均一に把持されます。丸棒の場合、コレット加工には良好な引き抜き材またはそれ以上のグレードが実用的な出発点であり、バー直径は通過するすべてのボアの作業クリアランス内にある必要があります。バーのサイズが長さ方向に変化する場合(引き抜き材が完全に真円で真直ぐであることは稀です)、コレットは異なる部分を異なる力で把持し、仕上がり径に影響します。
| バーの状態 | ワーク保持への影響 | 対策 |
|---|---|---|
| 先端の曲がり | 送り不良、ライナーへの噛み込み | 先端を矯正または切断する |
| コイルセット/反り | 高速時の振れ回り | 矯正されたバー材を使用 |
| 直径の過大 | コレットやライナーに拘束される | グレードを確認、バーを選別 |
| 直径の過小 | ガタつき、不均一な把持 | グレードを確認、より狭いライナーを使用 |
| 表面のスケール/汚れ | ボアの摩耗、把持力の低下 | 清浄な引き抜き材を指定 |
重要なポイント:バーの品質はワーク保持のパラメータです。バーは機械部品であるかのように購入してください。コレットに到達した時点で、それは機械部品なのですから。
チェーンのサイズ調整:ライナー、コレット、ブッシュ
チェーン内のすべてのボアは、バーに対してクリアランスを持ってサイズ設定されますが、適切なクリアランスは機能によって異なります。ライナーとプッシャーのクリアランスは大きめです。これらはガイドするだけで把持しないため、バーの真直度のばらつきを吸収しつつ、拘束しないようにする必要があります。コレットボアはきつめです。把持するため、その作業クリアランスは100分の数ミリメートル単位で管理されます。ガイドブッシュはその中間に位置し、切削力に対してバーを支持するのに十分な締め代を持ちつつ、焼き付きなく回転・送りが可能な程度の緩さを持ちます。
新しいバーサイズをセットアップする際は、サイズを合わせてください。ライナーボアはバーの呼び径より大きく、コレットボアはバーの呼び径に作業クリアランスを加えたもの、ブッシュボアはバーの呼び径に回転クリアランスを加えたものにします。要素が異なるサプライヤーから供給される場合は、各メーカーにバーの呼び径ではなく、実際に測定したサイズを伝えてください。実測6.05mmのバーを6.00mmのコレットボアで使用する場合と、呼び径6.00mmのバーを使用する場合とでは、話がまったく異なります。
| チェーン要素 | クリアランスの意図 | バーとの一般的な関係 |
|---|---|---|
| フィーダーライナー | ガイド、拘束なし | バー径 + 0.5〜1.0mm が一般的 |
| 送り指/プッシャー | 傷付けずに押す | バーに近い径、ばね式グリップ |
| コレットボア | 芯を出して把持 | バー呼び径 + 0.01〜0.05mm が一般的 |
| ガイドブッシュ | 支持、回転を許容 | バー径 + 約0.005〜0.02mm が一般的 |
これらの数値は一般的な出発点と考えてください。バー材質、機械速度、部品公差によって変動します。重要なのは、各ボアが前回のジョブから引き継がれたものではなく、意図的にサイズ設定されているということです。
高速時の振動と振れ回り
バーの振れ回りは、高速時の典型的な不具合です。主軸速度が上がると、フィーダーとコレットの間の長く支持されていないバーがたわみ始め、振れ回り、機械を振動させ、切削を変動させます。古典的な対策は、支持と長さの短縮です。適切なライナーを備えたバーフィーダーは、バーを長手方向に沿って支持します。フィーダーとコレットの間のバーのオーバーハングを短く保つこと(一部の機械では振れ止めやバーサポートチューブを使用)で、振れ回りが始まる速度を引き上げます。
スイス型旋盤では、ガイドブッシュが振れ回りを抑制します。バーは切削点で支持されるため、自由長はブッシュから突き出た部分だけになり、加工はこの短く剛性の高い部分で行われます。これが、スイス型旋盤が固定ヘッドストック旋盤ではびびりが発生するような速度で細長い部品を加工できる構造的な理由です。当社のカム式自動旋盤とスイス型CNC旋盤の比較およびスイス型コレットシステムガイドで、その構造について詳しく解説しています。
摩耗:チェーンは一緒に劣化する
送りチェーンは一緒に摩耗するため、一緒に点検する必要があります。ライナーはバーが擦れる部分で摩耗し、送り指は把持部で摩耗し、コレットボアは把持ゾーンで摩耗し、ブッシュはバーが負荷のかかった状態で滑る部分で摩耗します。それぞれ摩耗速度は異なります(スイス型旋盤では通常ブッシュが最も早く、ライナーが最も遅い)が、症状は共通です。バーの支持が失われ、部品の寸法が変動します。
当社のコレットメンテナンスガイドに従って、チェーンを保守スケジュールに組み込んでください。シフトごとにボアを清掃し、カレンダー単位でライナーとブッシュの摩耗を確認し、部品径のトレンドをチェーンの健康状態のモニターとして活用します。びびりや長さのばらつきが発生した場合は、コレットだけでなくチェーン全体を点検してください。摩耗したブッシュの前に新品のコレットを交換しても何も解決しません。
新しいバーサイズのセットアップ
新しいバーサイズのセットアップ手順:バーを実測し、ライナーとプッシャーをそれに合わせてサイズ調整し、コレットボアを適合させ、ブッシュ(スイス型)を設定し、その後テストランでチェーン全体を検証します(送り、把持、切削、高速時の径と長さの確認)。クリアランスの挙動は回転と切削負荷がかかった状態でのみ現れるため、テストランは重要です。手で触って問題なくても、運転速度では振れ回る可能性があります。
1つのコレットに異なるサイズのバーを混在させないでください。コレットはサイズ固有であり、ボアより数百分の数ミリ小さいバーは、把持窓の端でしか把持できません。生産でサイズを頻繁に切り替える場合は、チェーン要素をサイズごとにラベル付けし、交換作業が再設計ではなく単なる入れ替えになるようにしてください。BQUQはこのチェーンのコレット側を加工しています。自動旋盤用ばねコレット(36/46/52/60/630/643シリーズ)、スイス型および2Jコレットチャック、そしてISO9001管理下で0.005mm級に研削されたガイドブッシュ互換ボアを提供しています。自動旋盤用コレットシリーズとスイス型および2Jコレットチャックをご覧いただき、機械とバーの詳細をsc@bquq.comまでお送りください。12営業時間以内にお見積もりいたします。
よくある質問
Q: バーフィーディング加工機で長尺部品のときだけびびりが発生するのはなぜですか?
A: 長く支持されていないバーが、速度上昇に伴いフィーダーとコレットの間で振れ回るためです。適切なライナーでバーを支持するか、オーバーハングを短くするか、ガイドブッシュが切削点でバーを支持するスイス型旋盤への移行を検討してください。
Q: ガイドブッシュのボアはどの程度きつくすべきですか?
A: バーに近いサイズ(一般的にはバー呼び径に数ミクロンの回転クリアランスを加えたもの)にします。これにより、切削力に対してバーを支持しつつ、回転と送りを可能にします。きつすぎると焼き付き、緩すぎると工具位置でバーがたわみます。
Q: 1つのコレットでサイズがばらつくバーを扱えますか?
A: コレットの小さな把持窓の範囲内でのみ可能です。数百分の数ミリメートル以上ばらつくバーは、不均一に把持され、直径のばらつきを生じます。バーをグレード内に保つか選別し、チェーン全体の各要素を実測のバーに合わせてサイズ調整してください。
Q: 送りチェーンで最初に摩耗するのはどこですか?
A: スイス型旋盤では、通常ガイドブッシュです。バーが完全な切削負荷のもとで滑るためです。カム式自動旋盤では、コレットボアと送り指が同程度に摩耗します。チェーン全体を一緒に点検してください。1つの要素の摩耗がバーを不安定にします。
Q: コレットが把持していれば、バーの真直度は本当に重要ですか?
A: はい、重要です。コレットは接触している部分しか把持できません。反ったバーはノーズ部では保持されますが、その後方で振れ回り、自由端はコレットの品質に関係なく振れます。真直ぐなバーは、バーフィーディングにおける最も安価な安定性向上策です。
BQUQエンジニアリングチーム著。BQUQは中国東莞市にあるISO9001認証工場で、CNC加工、金属プレス加工、特注ばね、ヒートシンク、コレットの各ラインを一貫して運営しています。図面をsc@bquq.comまたはWhatsApp +86 13713157787までお送りいただければ、12営業時間以内にお見積もりいたします。www.bquq.com


