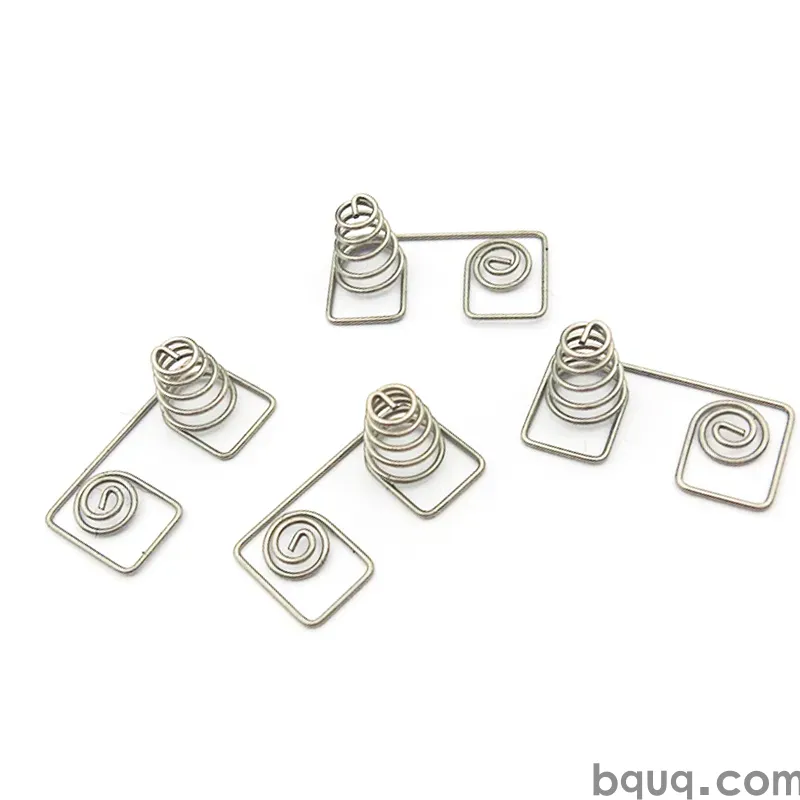
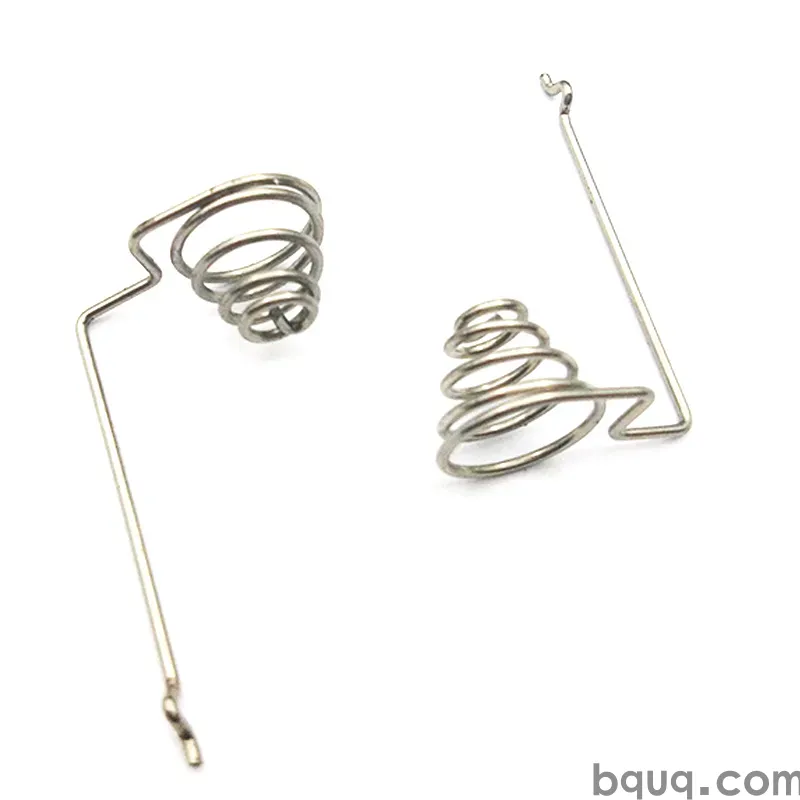
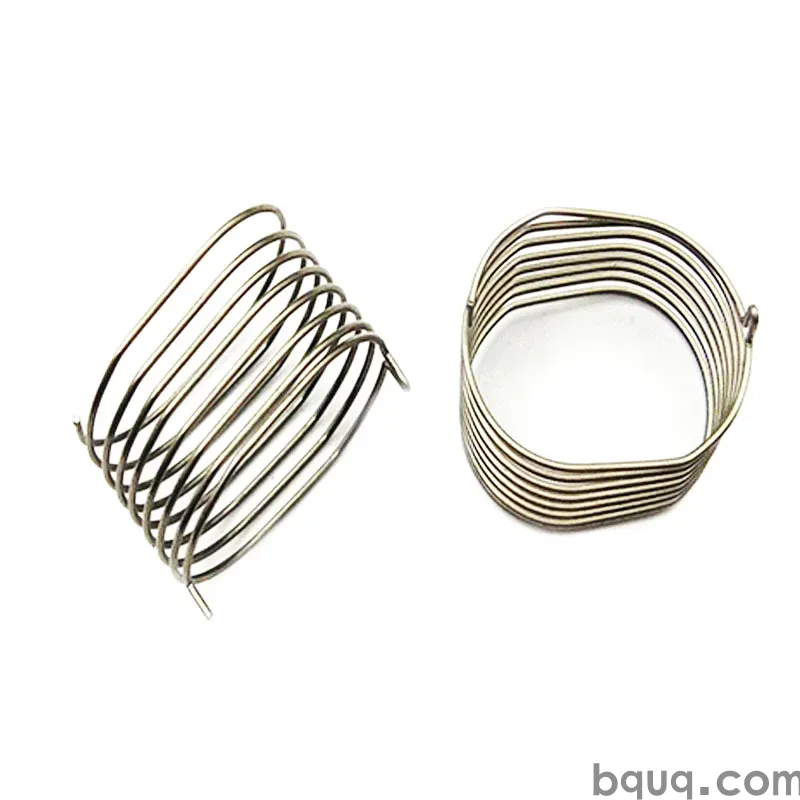
精密金属部品:チタンGrade 5、公差0.003 mm、表面ビーズブラスト+パッシベート、リードタイム20営業日、MOQ 500個。航空宇宙向けの生産能力。図面レビューおよび初品報告書を含む。
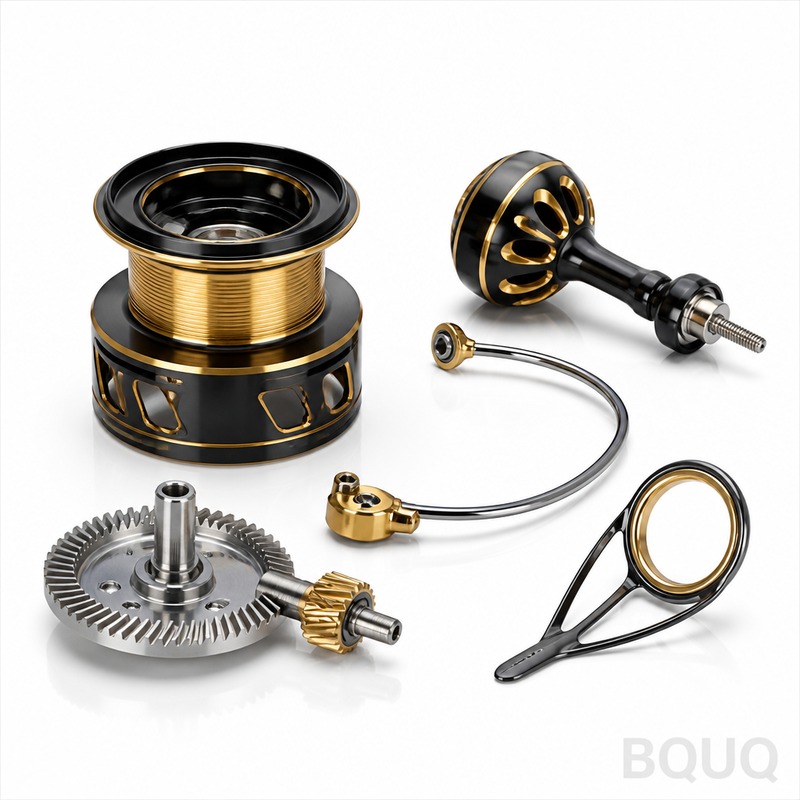
精密金属部品
要点
精密金属部品は、寸法安定性、単価、納期のバランスが求められます。当社の生産では、材料としてPOM、PEEK、ナイロンを選択でき、表面仕上げはビーズブラスト+パッシベートです。生産リードタイムは10営業日、最小ロットは200個で、量産速度において公差±0.005 mmを維持します。材料証明書や初品検査報告書などの書類は200個から提供可能です。
精密金属部品は、互いに両立しにくい三つの制約、すなわち寸法安定性、単価、納期の交差点に位置します。本ページでは、カタログ上ではなく実際の生産現場でこれらをどのように解決しているかを解説します。
主要仕様の概要
| パラメータ | 値/範囲 |
|---|---|
| 材料 | POM/PEEK/ナイロン |
| 表面仕上げ | ビーズブラスト+パッシベート |
| リードタイム(生産) | 10営業日 |
| 最小ロット(生産) | 200個 |
市場と技術の背景
ロボティクス分野の需要は、単一ソースの標準部品から、認定済みのカスタム部品へと移行しており、その結果、書類要件が上流工程にまで及んでいます。材料証明書、初品検査報告書、PPAP形式の記録は、現在では量産時ではなく200個の段階で求められています。
関税と物流の不確実性により、ロボティクス分野では地域ごとの認定が優先課題となっています。購買担当者は第二の認定ソースを求めることが増えており、これにより精密金属部品の指定方法や公差の文書化の方法が変化しています。
製造方法
精密金属部品の製造工程は、機械ではなくプロセスウィンドウから始まります。まず材料の状態と工具の形状を確定し、その後、単一の低速加工品ではなく、量産速度において±0.005 mmが維持されることを確認します。
生産では、精密金属部品は一定間隔での工程内検査を実施しながら製造されます。作業者は30~50個ごとに寸法を記録し、バッチが±0.005 mmを外れる前に工具摩耗を検知します。
関連記事:精密CNC加工ウォッチベゼル&リューズ
精密金属部品の最終検査は、一般寸法についてはサンプリング検査、重要特性については全数検査です。この区分は工具製作前に合意されます。なぜなら、ある特性を一般から重要へ変更すると、コストと10営業日という納期が変わるからです。
材料と表面仕上げ
材料はグレードと同じくらい状態が重要です。誤った調質で供給されたPOM/PEEK/ナイロンは、加工後に変形するため、形状が非対称な場合、精密金属部品は仕上げ前に応力除去を行います。
こちらもご覧ください:BQUQ CNC加工 TG150コレットチャック 高剛性CNCツールホルダー
精密金属部品が接触荷重を受ける箇所では、寸法公差と併せて材料硬度を指定します。試験方法を定義しない硬度は、受入検査における紛争の最も一般的な原因です。
POM/PEEK/ナイロンが割当制限になると、代替品の要望がよく発生します。当社は代替品を、出荷前に同じ±0.005 mmおよびビーズブラスト+パッシベートの基準で認定し、変更内容とともに証明書を提供します。
公差と検査
精密金属部品の初品検査は、図面の一部ではなく全ての寸法を報告します。この報告書は、残りのバッチおよび将来の再注文の基準となります。
工程能力は特性ごとに追跡されます。精密金属部品においてCpkが合意した閾値を下回る場合、当社は最終工程で部品を選別するのではなく、工程を調整するか、その特性を再分類します。
精密CNC加工オイルポンプ部品 の詳細はこちら。
トレーサビリティは、ヒートロットと生産日ごとに保持されます。精密金属部品に現場不具合が発生した場合、どのバッチ、どの工具セット、どの検査記録が該当するかを特定できます。
技術資料:CNC加工真鍮バネ部品の仕上げオプション
用途
負荷よりも使用環境の方が、多くの設計変更を引き起こします。屋外や洗浄環境で使用される精密金属部品は、設計段階でビーズブラスト+パッシベートとシールを検討する必要があり、後から追加するものではありません。
おすすめ記事:銅とアルミニウムのヒートシンクはコストと性能でどう比較されるか?
メンテナンスアクセスも重要です。精密金属部品が消耗品である場合、専用の部品番号を持つ予備品として指定することを推奨します。そうすることで、再注文時に図面全体の見直しが不要になります。
発注前に確認すべきこと
見積もりは同じ基準で比較してください。材料グレード、ビーズブラスト+パッシベート、検査範囲、梱包です。全数検査を省いた低い単価は、低い総コストではありません。
カスタムCNCコレットチャック 630型 自動旋盤用丸穴 と比較してください。
再注文の経路を確認してください。精密金属部品が工具図面と初品検査報告書によって文書化されていれば、数年後の再注文でも、近似品ではなく元の部品を再現できます。
よくある質問:発注前の疑問
精密金属部品の最小注文数量はいくらですか。
試作品の数量は、生産最小ロットをはるかに下回る数から開始できます。精密金属部品の量産は200個から始まり、この数量でプロセスウィンドウが証明され、単価が安定します。
精密金属部品の生産にはどのくらいかかりますか。
精密金属部品の標準リードタイムは、図面承認と工具承認の後、10営業日です。試作品は通常、工具を経由しないためより速く、再注文は工具が既に存在するためさらに速くなります。
既存の図面から製作できますか。
はい。一般的な形式であればどの図面でもお送りください。まず製造可能性を検討し、±0.005 mmが追加工程を必要とする特性があれば指摘しますので、工具製作前に判断いただけます。
関連記事:カスタム金属プレス部品の最小注文数量はいくらですか?
材料証明書と検査証明書は提供されますか。
ビーズブラスト+パッシベートは精密金属部品の標準仕上げです。その他の仕上げは、定義された膜厚範囲とともに見積もり、工程設定から推測するのではなく、同一バッチのテストピースで検証します。
工具製作前に試作できますか。
変更は元の初品検査報告書に対して文書化されます。影響を受ける寸法を特定し、影響する工程のみを再見積もりし、精密金属部品の既存在庫が引き続き使用可能かどうかをお伝えします。
こちらもご覧ください:スタンピングサプライチェーンに対する米国の製造業の逆流の影響:グローバリゼーションから北米のローカリゼーションへの深い転換
精密金属部品が他社で既に生産されている場合は、サンプルと現在の図面をお送りください。それに基づいて見積もり、切り替えがコスト、リードタイム、あるいはその両方を改善するかどうかを正直にお伝えします。
SMD部品向けサーマルビアとPCB放熱 の詳細はこちら。
技術資料:動的応答のためのスプリング設計計算:2025年エンジニアリング参考ガイド
おすすめ記事:カスタムCNCコレットチャック 両端タイプ 自動旋盤用 中国製精密加工
主要仕様と選定ガイド
仕様比較
| パラメータ | 値/範囲 |
|---|---|
| 材料 | POM/PEEK/ナイロン |
| 公差 | ±0.005 mm |
| リードタイム | 10営業日 |
| 最小ロット | 200個 |
| 能力 | 文書化された初品検査およびPPAP形式の記録を伴う量産速度 |
選定/比較
| 選択肢 | 最適な用途 | トレードオフ |
|---|---|---|
| POM | 寸法安定性を必要とする一般的な精密部品 | PEEKよりも耐熱性が低い |
| PEEK | 高温または化学的に厳しい用途 | 材料コストが高い |
| ナイロン | 靭性と耐摩耗性を必要とする部品 | 吸湿により安定性に影響する可能性がある |
| ビーズブラスト+パッシベート | 清浄で耐食性のある表面 | 追加の処理工程とコスト |
| 単一認定ソース | 初期調達の迅速化 | 関税や物流が供給を混乱させた場合のリスク |
| 第二認定ソース | サプライチェーンの強靭性 | 追加の認定時間と書類 |
工程/検査
| 段階 | 管理 | 記録 |
|---|---|---|
| 材料調整 | 加工前に材料状態を確定 | 材料証明書 |
| 工具セットアップ | まず工具形状を確定 | 工具記録 |
| 生産 | 量産速度で±0.005 mmを維持 | 初品検査報告書 |
| 検査 | 寸法安定性を検証 | PPAP形式の記録 |
| 最終仕上げ | ビーズブラスト+パッシベート | 表面仕上げ記録 |
よくある質問
精密金属部品に使用できる材料は何ですか。
当社は精密金属部品をPOM、PEEK、ナイロンから加工します。各材料は、寸法安定性、耐熱性、コストのバランスが異なります。POMは一般的な精密用途に、PEEKは高温または化学薬品曝露に、ナイロンは靭性に適しています。材料証明書は200個から提供可能です。
生産リードタイムと最小ロットはいくらですか。
生産リードタイムは10営業日、最小注文数量は200個です。この最小ロットで、材料証明書、初品検査報告書、PPAP形式の記録を提供できます。これは、単一ソースの標準部品ではなく、認定済みのカスタム部品を必要とするロボティクス購買担当者を支援します。
量産速度で維持できる公差はどのくらいですか。
当社は、単一の低速加工品だけでなく、量産速度で±0.005 mmを維持します。工程は固定されたプロセスウィンドウから始まります。まず材料状態と工具形状を確定します。これにより、初品検査およびPPAP形式の記録で結果を文書化しながら、生産全体にわたる寸法安定性を確保します。
カスタムCNCコレットチャック 650型 自動旋盤用丸穴 と比較してください。
精密金属部品にはどのような表面仕上げが施されますか。
標準の表面仕上げはビーズブラスト+パッシベートです。ビーズブラストは均一なマット texture を形成し、パッシベートは耐食性を向上させます。この組み合わせは、多くのロボティクスおよび産業用途に適しています。追加の仕上げは要望に応じて対応可能ですが、文書化された標準はビーズブラスト+パッシベートです。
精密金属部品にとって第二の認定ソースが重要なのはなぜですか。
関税と物流の不確実性により、ロボティクス分野では地域ごとの認定が優先課題となっています。購買担当者は供給リスクを低減するため、第二の認定ソースを求めることが増えています。これにより、両方のソースが同じ記録と検査要件を満たす必要があるため、精密金属部品の指定方法と公差の文書化の方法が変化します。
200個で利用可能な書類は何ですか。
200個では、材料証明書、初品検査報告書、PPAP形式の記録を提供します。これらの書類は認定済みのカスタム部品を支援し、現在では量産時ではなく200個の段階で求められています。購買担当者が材料状態、工具形状、公差適合性を検証するのに役立ちます。
生産中の寸法安定性をどのように確保しますか。
当社は機械ではなくプロセスウィンドウから始めます。まず材料状態と工具形状を確定し、その後、量産速度で±0.005 mmが維持されることを確認します。初品検査報告書やPPAP形式の文書を含む検査記録により、最小注文数量200個にわたる安定性を検証します。