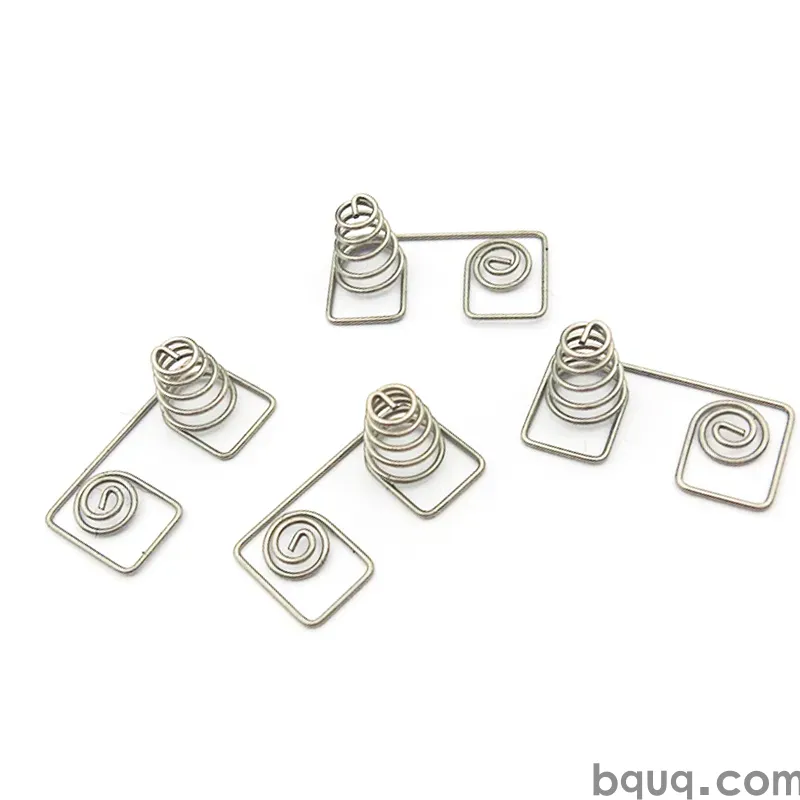
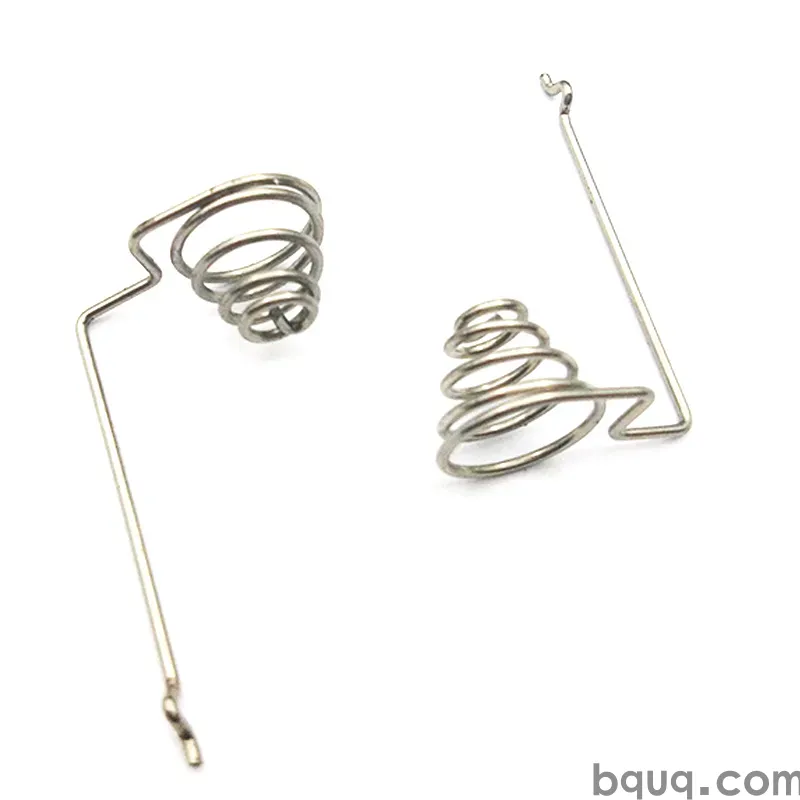
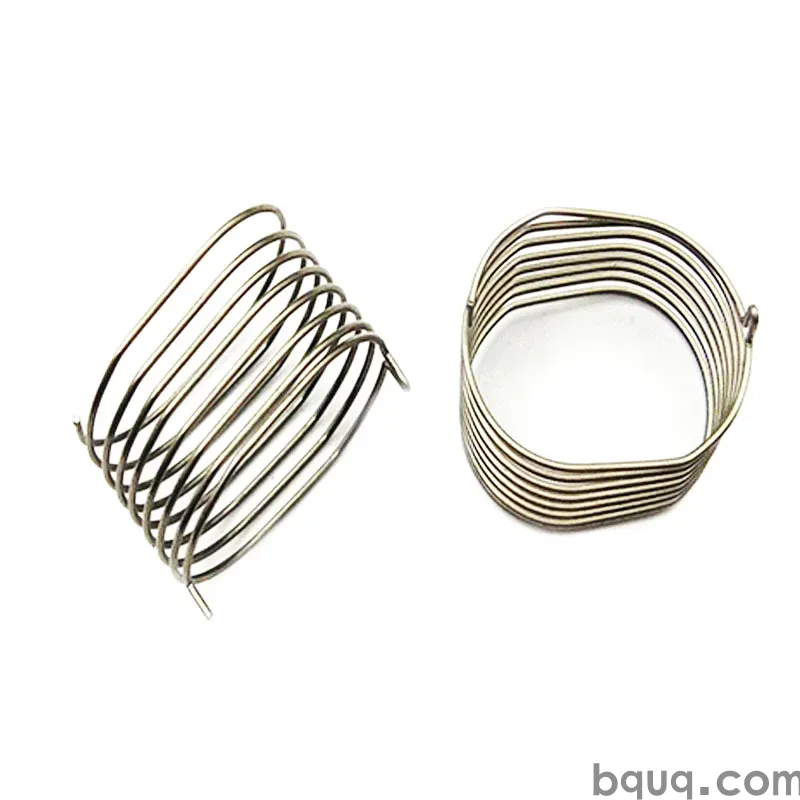
板金部品輸出業者:POM / PEEK / ナイロン、公差0.003 mm、表面硬質クロムめっき0.025 mm、リードタイム10営業日、MOQ 1000個。半導体製造装置向けの生産能力。図面レビューおよび初品検査報告書を含む。
板金部品輸出業者
重要なポイント
BQUQの板金部品輸出供給は、アルミニウム6061-T6にビーズブラスト+パッシベート処理を施し、生産リードタイムは20営業日、MOQは200個です。購入者は、重要機能部の公差、エッジ処理、表面仕上げの厚さを確認すべきです。ロボティクス組立では±0.005 mmより厳しい管理と、第二の認定供給元が必要になることが多いためです。
ほとんどの購入者は図面と目標価格から始めます。当社は板金部品輸出から始め、その部品が実際に耐えなければならないもの——ロボティクスにおける負荷サイクル、熱変動、腐食環境——を問いかけます。
主要仕様の概要
| パラメータ | 値 / 範囲 |
|---|---|
| 材質 | アルミニウム6061-T6 |
| 表面仕上げ | ビーズブラスト+パッシベート |
| リードタイム(生産) | 20営業日 |
| MOQ(生産) | 200個 |
市場と技術の背景
関税と物流の不確実性により、ロボティクスでは地域認定が優先事項となっています。購入者は第二の認定供給元を求めることが増えており、これが板金部品輸出の仕様方法と公差の文書化方法を変えています。
技術的な基準は上がり続けています。かつて±0.005 mmを受け入れていた組立品が、今では重要機能部により厳しい管理を指定しており、これにより最終検査ではなく金型設計へと判断が移っています。
関連記事:ヒートシンクにフィンがあるのはなぜか?最適な熱性能のためのフィン間隔を解説
製造方法
熱処理と表面処理は、後付けではなく管理された工程として計画されます。ビーズブラスト+パッシベートは規定の厚さ範囲で施され、検証されます。ここでのばらつきが、寸法のずれよりも多くの現場故障を引き起こすためです。
バリ取りとエッジ処理は、板金部品輸出の図面に指定されます。寸法検査に合格した鋭いエッジでも組立に失敗することがあるため、エッジの面取りは外観上のものではなく管理されたパラメータです。
板金部品輸出の最終検査は、一般寸法はサンプリングベース、重要機能部は100%です。この区分は金型製作前に合意されます。機能部を一般から重要へ移すとコストと20営業日が変わるためです。
こちらもご覧ください:CNC試作と量産前の少量生産:適切な選択となるケース
材質と表面仕上げ
アルミニウム6061-T6は板金部品輸出のデフォルトです。±0.005 mmを予測可能に保持し、加工硬化の予期せぬ問題なく機械加工できるためです。腐食や導電性が要件の支配的要因となる場合は、代替材が引用されます。
材料の状態はグレードと同じくらい重要です。誤った調質で供給されたアルミニウム6061-T6は加工後に変動します。そのため、形状が非対称の場合、板金部品輸出は仕上げ前に応力除去されます。
再生材料含有量およびRoHS/REACH宣言は、板金部品輸出について要求に応じて提供可能です。ロボティクスの顧客が材料の原産地を監査する場合は、納品時ではなく見積段階でミルサーティフィケートを要求してください。
公差と検査
測定方法は仕様の一部です。CMMで測定した機能部と、ゲージで測定した同じ機能部は一致しないことがあるため、板金部品輸出の図面には各重要寸法の検証方法が記載されます。
トレーサビリティはヒートロットと生産日で保持されます。板金部品輸出で現場問題が発生した場合、どのバッチ、どの金型セット、どの検査記録が該当するかを特定できます。
不適合材料はシステム上だけでなく物理的に隔離されます。板金部品輸出では、処分が文書化されるまでバッチが表示された区域に保管され、最も一般的な出荷エラーを防ぎます。
使用用途
組立において、板金部品輸出は通常、それ自体の仕様ではなく嵌合部品によって制約されます。インターフェース図面を早期に共有することで、両部品が公差内でありながら組み立てられないという一般的な失敗を防げます。
ヒートシンクの定義 の詳細はこちら。
レトロフィット要求は一般的です。既存の組立品がわずかに異なるサイズの板金部品輸出を必要とすることがあります。プロセスウィンドウが既に判明しているため、レトロフィットの20営業日は通常、新規部品より短くなります。
注文前に確認すべきこと
重要機能部は見積段階で定義してください。金型製作後に機能部を一般±0.005 mmから重要へ移すと、コストが増加し20営業日が延びます。これはカスタム調達で最も回避可能な遅延です。
技術資料:カスタムヒートシンクスタンピングサービスの7つの主な利点
梱包は仕様の一部です。エッジ損傷やロット混在で到着する部品は、梱包の差額以上のコストがかかります。特に仕上げ面のある板金部品輸出では重要です。
おすすめ記事:アルミニウムは打ち抜き加工できるのか?精密板金部品の重要ポイント
FAQ:注文前のご質問
板金部品輸出の生産にはどのくらいかかりますか?
一般寸法は±0.005 mmに保持されます。重要機能部は図面で特定され、より厳しい範囲に保持され、測定方法が明記されるため、受入検査が当社と一致します。
既存の図面から作業できますか?
試作品数量は生産最小量をはるかに下回る数から始められます。板金部品輸出の生産ロットは200個から始まり、そこでプロセスウィンドウが証明され、単価が安定します。
ばね鋼のプレス加工:クリップ、ラッチ、スナップする部品 と比較してください。
材料および検査証明書は提供されますか?
板金部品輸出の標準リードタイムは、図面承認と金型サインオフ後20営業日です。試作品は通常、金型を経由しないためより速く、繰り返し注文は金型が存在するためさらに速くなります。
板金部品輸出で利用可能な表面仕上げは何ですか?
はい。一般的な形式で図面をお送りください。まず製造可能性を検討し、±0.005 mmが追加工程を必要とする機能部を指摘するので、金型製作前に判断できます。
プログラム途中の設計変更はどのように処理しますか?
変更は当初の初品報告書に対して文書化されます。影響を受ける寸法を特定し、影響を受ける工程のみを再見積し、板金部品輸出の既存在庫が使用可能かどうかをお伝えします。
板金部品輸出の生産能力は です。この数字は設置された能力であり、販売数値ではなく、数量が増加したときに20営業日が維持できるかを決定するものです。
こちらもご覧ください:LEDヒートシンク熱管理ガイドのCNC加工
BQUQ CNC加工 自動旋盤20型 六角穴スプリングコレット の詳細はこちら。
技術資料:BQUQ CNC加工 自動旋盤42型 六角穴スプリングコレット
おすすめ記事:スプリングはなぜ破損するのか?一般的な破損モードとその防止策
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|---|
| 材質 | アルミニウム6061-T6 |
| 公差 | ±0.005 mm、または重要機能部ではより厳しく |
| リードタイム | 20営業日 |
| MOQ | 200個 |
| 生産能力 | 200個からの生産数量、第二供給元認定をサポート |
選定 / 比較
| オプション | 最適用途 | トレードオフ |
|---|---|---|
| アルミニウム6061-T6 | 良好な強度対重量が必要なロボティクス構造 | ステンレスより耐食性が低い、パッシベートが必要 |
| ビーズブラスト+パッシベート | 耐食保護を備えた均一なマット仕上げ | 厚さ範囲を管理および検証する必要がある |
| より厳しい公差管理 | 組立品の重要機能部 | 最終検査ではなく金型設計にコストが移る |
| 第二認定供給元 | 関税と物流の不確実性に直面する購入者 | 認定と文書化の労力が増える |
| エッジ処理 / バリ取り | 負荷サイクルや取扱いにさらされる部品 | 図面に指定する必要があり、検査工程が増える |
工程 / 検査
| 段階 | 管理 | 記録 |
|---|---|---|
| 熱処理 | 管理された工程として計画 | プロセスログ |
| 表面処理 | 規定の厚さ範囲へのビーズブラスト+パッシベート | 厚さ検証記録 |
| バリ取り / エッジ処理 | 図面に指定 | 検査サインオフ |
| 最終検査 | 重要機能部を公差に対して確認 | 寸法報告書 |
| 供給元認定 | 第二認定供給元を文書化 | 認定パッケージ |
よくある質問
板金部品輸出供給にはどのような材質が使用されますか?
BQUQはアルミニウム6061-T6の板金部品を供給します。この合金はロボティクスおよび類似用途に良好な強度対重量を提供します。表面仕上げはビーズブラスト+パッシベートで、規定の厚さ範囲に施され検証されます。生産リードタイムは20営業日、MOQは200個です。
精密製造における品質検査方法:エンジニアのためのガイド と比較してください。
重要機能部でどのような公差を保持できますか?
記事では、かつて±0.005 mmを受け入れていた組立品が、今では重要機能部により厳しい管理を指定していると述べています。公差は最終検査ではなく金型設計に依存します。注文前に図面の重要寸法を確認してください。より厳しい管理には専用金型と文書化された検査計画が必要になる場合があります。
生産にはどのくらいかかり、最小注文数量はいくらですか?
生産リードタイムは20営業日です。生産のMOQは200個です。これらの数値は、記事に記載されたビーズブラスト+パッシベート付きアルミニウム6061-T6板金部品に適用されます。プロジェクトに関税や物流の締切がある場合は、注文前にスケジュールを確認してください。
なぜ表面仕上げの厚さが寸法のずれより重要ですか?
記事では、ビーズブラスト+パッシベートの厚さのばらつきが、寸法のずれよりも多くの現場故障を引き起こすと述べています。表面処理は管理された工程として計画され、規定の厚さ範囲に施されます。使用中の腐食や嵌合問題を避けるため、検査パッケージとともに検証記録を要求すべきです。
板金部品を注文する前に何を確認すべきですか?
図面上で材質、表面仕上げの厚さ範囲、重要公差、エッジ処理、バリ取り要件を確認してください。また、20営業日のリードタイムと200個のMOQも確認してください。第二の認定供給元が必要な場合は、公差と表面仕上げをどのように検証するかを文書化してください。
ロボティクス組立用の第二認定供給元をサポートしていますか?
はい。記事では、関税と物流の不確実性によりロボティクスで地域認定が優先事項となり、購入者が第二の認定供給元を求めることが増えていると述べています。これにより輸出の仕様方法と公差の文書化方法が変わります。認定作業は生産リリース前に計画すべきです。
バリ取りとエッジ処理はどのように管理されますか?
バリ取りとエッジ処理は板金部品の図面に指定されます。後付けではありません。負荷サイクルと取扱いがエッジ欠陥を進展させる可能性があるため、図面でエッジ状態を定義し、検査でサインオフを記録すべきです。これは20営業日の生産と200個のMOQワークフローを支えます。