製品の詳細 目次
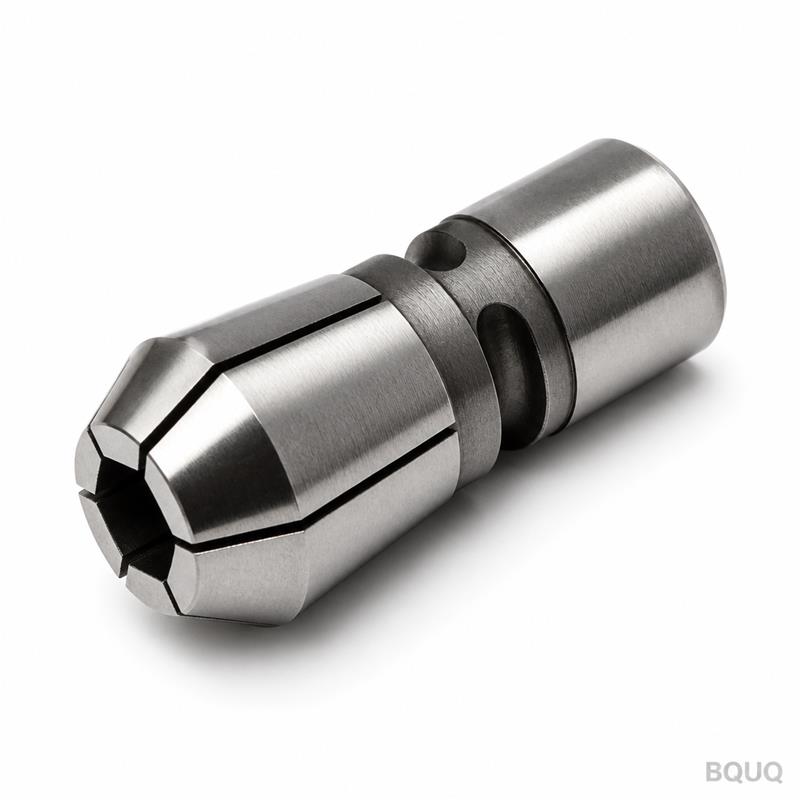
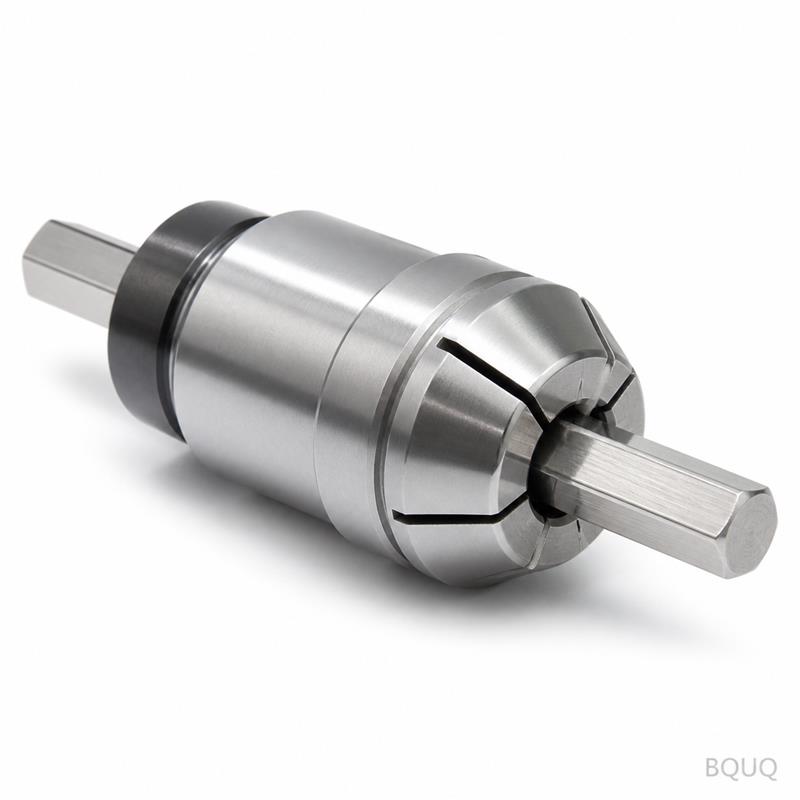
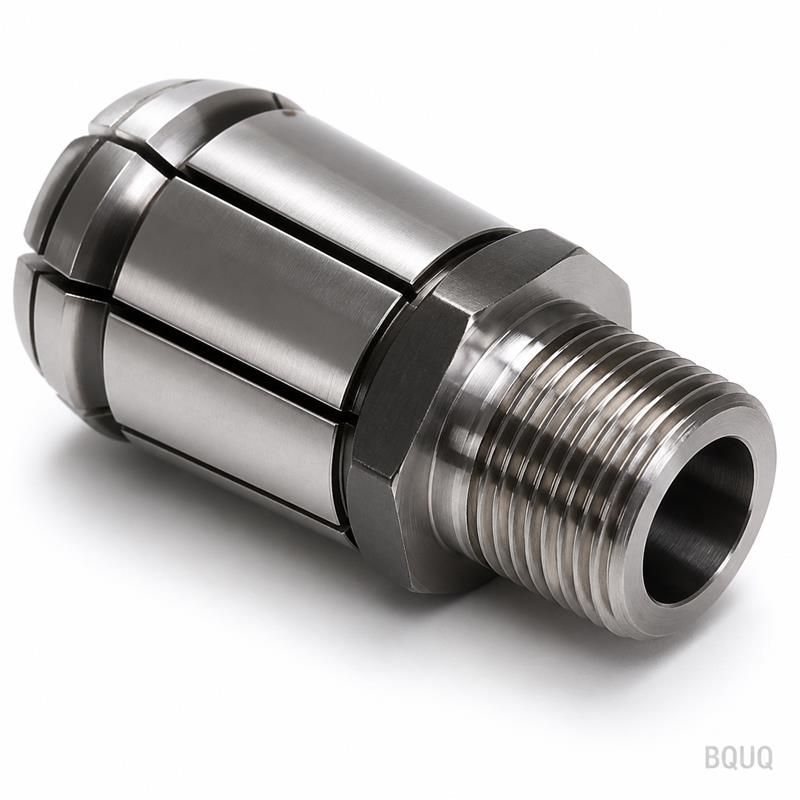
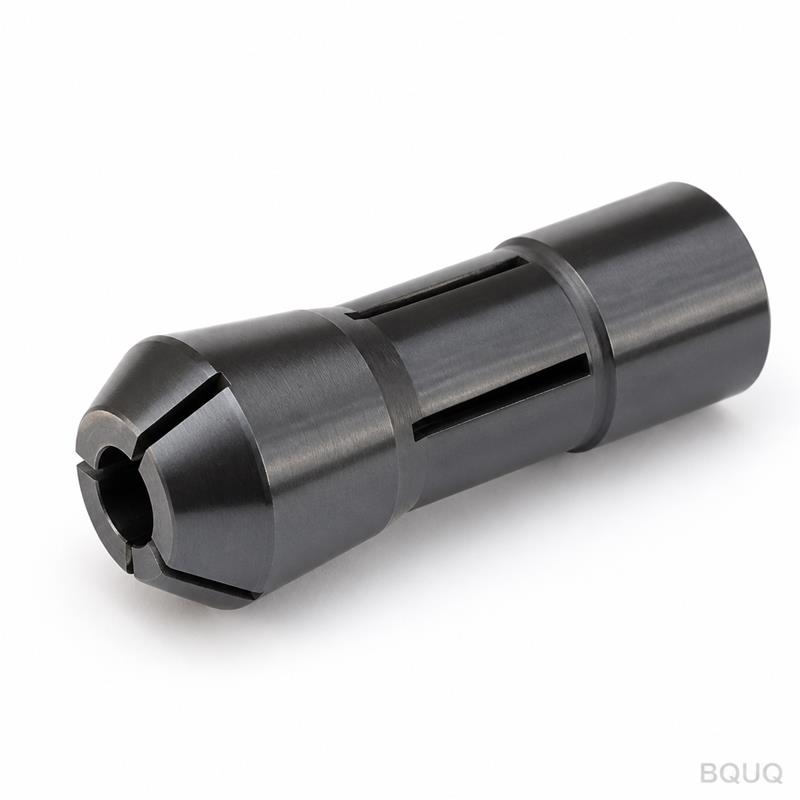
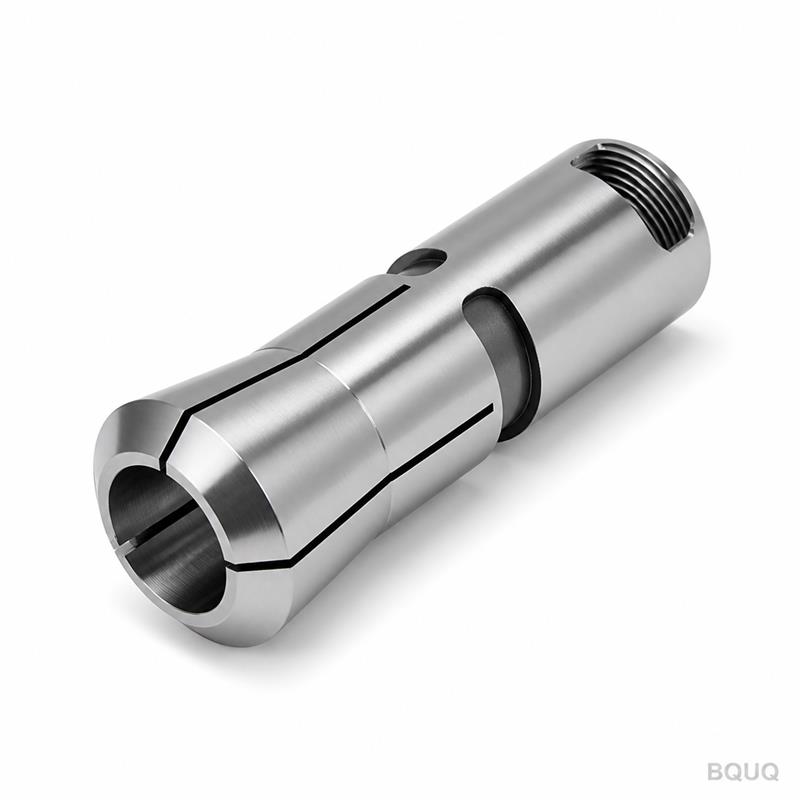
このコレットがスイス型または自動旋盤にもたらす実際の効果 これはCNC加工自動旋盤42型六角穴スプリングコレット です。42型自動旋盤およびCNCスライディングヘッド機で六角棒材(4 mm〜42 mm)を把持するためのワーク保持部品です。具体的な利点はクランプの再現性です。同心振れを≤0.005 mm、穴公差をH6に抑えており、加工される六角部品は全生産ロットにわたり±0.01 mm以内に維持されます。真空熱処理後の硬度は58〜62 HRCで、把持力を失うことなく20万サイクル以上の耐久性を実現します。標準サイズの納期は7営業日、カスタム穴加工は12日です。すべての製造は東莞工場で一貫して行われており、精密製造、中国製、最小注文数量は不要です。
42型六角穴形状が棒材の滑りを防ぐ仕組み 六角穴は単純なドリル穴ではありません。内部六角プロファイルを1面あたり0.005 mmの公差でブローチ加工し、その後、穴に対する同心度0.003 mmで外径を研削します。この二重の位置合わせにより、重切削中に棒材がねじれたり後退したりするのを防ぎます。スプリングスロットはフライス加工ではなくワイヤーカットEDMで加工され、スロット幅は0.8 mm ±0.02 mmで均一に保たれ、コレットが閉じる際の径方向の圧縮が均等になります。42型機では、締付けナットがテーパーノーズに力を加えます。当社のテーパー角は30° ±0.05°に研削され、機械の主軸ノーズと正確に一致します。その結果、振動なし、棒材のびびりなし、サイクル途中での再締付けも不要です。
20万サイクル以上を実現する材料と熱処理 棒材の材質と切削負荷に応じて、20CrMnTi(浸炭鋼)または9SiCr(合金工具鋼)のいずれかを使用します。ステンレス鋼やチタン棒材には、浸炭深さ0.8〜1.2 mmの20CrMnTiを推奨します。標準的な鋼材やアルミニウムには9SiCrが適しています。両材料とも同じ工程を経ます:粗加工 → 真空熱処理 → 深冷処理(-120°C)→ 焼戻し → 仕上げ研削。深冷処理が他社との差別化ポイントです。残留オーステナイトをマルテンサイトに変態させることで、表面だけでなく肉厚全体にわたり均一に58〜62 HRCの硬度を達成します。最終研削後、全数に対して磁粉探傷検査を実施し、スロット部の微細な割れをチェックします。
出荷前の全数検査:0.005 mmの保証 各コレットは、GO/NO-GOゲージではなく、Zeiss製CMMで検査されます。各ユニットで5つのパラメータを確認します:穴径(H6公差)、六角対辺寸法(0.005 mm)、テーパー角(30° ±0.05°)、穴と外径の同心度(0.003 mm)、穴の表面粗さ(Ra 0.4)。振れ試験は、実際の20 mm六角棒をコレットに挿入し、テストマンドレルに取り付けて500 rpmで回転させて行います。TIR(全振れ指示値)を記録し、測定結果を出荷品に同梱します。いずれかのパラメータに不合格がある場合、そのコレットは廃棄処分となります。B級品の販売や再販のための再加工は行いません。これが過去5年間の返品率0.3%を実現している理由です。
42型六角穴スプリングコレットの完全仕様表 製品タイプ CNC加工自動旋盤42型六角穴スプリングコレット 対応六角サイズ 4 mm、5 mm、6 mm、8 mm、10 mm、12 mm、14 mm、16 mm、18 mm、20 mm、22 mm、24 mm、27 mm、30 mm、32 mm、36 mm、42 mm 穴公差 H6(例:10 mm六角の場合:+0.009 / 0) 同心度(穴vs外径) ≤0.003 mm 振れ(テストバー使用時) ≤0.005 mm TIR 硬度 58〜62 HRC(真空熱処理+深冷処理) 表面粗さ(穴) Ra 0.4 µm(研削) 材料オプション 20CrMnTi(浸炭)または9SiCr(工具鋼) スロット幅 0.8 mm ±0.02 mm(ワイヤーカットEDM) テーパー角 30° ±0.05°(研削) 納期 7営業日(標準)、12日(カスタム穴加工) 最小注文数量 なし(1個から対応) 梱包 VCI紙で個別包装、フォームライニング箱
棒材と切削負荷に合わせたコレット選定方法 ご注文前に、六角棒の対辺寸法をノギスではなくマイクロメーターで測定してください。棒材が公差の下限側にある場合(例:呼び径20 mmに対して19.98 mm)、コレットの穴を呼び径20 mm H6ではなく19.98 mm +0.009に加工します。これは全注文で無償で対応する調整であり、追加料金の対象にはなりません。ステンレス鋼での切込み0.5 mmを超える切削負荷の場合は、20CrMnTi材料オプションを指定してください。アルミニウムや真鍮の場合は、9SiCrオプションがより経済的で、性能は同等です。どの材料がお使いの機械に適しているか不明な場合は、主軸タイプ、棒材径、標準回転数をご連絡ください。4時間以内に適切なコレットを推奨いたします。コレット形状と工具経路の相互作用についてさらに深く理解するには、CNC切削工具選定ガイド でワーク保持と工具たわみの関係を解説しています。また、H6および0.005 mm公差の詳細な計算については、CNC加工公差ガイド をご参照ください。
カスタム六角穴または非標準テーパーが必要な場合 3 mmから45 mmの範囲で、0.1 mm刻みのカスタム六角穴を製作いたします。また、同じ42型ボディで角穴、八角穴、ダブルヘックス(12ポイント)プロファイルの加工にも対応しています。お使いの機械が30°ではなく20°テーパーの場合、ノーズを再研削して合わせることが可能です。この場合、納期は10日、1個あたり15 USDの追加費用がかかります。3メートルを超える長尺棒材の場合、後端にカウンターボア逃げを追加して棒材の暴れを防ぐことができます。カスタム穴サイズでもMOQは変わりません—依然として最小注文数量はありません。六角寸法と棒材の公差範囲のスケッチまたは図面をお送りいただければ、実際の棒材測定値に基づいてH6計算を確認してから切削を開始します。
このコレットの最小注文数量は? 最小注文数量はありません。試作用途で1個からご注文いただけ、単価は100個の場合と同じです。
お使いの機械に合わせて穴やテーパーを変更できますか? はい、3 mmから45 mmの範囲で0.1 mm刻みの任意の六角穴サイズに対応し、テーパー角も20°から35°の範囲で主軸ノーズに合わせて再研削できます。
各コレットの品質管理はどのように行っていますか? Zeiss製CMMを使用して1個あたり5つの重要パラメータを検証し、さらに500 rpmでの実棒材による振れ試験を実施し、検査結果をすべての出荷品に同梱しています。
標準品とカスタム品の納期は? 標準サイズは7営業日で出荷、カスタム穴加工またはテーパー再研削は12営業日かかります。8%の追加料金で5日間の迅速対応サービスもご利用いただけます。
図面をお送りいただければ12時間以内に正式見積もりを提示 すべてのお問い合わせに対し、概算ではなく正式な見積もりで回答いたします。六角棒サイズ、材料タイプ、機械モデル(例:Star SR-38、Tsugami BS-26、Citizen L32)、およびH6と異なる希望の穴公差をお送りください。正確なコレット構成、単価、お客様の港までの送料を確認いたします。メールsc@bquq.comまたはWhatsApp +86 13713157787までご連絡ください。図面をお送りいただく場合は、六角プロファイルを当社のブローチ加工能力と照合し、棒材のコーナー半径に必要なスロット幅の調整も確認いたします。精密製造、中国製、最小注文数量なし—あなたの見積もりをお待ちしています。
関連製品 パラメータ パラメータ 能力 材料 AL6061/7075、SUS303/304/316、45#鋼、T2銅、H59真鍮、POM、PEEK、ナイロン 公差 ±0.005mm標準、±0.003mmは要望に応じて 機械 3/4/5軸CNC、旋削・フライス複合、スイス型自動旋盤 表面処理 陽極酸化、ニッケル、亜鉛、不動態化、サンドブラスト、研磨 サイズ範囲 最大400 x 300 x 200 mm 試作 72時間、サンプルに最小注文数量なし 検査 バッチごとに完全なレポート、CMMデータは要望に応じて