
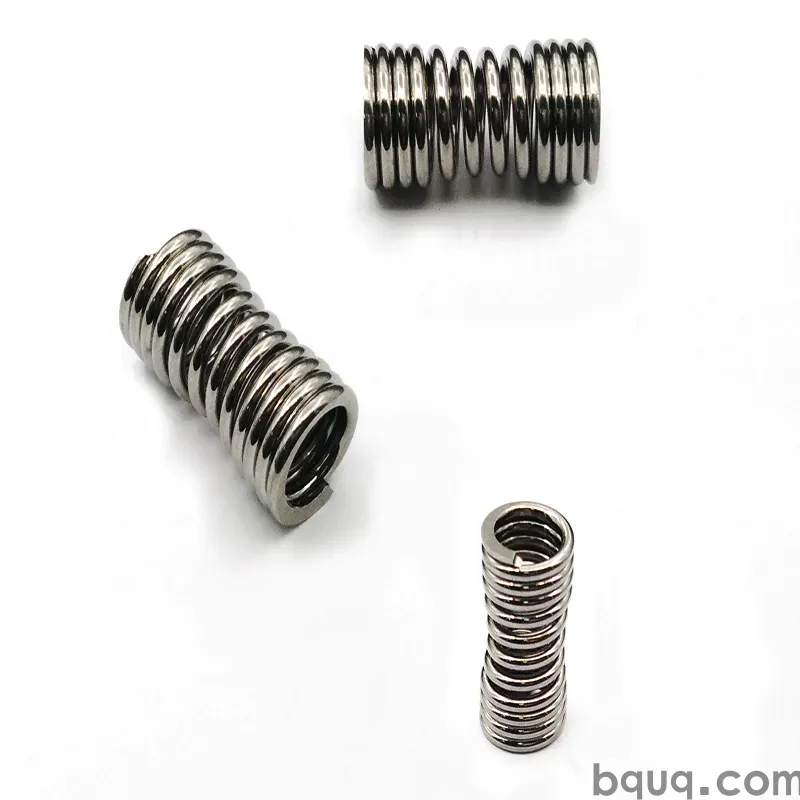
射出成形金型およびプレス金型におけるダイスプリング
要約:ダイスプリングは、金型内部でエネルギーを蓄積・放出する高負荷用圧縮ばねであり、製品の突き出し、ストリッパの戻し、スライドの予圧、カムの保持などに使用されます。射出成形金型では、通常自由長の10~30%のたわみで使用され、金型温度が約200 °Cに達する環境で10万~100万回以上のサイクルに耐える必要があります。プレス金型ではさらに過酷な条件で使用され、自由長の25~40%のたわみ、毎分数百回のサイクルレート、そして疲労寿命を左右する衝撃荷重がかかります。BQUQは、ISO9001認証を取得した東莞の工場でこれらのばねを加工・巻き上げており、CNC加工部品では±0.005 mmの精度を維持し、カスタムダイスプリングの見積りを12営業時間以内に提供しています。
金型やダイスの中でダイスプリングは具体的にどのような役割を果たすのか?
ダイスプリングは汎用ばねではありません。限られたポケット内で、決められた取付長さで、決められた回数のストロークに耐え、工具の誤送りや突き出し不良を引き起こすほどの力の低下を起こさないように設計された圧縮ばねです。
射出成形金型では、ダイスプリングは通常次の4つの役割のいずれかを担います:
- 突き出し戻し。製品がノックアウトされた後、エジェクタプレートを元の位置に押し戻し、金型が安全に閉じられるようにします。
- ストリッパおよびプレートの予圧。金型が開閉して解放されるまで、ストリッパプレートやスライドを所定の位置に保持します。
- スライドおよびリフターの作動。油圧では大きすぎたり遅すぎたりする場合に、サイドアクションスライド、リフター、カムリターンを駆動します。
- バルブおよびホットランナーの補助。ピンやバルブゲートに軽く再現性のある予圧を与えます。
プレス金型では、同じ系統のばねが以下のように使用されます:
- ストリッパスプリング — パンチが材料に進入する間、ストリップを平らに保持し、その後解放します。
- プレッシャーパッドスプリング — 絞り加工や成形加工における材料の流れを制御します。
- エジェクタおよびノックアウトスプリング — 完成品を金型から押し出します。
- カムリターンスプリング — 毎ストロークごとにカムスライドを元の位置に戻します。
共通しているのは、ばねは消耗品であるという点です。交換を前提に設計されており、交換が数時間ではなく数分で済むように金型を設計する必要があります。
ダイスプリングは通常の圧縮ばねとどう違うのか?
ダイスプリングと一般的な圧縮ばねを分ける要素は3つあります:材料、形状、そして荷重-たわみ仕様です。
| 特徴 | 通常の圧縮ばね | ダイスプリング |
|---|---|---|
| 一般的な線材 | ミュージックワイヤ、0.3~3 mm | クロムシリコンまたはクロムバナジウム合金、3~20 mm |
| コイル形状 | オープンピッチ、丸端 | 閉端研削端、長方形または台形線材断面が一般的 |
| たわみ範囲 | 自由長の10~25% | プレス用は自由長の25~40%、金型用は10~30% |
| 荷重公差 | 多くの場合±10% | 規定長さでの定格荷重で通常±5% |
| 色分け | 稀 | 荷重クラスごとに標準(ISO 10243スタイル) |
| 寿命目標 | 用途による | 定格たわみでのストローク数で指定 |
| 熱処理 | 応力除去 | 焼入れ焼戻し、ショットピーニング、プリセット(スクラッギング) |
長方形線材断面が最大の違いです。長方形または台形の線材は、同じポケット径により多くの材料を詰め込むことができるため、ダイスプリングは同じ外径の丸線ばねよりもポケット1ミリメートルあたりはるかに大きな力を発揮します。そのため、金型設計者は複数の丸線ばねを積み重ねるのではなく、高い荷重定格を持つコンパクトなばねを指定できます。
プリセット(スクラッギングとも呼ばれる)はもう一つの静かな違いです。製造時に定格たわみを超えて一度圧縮することで、金型内ではなく工場で永久変形を生じさせます。プリセットされていないダイスプリングは、最初の数百ストロークで自由長を失い、金型も突き出し力を失います。
ダイスプリングの色分けは実際に何を意味するのか?
国際的に販売されているほとんどのダイスプリングは、一般的にISO 10243に関連する色分けされた荷重分類に従っています。色は、安全な応力範囲内に留まりながら自由長に対してどれだけ圧縮できるかを示しており、絶対的な強さを示すものではありません。
| 色コード | 荷重クラス | 一般的な最大たわみ(自由長の%) | 一般的な用途 |
|---|---|---|---|
| 緑 | 軽荷重 | 約40% | 軽いストリッパ、戻しばね、低力の突き出し |
| 青 | 中荷重 | 約32% | 一般的な金型突き出し、中程度のストリッパ荷重 |
| 赤 | 重荷重 | 約25% | 重いストリッパ、プレッシャーパッド、高い突き出し力 |
| 黄 | 極重荷重 | 約20% | 高力パッド、短ストローク、高サイクルプレス |
| 茶/その他 | 超重荷重 | 約15% | 極端な荷重、非常に短いストローク、高荷重下のカムリターン |
実用的な注意点が2つあります。第一に、色はたわみ限界を示すものであり、力を示すものではありません。自由長が異なる2つの赤ばねは、荷重定格が大きく異なります。第二に、色は慣習であり、法則ではありません。常に実際に使用する取付長さでのサプライヤーの荷重-たわみ表に基づいて作業し、ポケット深さ、穴径、ロッド径を確認してください。
実際の金型用にダイスプリングをどのように選定するか?
選定は4段階の計算であり、適切に行う価値があります。なぜなら、小さすぎるばねは早期に破損し、大きすぎるばねは金型を損傷するからです。
ステップ1:使用位置で必要な力を定義する
ばねが重要な瞬間に発揮すべき力を計算します — 自由長時ではなく。エジェクタ戻しばねの場合、エジェクタプレートを持ち上げるのに必要な力に摩擦と安全マージン(通常1.3~1.5倍)を加えたものです。
ステップ2:取付長さとストロークを選択する
取付長さ = ポケット深さ - プレート、ワッシャー、ロッドショルダーが占めるスペース。ストローク = 金型サイクル中にばねが移動する距離。次に:
たわみ% = (ストローク ÷ 自由長) × 100
結果が色クラスの限界を超える場合は、より長い自由長、より重いクラス、または異なるポケット設計が必要です。
ステップ3:穴とロッドを確認する
ダイスプリングは通常、外径、内径、自由長で指定されます。ポケット穴は密着摺動嵌合(通常、ばね外径より数分の1ミリメートル大きい)であるべきで、ロッドまたはガイドピンはばね内径より数分の1ミリメートル小さいべきです。クリアランスが大きすぎるとばねが座屈し、小さすぎると固着してポケットを摩耗します。
ステップ4:寿命と温度を確認する
たわみが増加すると寿命は急激に低下します。25%のたわみで100万ストロークに定格されたばねは、40%ではそのごく一部しか持ちません。高温金型では、標準的なクロムシリコンばねは温度上昇とともに荷重容量を失います。約200 °Cを超える場合は、別の合金またはまったく異なる機構を検討すべきです。
計算例(参考値):
| パラメータ | 値 |
|---|---|
| 使用位置で必要な力 | 900 N |
| ポケット穴径 | 25 mm |
| 利用可能なポケット深さ | 80 mm |
| 必要なストローク | 16 mm |
| 選定ばね | 外径25 mm × 内径12.5 mm × 自由長76 mm、赤クラス |
| 使用位置でのたわみ | 16 ÷ 76 = 21% |
| 赤クラス限界 | 25% |
| 判定 | セットと摩耗のマージンを考慮して許容 |
どのような材料と表面処理が使用され、いつそれらが重要になるか?
クロムシリコン合金鋼(多くの場合AISI 9254または同等品)がダイスプリングの標準です。疲労強度、焼入れ性、コストのバランスが良く、ほとんどの緑、青、赤、黄のカタログばねの材料です。
クロムバナジウム鋼(AISI 6150または同等品)は、より高い耐熱性や優れた疲労性能が必要な場合に使用されます。コストは高く、加工性も異なりますが、高温金型での荷重保持に優れています。
ステンレスグレードは、食品、医療、クリーンルーム用の金型、または結露や洗浄が発生する金型に使用されます。一般にクロムシリコンよりも疲労強度が低いため、ばねはより保守的に選定する必要があります。ばねの腐食防止に関するガイドでは、材料とコーティングのトレードオフを詳しく説明しています。
表面処理はほとんどの設計者が予想する以上に重要です:
- ショットピーニングは表面に圧縮残留応力を誘起し、疲労寿命を延ばす最も安価な方法の一つです。
- プリセットは自由長と荷重を安定させます。
- 亜鉛または亜鉛ニッケルめっきは耐食性を付加しますが、ベーキング工程を省略すると高強度鋼が脆化する可能性があります。
- 粉体塗装または塗料は色分けばねに一般的ですが、厚みが増すため、穴のクリアランスと照らし合わせて確認してください。
熱処理と応力除去は省略可能な工程ではありません。巻き上げ、焼入れ焼戻しが行われても応力除去がされていないダイスプリングは、長さがドリフトし荷重を失います。ばねの応力除去に関する記事では、このプロセスが残留応力に何をするのか、そしてなぜそれが金型での寿命として現れるのかを説明しています。
ダイスプリングが使用中に破損する原因は何か?
破損はほとんど神秘的なものではありません。いくつかの原因に集約されます。
| 破損モード | 典型的な根本原因 | 対策 |
|---|---|---|
| 端コイル付近の疲労亀裂 | クラス限界を超えたたわみ、またはショットピーニングなし | たわみを減らす、自由長を増やす、ピーニング済みばねを指定する |
| 自由長/荷重の損失 | ばねがプリセットされていない、または降伏点以上で使用 | プリセットばねを指定する、たわみを再確認する |
| 座屈または湾曲 | 穴が大きすぎる、ガイドロッドがない、ばねが細すぎる | 穴の嵌合を tight にする、ガイドロッドまたはスリーブを追加する |
| コイルの摩耗とフレッティング | 汚染、穴の仕上げ不良、側面荷重 | 穴の仕上げを改善する、潤滑を追加する、側面荷重を除去する |
| 腐食ピッティング | 結露、洗浄、不適合なめっき | ステンレスに変更するかコーティングをアップグレードする |
| 端コイルの潰れ | 閉端の支持面が不十分 | 閉端研削端を使用する、ポケットの平坦度を確認する |
金型とプレス金型の両方で早期破損の最も一般的な原因は、設計者が認識していたよりもばねを密着高さに近づけて使用することです。ばねが密着高さまで圧縮されると、コイルが接触し、応力が急上昇し、ばねは実質的に剛体ブロックになります。常に密着高さと最大圧縮高さの間にクリアランスを設けてください — ストロークの10%が経験則として妥当です。
射出成形金型とプレス金型の用途はどう異なるか?
同じ系統のばねを使用しますが、負荷のかかり方が大きく異なります。
| 要因 | 射出成形金型 | プレス金型 |
|---|---|---|
| サイクルレート | 低い、秒から分単位 | 高い、毎分数十から数百回 |
| 支配的な荷重 | 定常予圧、熱ドリフト | 衝撃と打撃 |
| 温度 | キャビティで最大約200 °C | 通常は常温付近、パンチで局所加熱 |
| たわみ | 自由長の10~30% | 自由長の25~40% |
| 寿命目標 | 多くの場合10万~50万サイクル | 多くの場合100万サイクル以上 |
| 主な破損要因 | 熱による荷重損失、腐食 | 疲労、座屈、摩耗 |
| 交換アクセス | 多くの場合金型を抜く必要がある | 通常プレス内でアクセス可能 |
実際的な結果として、金型用ばねは通常、温度と時間に対する力の保持を基準に選定され、プレス金型用ばねは衝撃下での疲労寿命を基準に選定されます。一方の用途で良好に機能するばねが、他方ではすぐに破損する可能性があります。
ダイスプリングはカスタマイズ可能か、RFQには何を含めるべきか?
はい — そして多くの金型では、カタログばねは妥協案です。カスタムダイスプリングを使用すると、カタログ品に合わせてポケットを再設計するのではなく、既存のポケットに合わせることができます。典型的なカスタマイズには、非標準の自由長、特定の取付長さでの特定荷重、代替線材断面、ステンレスまたはクロムバナジウム材料、特殊な端部形状などがあります。
有用なRFQには以下を含めます:
- 外径、内径、自由長(またはポケット寸法)
- 取付長さでの必要荷重と公差
- ストロークとサイクルレート
- 使用温度と環境
- 予想寿命(ストローク数)
- 材料または表面処理の希望
- 年間数量とリリースごとの数量
BQUQは、東莞の1つの工場内の4つの生産ラインで、±0.005 mmのCNC加工、金属プレス、カスタムばね巻き、ヒートシンク生産を行っています。これはダイスプリングにとって重要です。なぜなら、ばねとそれが収まるポケットを、同じ図面セット、同じ公差スタック、同じ品質システムで製造できるからです。柔軟なMOQが適用され、見積りは12営業時間以内に返答されます。カスタムばねRFQガイドでは、見積りを迅速化する情報を説明しています。
よくある質問
Q: どの色のダイスプリングを使用すればよいか、どうやって知ることができますか?
A: 色ではなく、必要なたわみから始めます。ストロークを自由長で割った値をパーセンテージで計算し、その数値にマージンを加えた値を上回る限界を持つ最も軽いクラスを選びます。緑は約40%、青は約32%、赤は約25%、黄は約20%を許容します。色だけでは力を定義しないため、常にサプライヤーの荷重-たわみ表から取付長さでの実際の荷重を確認してください。
Q: ダイスプリングの代わりに標準の圧縮ばねを使用できますか?
A: 荷重が軽く、たわみが小さく、サイクル数が少ない場合は可能です。高い力、高いサイクル数、または限られたポケットがある場合は、ダイスプリングの方が良い選択です。長方形断面の線材は同じ穴により多くの材料を詰め込むことができ、プリセットばねは自由長を保持し、ショットピーニングは疲労寿命を延ばします。コスト差は通常、金型停止のコストに比べて小さいです。
Q: ダイスプリングはどのくらいの温度に耐えられますか?
A: 標準的なクロムシリコンダイスプリングは通常約200 °Cまで使用され、温度上昇とともに荷重容量が低下します。クロムバナジウムグレードは高温金型でより良く持ちこたえます。それを超える場合は、別の機構または高温合金を検討すべきです。カタログ定格が金型温度で適用されると仮定せず、常に荷重低減曲線を求めてください。
Q: ダイスプリングはどのくらいの頻度で交換すべきですか?
A: 固定カレンダーではなく、状態に基づいて交換します。自由長を元の仕様と比較して検査し、端コイル付近の亀裂を探し、腐食や摩耗痕を確認します。自由長が数パーセント以上失われたばねは、すでに力を十分に発揮していません。交換を定期メンテナンスに組み込むことは、生産途中の金型故障よりもはるかに安価です。
Q: 少量のダイスプリングも供給していますか?
A: はい。BQUQは柔軟なMOQで対応しているため、試作金型や少量生産も量産プログラムと並行してサポートできます。ポケット寸法、取付長さでの必要荷重、ストローク、予想寿命をお送りいただければ、12営業時間以内にお見積りします。カスタム自由長や非標準線材断面は例外ではなく日常的です。
関連リソース
- BQUQと東莞の製造拠点について:/about/
- 金型、成形、産業用途向け圧縮ばね:/compression-springs/
- カム、ラッチ、戻し機構用ねじりばね:/torsion-springs/
- 金型と精密部品の業界動向:/industry-dynamics/
- ばね設計と製造に関する技術記事:/bquq-blog/
- 調達と公差に関するよくある質問:/faq/
- 生産ラインからのケーススタディ:/case/
- エンジニアに相談する:/contact/
BQUQエンジニアリングチーム執筆。BQUQ(東莞)は、ISO9001認証の1つの工場でCNC加工(±0.005 mm)、金属プレス、カスタムばね、ヒートシンク生産を行っています。中国東莞から直接調達 — 12時間以内にお見積り:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


