PCB設計においてサーマルビアとヒートシンクはどのように連携するのか?
サーマルビアとヒートシンクは、発熱部品からPCBの銅プレーンを経由し、ヒートシンクを介して外気に至る低抵抗の熱経路を形成することで連携して機能します。通常直径0.2mmから0.3mmのビアは、基板を垂直方向に貫通して熱をサーマルパッドまたはシャーシ取り付け型ヒートシンクに伝導し、ヒートシンクの表面積(1ワットあたりのcm²で測定)がその熱を対流によって放散し
サーマルビアとヒートシンクは、発熱部品からPCBの銅プレーンを経由し、ヒートシンクを介して外気に至る低抵抗の熱経路を形成することで連携して機能します。通常直径0.2mmから0.3mmのビアは、基板を垂直方向に貫通して熱をサーマルパッドまたはシャーシ取り付け型ヒートシンクに伝導し、ヒートシンクの表面積(1ワットあたりのcm²で測定)がその熱を対流によって放散し
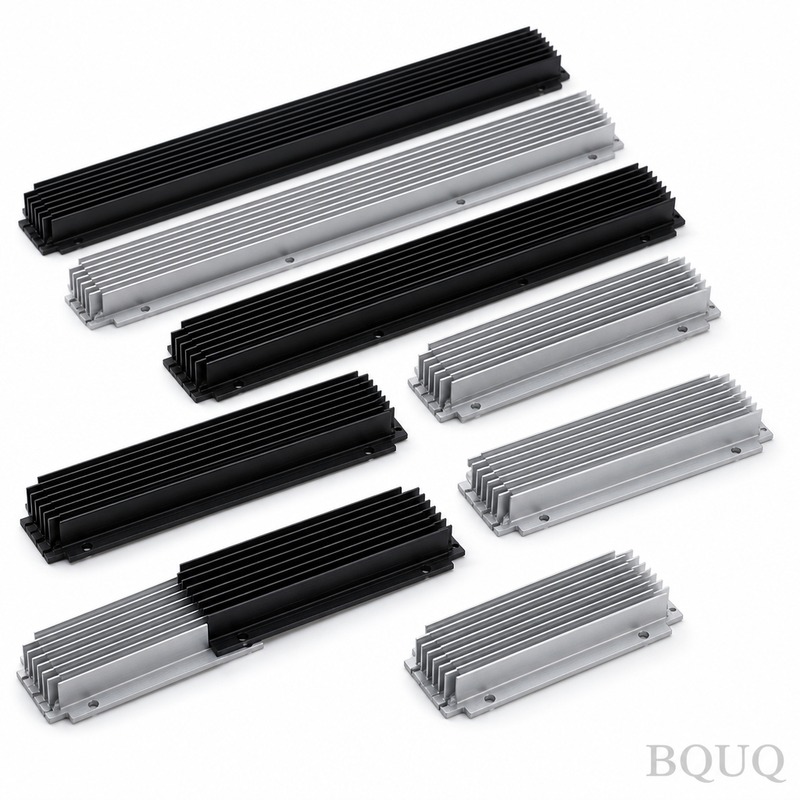
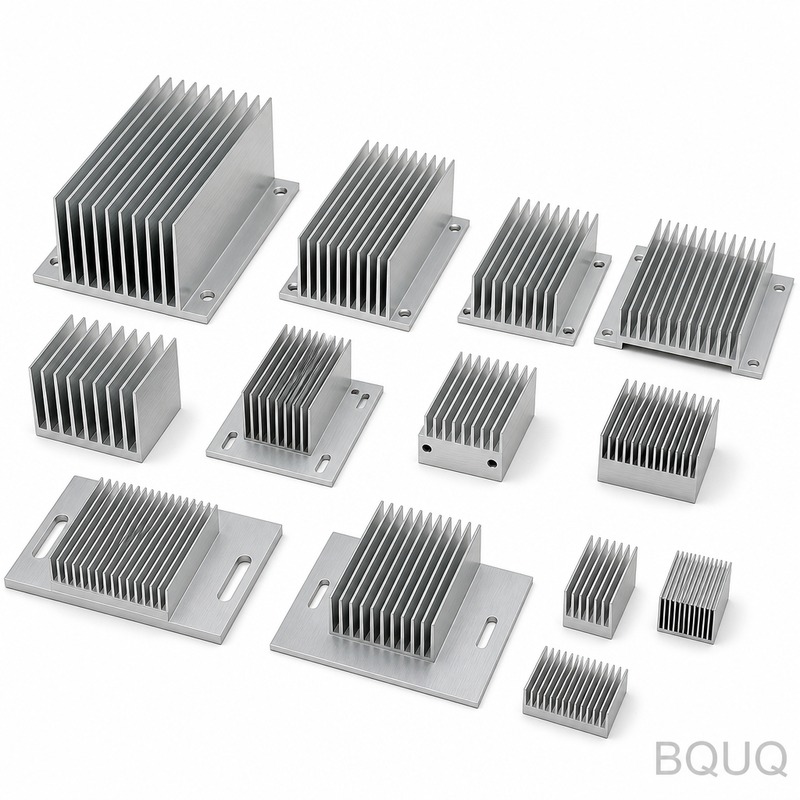
ヒートシンクにフィンが付いている主な理由は、対流熱伝達に利用できる表面積を指数関数的に増やし、高温の部品から周囲の空気への放熱をより効率的に行うためです。フィンは、平坦で表面積の小さいベースを、アスペクト比の高い構造に変え、空気の流れとの接触を最大化します。これはニュートンの冷却の法則によって支配されます。フィン同士の間隔は、重要な工学的妥協点です。狭すぎる
ヒートシンクの熱性能を最適化する最も効果的な方法は、対流表面積を最大化しながら、熱源から周囲空気への熱抵抗経路を最小化することです。これには、材料選定、フィン形状、空気流動力学、取り付け圧力の精密なバランスが必要であり、フィン高さを20%増加させると熱抵抗を最大15%低減できますが、それは気流速度が2 m/sを超える場合に限られます。ほとんどの強制対流用途に
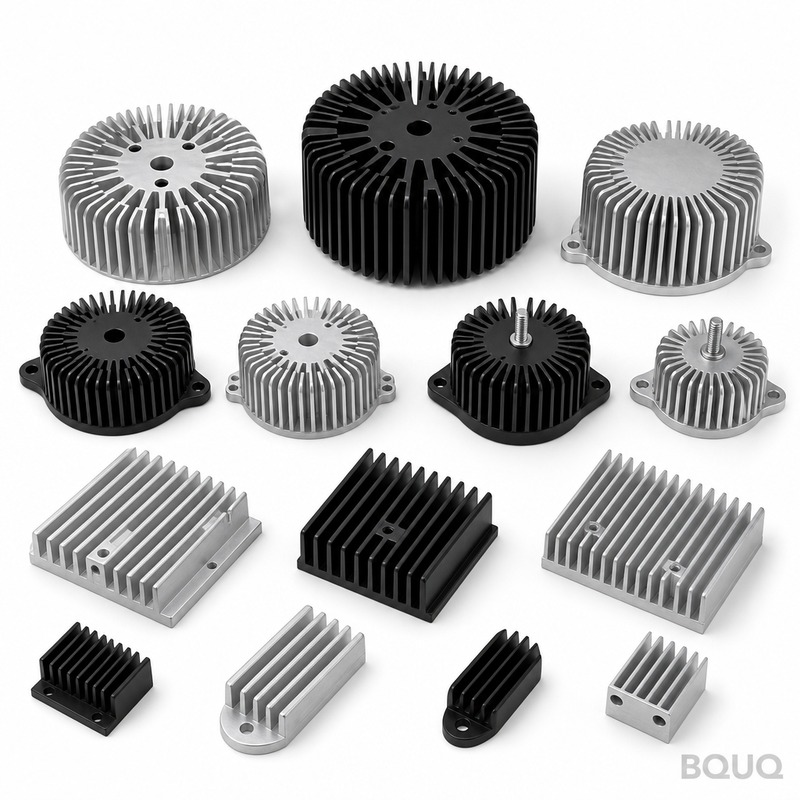
鍛造ヒートシンクは、機械加工や押出成形の代替品と比較して優れた構造的完全性と熱性能を提供し、アルミニウム合金では理論値の99.9%までの密度と200〜220 W/m·Kの熱伝導率を達成します。また、鍛造プロセスはフィン形状に沿った粒流を備えたニアネットシェイプ部品を生成し、ビレット機械加工部品と比較して材料廃棄物を30〜50%削減しながら、疲労耐性を最大25
直接的回答是,您必须根据三个主要标准来选择散热器:将IGBT结温保持在125°C以下(现代模块通常最高为150°C)所需的总热阻(Rth)、可用的冷却方式(自然对流、强制风冷或液冷)以及机械安装接口。具体而言,对于耗散1,500W功率的600V/600A IGBT模块,您将需要0.04°C/W或更低的热阻,这通常需要液冷或带有大型翅片铝挤型材的高速强制风冷。