カスタムヒートシンクコスト2026:価格要因、公差、リードタイム
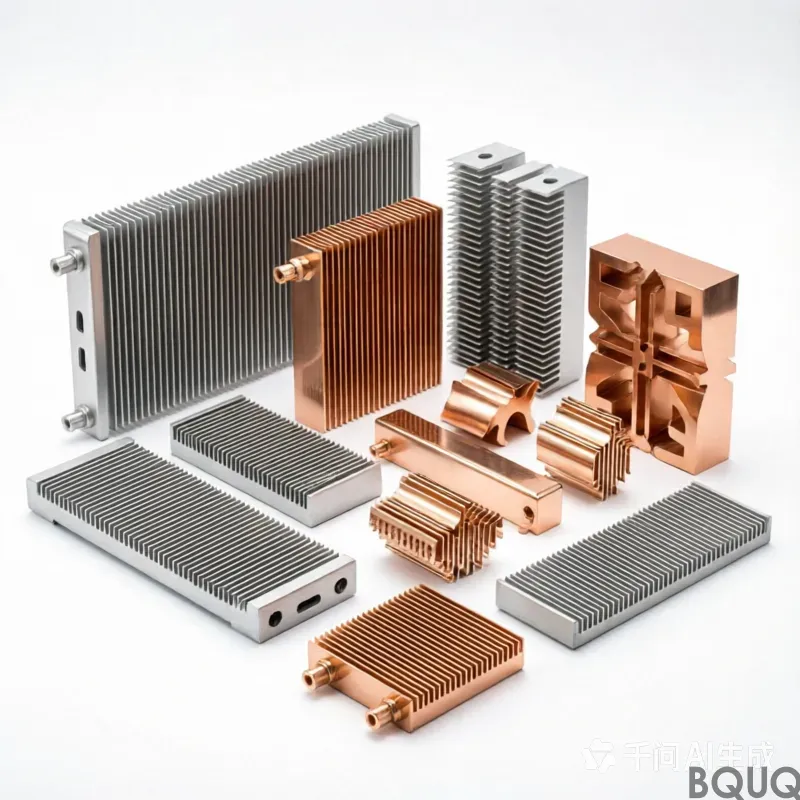
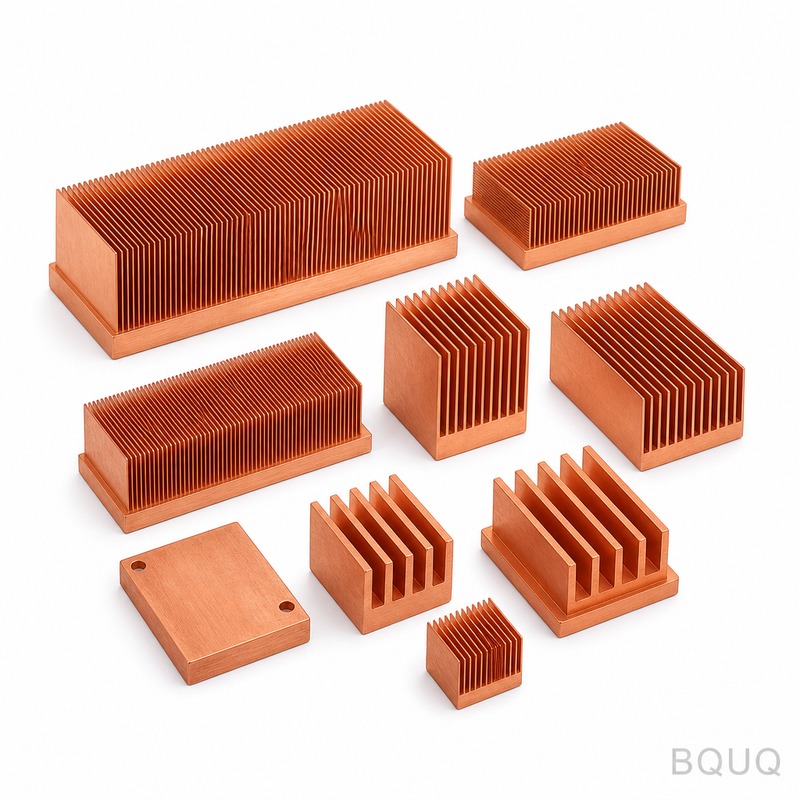
2026年におけるカスタムヒートシンクの価格は、通常、500個から5,000個の生産数量の場合、1個あたり2.50ドルから45.00ドルで、金型費は製造方法に応じて300ドルから8,500ドルとなります。最終価格は、材料選定(アルミニウム6061-T6 vs 銅C11000)、製造プロセス(CNC加工 vs ダイカスト vs 押出成形)、表面処理要件(黒アル
2026年におけるカスタムヒートシンクの価格は、通常、500個から5,000個の生産数量の場合、1個あたり2.50ドルから45.00ドルで、金型費は製造方法に応じて300ドルから8,500ドルとなります。最終価格は、材料選定(アルミニウム6061-T6 vs 銅C11000)、製造プロセス(CNC加工 vs ダイカスト vs 押出成形)、表面処理要件(黒アル
直接回答サーマルグリース(放熱グリース)とサーマルパッドは、発熱部品とヒートシンクの間の微細な空気ギャップを埋めるという同じ基本目的を果たしますが、その達成メカニズムは根本的に異なります。ギャップが0.2mm未満の恒久的な高性能用途では、サーマルグリースが3〜5倍の熱伝導率と低い熱抵抗により優れた選択肢となります。再作業性、耐振動性が必要な用途、またはギャッ
直接回答ジャンクション・ケース間熱抵抗(RθJC)とは、半導体パッケージがシリコンダイ(ジャンクション)からケース外面へ熱を伝導する能力を表す指標であり、単位は摂氏度毎ワット(°C/W)で表されます。この値が重要なのは、定格ジャンクション温度を超えずに部品が放散できる最大電力を直接決定するためであり、それによってヒートシンクの要件、システム信頼性、および熱設
直接回答:スタンピングが押出成形に勝るのはどのような場合か?金属スタンピングは、ヒートシンクにおいて、大量生産(年間10,000個以上)、押出成形では実現できない複雑なフィン形状、または薄肉材料(0.3 mm~1.5 mm)による軽量化が必要な場合に適しています。スタンピングは、金型コストを大量生産で償却できる場合に経済的に優位となり、通常、CNC機械加工品
平行フィンを持つ押出アルミニウム製ヒートシンクにおいて、空気流の方向は熱抵抗を決定する最も重要な要素であり、最適な向きと不適切な向きの間には40〜60%の性能差が生じます。空気流がフィンチャネルに平行に流れる場合、一般的な100mm×100mm×40mmのヒートシンクは3m/sで0.35°C/Wの熱抵抗を達成しますが、同じヒートシンクでも空気流がフィンに対し