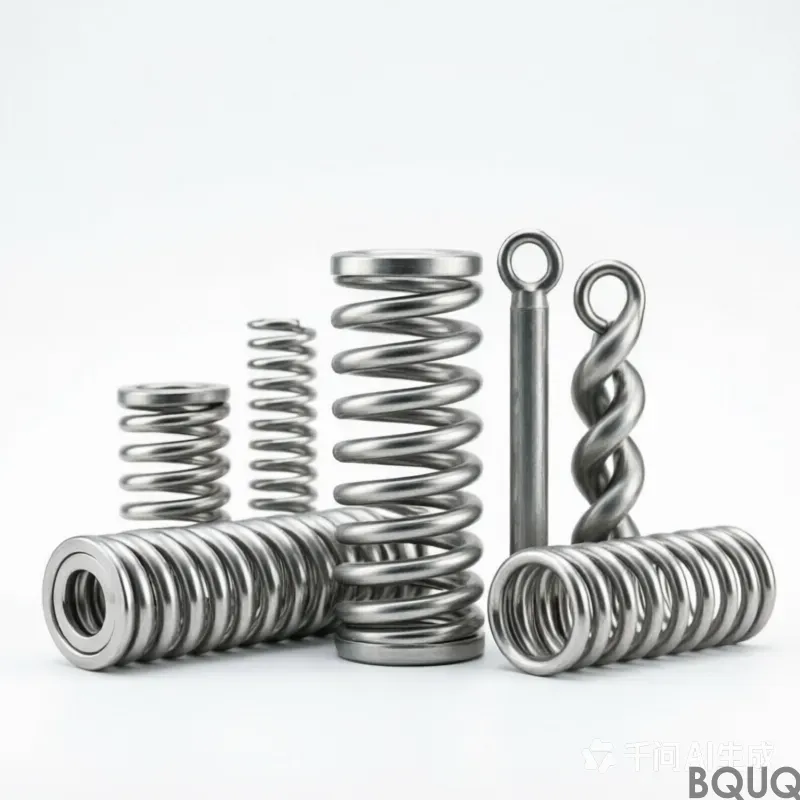
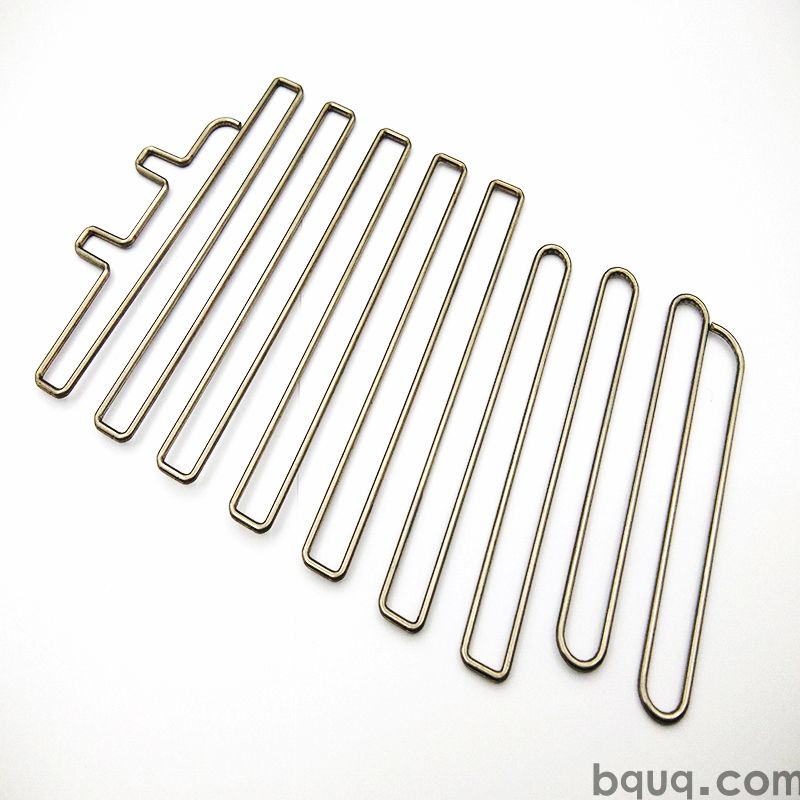
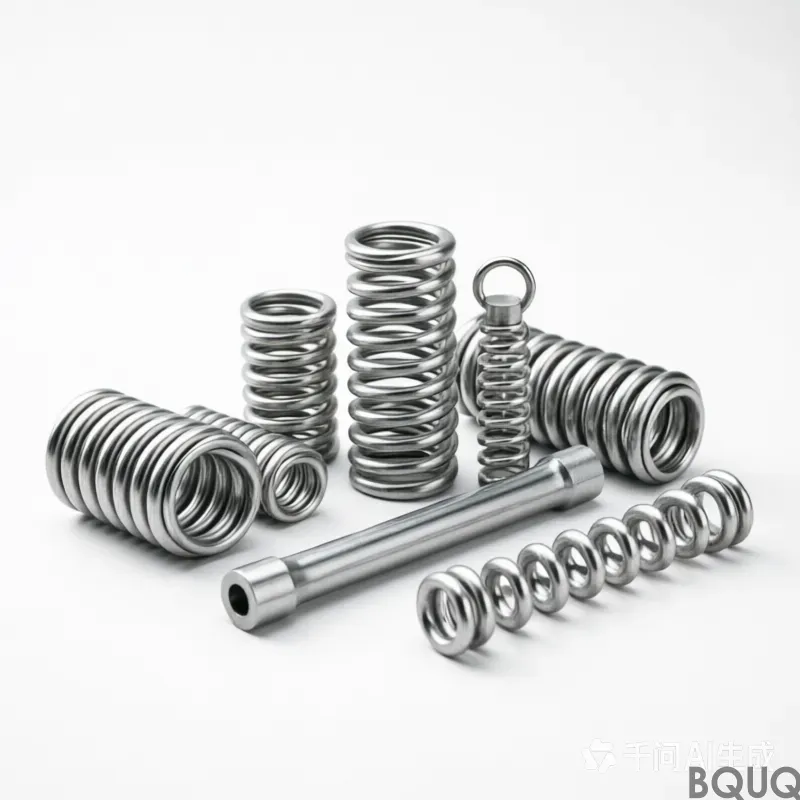
製品の詳細
重要なポイント
カスタムスプリングヘッドバンドは、ベースとフィンを一体成形した形状としてプレス加工されるため、金型が1ストロークで全てのフィンを成形し、フィンピッチはロット全体を通じて公差内に収まります。取付面の平坦度は金型から直接確保され、全バッチにCMMレポートが付属します。金型は連続稼働し、サイクルはラインに供給され、穴位置はバッチ全体にわたって維持されるため、反復可能な量産プログラムに対応します。
重要なポイント
カスタムスプリングヘッドバンドは、ベースとフィンを一体成形した形状としてプレス加工されるため、ロット内で反復可能なフィンピッチが得られ、平坦度は金型から直接確保されます。金型が1ストロークで全てのフィンを成形するため、部品コストは複雑さに比例して増加することがなくなり、全バッチにCMMレポートが付属します。金型は連続稼働し、サイクルはラインに供給され、穴位置はバッチ全体にわたって維持されるため、反復可能な量産プログラムに対応します。
カスタムスプリングヘッドバンドは において 未満の熱抵抗を実現します。フィンは の厚さで のピッチ、 のベース上に配置され、全バッチに でのCMMレポートが付属します。
関連記事:カスタムスタンピング vs 標準部品:カスタムを選ぶべき時
設計アプローチとプロセス
プレス加工は、押出加工では維持できない反復可能な フィンプロファイルを実現します。金型が1ストロークで全てのフィンを成形するため、 のロットを通じてピッチが 以内に収まります。
ベースとフィンが一体としてプレスされるため、破損するろう付け接合部が存在しません。取付面の 平坦度は金型から直接確保され、熱界面の接触が均一に保たれます。
単一の ストロークでカスタムスプリングヘッドバンド全体が成形されるため、部品コストは複雑さに比例して増加することがなくなります。金型は で稼働し、 サイクルが ラインに供給されます。
一体成形形状は、二部品クーラーに見られる接着層を排除し、熱経路を短縮します。 と気流の間には、プレス加工された表面以外に何も存在しません。
こちらもご覧ください:カスタム混合型産業用スプリング
全てのストロークが寸法的に同一であるため、 穴位置がバッチ全体にわたって維持されます。これにより、安全ランヤードの量産プログラムが反復可能になります。
材料選定と表面仕上げ
標準材料は で、 付きで供給されます。安全ランヤードの暴露が懸念される用途には、不動態化処理ルートを推奨します。導電性が重量よりも重要な場合、銅C110は熱性能を向上させ、単位質量はおよそ2倍になります。
指定可能な公差クラス
一般寸法は±0.5 mmで、 などの重要部位は別途管理されます。成形形状は の金型反復精度を継承し、穴位置は に保持されます。より厳しいクラスには追加のプレス工程が必要となるため、金型製作後ではなく前に決定することをお勧めします。
コレットシステムの選定:意思決定フレームワーク の詳細はこちら。
出荷前の検査
各バッチには からのCMMレポートが付属します。平坦度、ピッチ、ベース厚さ、穴位置を記録し、±0.5 mmを超えるものはラインから出る前にフラグを立てます。
技術資料:カスタムワイヤーフォーム・特殊スプリングコレクション
サンプリングは重要寸法にAQL 0.65、一般に1.5を適用し、初品には を実施します。±0.5 mmを超える逸脱は全ロット選別を引き起こします。
ロットトレーサビリティはコイルからカートンまで一貫しています。ヒート番号、プレスストローク範囲、検査記録が添付されたまま保持されるため、現場での問題を特定のロットに遡って特定できます。
最終封じ込めは です。各カートンにはロット、数量、検査状況がラベル表示され、記録はISO9001ファイルに対して10年間保管されます。
この部品の用途
安全ランヤードでは、 定格がエンクロージャに必要な気流量を決定します。安全ランヤードの接合部温度では、 ピッチの フィンがセンサー許容範囲内にデルタTを維持します。
安全ランヤード顧客は通常、腐食対策として を指定し、その後図面を±0.5 mmに保持します。 ラインは第二の供給元なしで量産を吸収します。
安全ランヤードでは、ベースが通常、取付インターフェースを兼ねます。 と 平坦により、安全ランヤード熱パッド用の安定した表面が得られます。
おすすめ記事:1Uサーバー用打ち抜きフィンヒートシンクアセンブリ:0.3mmフィン、0.05mmベース、月産10K-50K
安全ランヤード設計では、しばしば2.0 m/sの強制空冷経路が採用されます。 の により、安全ランヤードはファン出力を音響限界以下に抑えながら目標を維持できます。
医療用インプラントのためのチタンCNC加工:ベストプラクティス と比較してください。
仕様
| パラメータ | 値 / 範囲 |
|---|
| 一般公差 | ±0.5 mm |
| MOQ(試作) | 1000 pcs |
| MOQ(量産) | 5000 pcs |
| リードタイム(試作) | 7 working days |
| リードタイム(量産) | 20 working days |
FAQ: ご注文前のご質問
どのような公差を維持できますか?
一般寸法は±0.5 mmで、 などの重要部位は別途管理されます。成形形状は の金型反復精度を継承します。図面がより厳しい公差を必要とする場合は、追加のプレス工程を計画できるよう、金型製作前にご連絡ください。
押出カスタムスプリングヘッドバンドと比較してどうですか?
押出加工は年間およそ500,000個以上で安価になり、より滑らかなプロファイルが得られます。プレス加工はそれ以下で、またフィン厚が0.5 mm未満になる場合に優位です。押出加工では を安定的に維持できないためです。安全ランヤードの試作では、通常、金型費用が決め手となります。
表面処理なしで納品できますか?
はい、自社で仕上げを行うお客様にはプレス加工まま出荷します。リスクは フィンのハンドリングマークであり、これらの部品は 内に合紙を入れて梱包します。
輸送中にフィンが曲がるリスクはありますか?
フィンと標準 では、損傷はまれです。過酷な海上輸送や自動ハンドリングには、二重層合紙を推奨します。これは金型費用なしで指定できます。過去3年間、この方法で毎月 を出荷し、輸送クレームはありません。
関連記事:エンジニアリングプラスチックのCNC加工に関する特別な考慮事項とベストプラクティス
カスタムスプリングヘッドバンドを組立済みで供給できますか?
はい。クリップ、ネジ、ファンシュラウドをキット組立として追加でき、部品はセットごとに袋詰め・ラベル表示されます。これは安全ランヤードプログラムで一般的であり、約3営業日が追加されます。
こちらもご覧ください:BQUQ CNCフライス加工サービス&マシニング
製造と出荷の方法
東莞からのソースダイレクト:コイル材、成形、表面処理、検査が1つの建物内で行われ、部品が梱包される前に 平坦度が検証されます。
当社の安全ランヤード経験は、2015年の最初の金型プログラムに遡ります。その実績があるからこそ、標準 と±0.5 mmは楽観的ではなく保守的と言えます。
当社は を見積もり、サンプリング用に1000 pcsを確保します。サンプリングは であるため、初回評価に量産コミットメントは不要です。
見積依頼: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
中国製カスタムトーションスプリング の詳細はこちら。
製品ギャラリー
技術資料:カスタムCNC加工 オートレース用コレット&ガイドブッシュセット
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|
| 材料 | 標準材料は暴露懸念向けの不動態化オプション付きで供給 |
| 公差 | ロットを通じてピッチを 以内に保持、取付面の平坦度は金型から直接確保 |
| リードタイム | 金型稼働、サイクルはラインに供給 |
| MOQ | 量産プログラム対応、バッチレベルの反復性 |
| 生産能力 | 単一ストローク金型で部品全体を成形、全ストロークが寸法的に同一 |
選定 / 比較
| オプション | 最適用途 | トレードオフ |
|---|
| プレス一体成形 | 反復可能なフィンプロファイルと均一な熱界面接触 | 金型が必要、量産プログラムに最適 |
| 押出加工 | シンプルな連続プロファイル | プレス加工ほどフィンピッチを安定的に維持できない |
| 接着剤付き二部品クーラー | 金型の複雑さが低い | 接着層が追加され、熱経路が長くなり、ろう付け接合部が破損する可能性 |
| 不動態化仕上げ | 暴露懸念 | 重量重視用途では導電性とのトレードオフの可能性 |
| 導電性重視仕上げ | 重量よりも導電性が重要 | 暴露耐性を優先しない可能性 |
プロセス / 検査
| 工程 | 管理 | 記録 |
|---|
| プレス加工 | 金型が1ストロークで全てのフィンを成形、ロットを通じてピッチが 以内に収まる | ストロークごとの寸法的同一性 |
| ベースとフィンの成形 | 一体としてプレス、破損するろう付け接合部なし | 一体成形形状を文書化 |
| 平坦度 | 取付面の平坦度は金型から直接確保 | 熱界面接触を均一に保持 |
| 穴位置 | バッチ全体にわたって維持 | 安全ランヤード量産プログラムを支援 |
| 最終検査 | 全バッチにCMMレポートが付属 | でのCMMレポート |
よくあるご質問
プレス加工のカスタムスプリングヘッドバンドが押出プロファイルよりも反復性に優れる理由は何ですか?
プレス加工は1ストロークで全てのフィンを成形するため、ロットを通じてピッチが 以内に収まります。押出加工ではそのフィンプロファイルを安定的に維持できません。ベースとフィンが一体としてプレスされるため、破損するろう付け接合部がなく、取付面の平坦度は金型から直接確保され、均一な熱界面接触が得られます。
一体成形設計は熱性能にどのように影響しますか?
一体成形形状は、二部品クーラーに見られる接着層を排除し、熱経路を短縮します。ベースと気流の間には、プレス加工された表面以外に何も存在しません。この直接的な経路が、指定された目標未満の熱抵抗を支えながら、取付面の平坦度を金型から直接確保します。
カスタムスプリングヘッドバンドで利用可能な材料と表面仕上げオプションは何ですか?
標準材料は、暴露が懸念される場合に推奨される不動態化処理ルート付きで供給されます。重量よりも導電性が重要な場合は、代替仕上げを選択できます。両ルートは、プレス一体成形形状および全バッチに付属するCMMレポートと互換性があります。
量産プログラム全体で穴位置を安定的に維持できますか?
はい。全てのストロークが寸法的に同一であるため、穴位置がバッチ全体にわたって維持されます。これにより、安全ランヤードの量産プログラムが反復可能になります。金型が1ストロークで全てのフィンを成形し、サイクルがラインに供給されるため、二次的な穴加工なしでバッチ間の変動が管理されます。
各バッチに付属する検査文書は何ですか?
全バッチに指定公差でのCMMレポートが付属します。検査はプレス加工されたフィンプロファイル、ロットを通じた 以内のピッチ、取付面の平坦度、バッチ全体の穴位置をカバーします。この記録は反復可能な安全ランヤード量産プログラムを支援し、一体成形形状を確認します。
このプロセスでは部品コストはフィンの複雑さに比例して増加しますか?
いいえ。単一のストロークでカスタムスプリングヘッドバンド全体が成形されるため、部品コストは複雑さに比例して増加することがなくなります。金型は稼働し、サイクルはラインに供給されます。ベースとフィンが一体としてプレスされるため、破損するろう付け接合部も、コストや熱抵抗を追加する接着層もありません。
おすすめ記事:BQUQ 熱電クーラー用ヒートシンク
取付面の平坦度はどのように管理されますか?
取付面の平坦度は金型から直接確保され、熱界面接触が均一に保たれます。金型が1ストロークで全てのフィンを成形するため、ロットを通じてピッチが 以内に収まります。全バッチに指定公差でのCMMレポートが付属し、取付面とフィンプロファイルを検証します。
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|
| 材料 | プレス金属ベースとフィン、一体成形構造 |
| 公差 | フィンピッチはロットを通じて公差内に保持、平坦度は金型から直接確保 |
| リードタイム | 金型稼働とサイクルがラインに供給、バッチタイミングは金型と稼働スケジュールに依存 |
| MOQ | 記事では未指定、量産プログラムに対応 |
| 生産能力 | 穴位置がバッチ全体にわたって維持される反復可能な量産プログラム |
選定 / 比較
| オプション | 最適用途 | トレードオフ |
|---|
| プレス一体成形ベースとフィン | 金型からの反復可能なフィンピッチと平坦度 | 金型が必要、形状は金型で決定 |
| 押出フィンプロファイル | 押出加工が形状を維持できるシンプルなプロファイル | プレス加工が実現する反復可能なフィンプロファイルを維持できない |
| 接着層付き二部品クーラー | 接着接合が許容される用途 | 接着層と破損する可能性のあるろう付け接合部が追加される |
| ろう付け接合構造 | 接合組立が必要な場合 | 破損するろう付け接合部と追加の熱経路層が存在 |
| 一体成形プレスヘッドバンド | 熱界面接触の均一性と量産プログラム | 部品コストは複雑さに比例して増加しないが、金型が必要 |
よくあるご質問
カスタムスプリングヘッドバンドは押出フィンプロファイルとどう違いますか?
プレス加工は、押出加工では維持できない反復可能なフィンプロファイルを実現します。金型が1ストロークで全てのフィンを成形するため、ロットを通じてピッチが公差内に収まります。ベースとフィンが一体としてプレスされるため、破損するろう付け接合部がありません。
取付面の平坦度はどのように管理されますか?
取付面の平坦度は金型から直接確保されます。ベースとフィンが一体成形形状としてプレスされるため、金型が平坦度を設定し、バッチ全体で熱界面接触が均一に保たれます。
部品コストはフィンの複雑さとともに増加しますか?
単一のストロークでカスタムスプリングヘッドバンド全体が成形されるため、部品コストは複雑さに比例して増加することがなくなります。金型が1ストロークで全てのフィンを成形し、金型稼働とサイクルが反復可能な量産プログラムのためにラインに供給されます。
カスタムCNCコレットチャック BT40 ER16 ツールホルダー と比較してください。
各バッチに付属する検査文書は何ですか?
全バッチにCMMレポートが付属します。取付面の平坦度は金型から直接確保され、穴位置はバッチ全体にわたって維持されるため、反復可能な量産プログラムに対応し、レポートは金型形状を反映します。
一体成形プレスヘッドバンドが熱接触に優れる理由は何ですか?
一体成形形状は、二部品クーラーに見られる接着層を排除し、熱経路を短縮します。ベースとフィンの間には何も存在せず、破損するろう付け接合部もないため、熱界面接触が均一に保たれます。
生産バッチ全体で穴位置を反復可能に維持できますか?
はい。穴位置はバッチ全体にわたって維持され、反復可能な量産プログラムに対応します。金型は稼働し、サイクルはラインに供給され、金型が1ストロークで全てのフィンを成形するため、ロットを通じてピッチが公差内に収まります。
カスタムスプリングヘッドバンドを注文する際に指定すべきことは何ですか?
一体成形ベースとフィンの形状、ロットを通じた公差内のフィンピッチ、金型から直接確保される取付面の平坦度、量産プログラム用の穴位置を指定してください。全バッチにCMMレポートが付属します。
関連記事