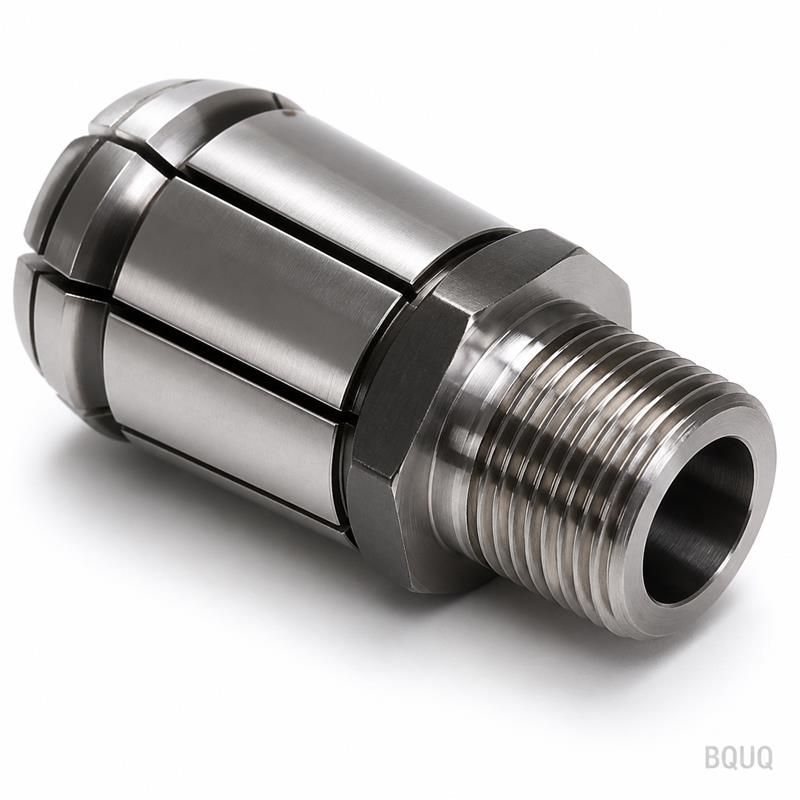
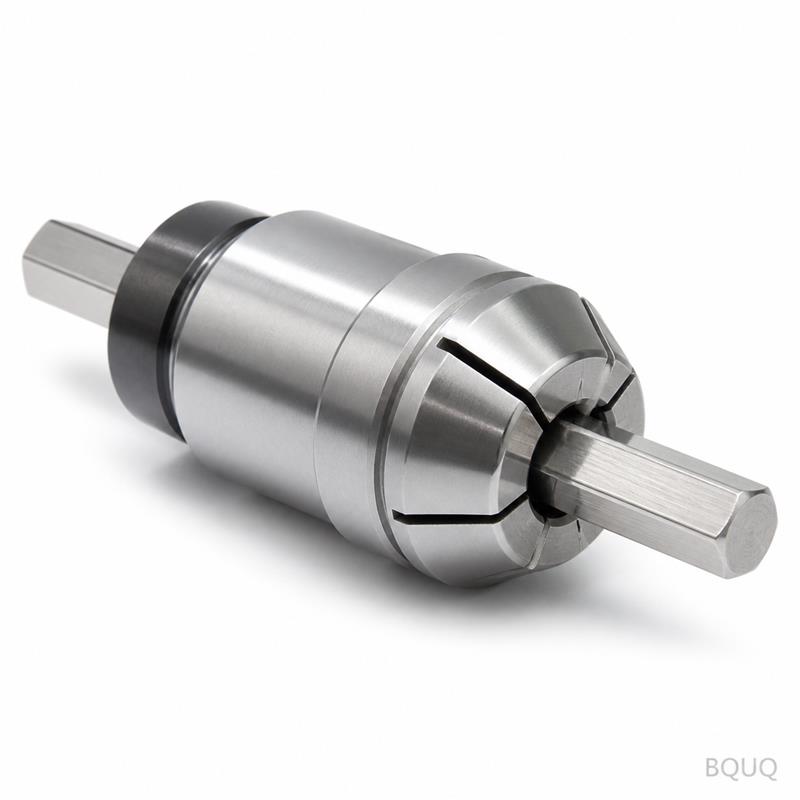
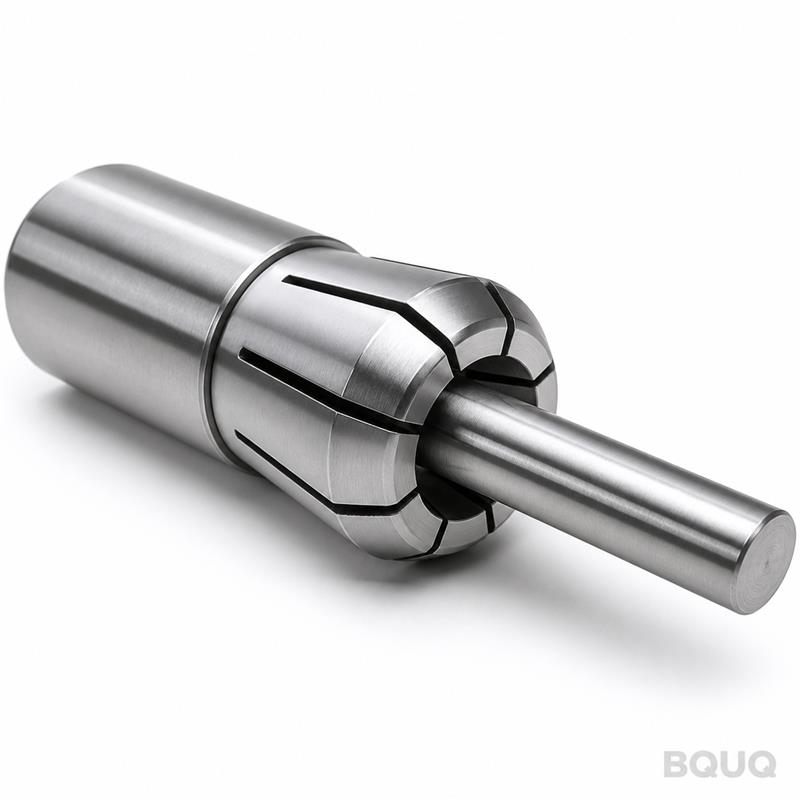
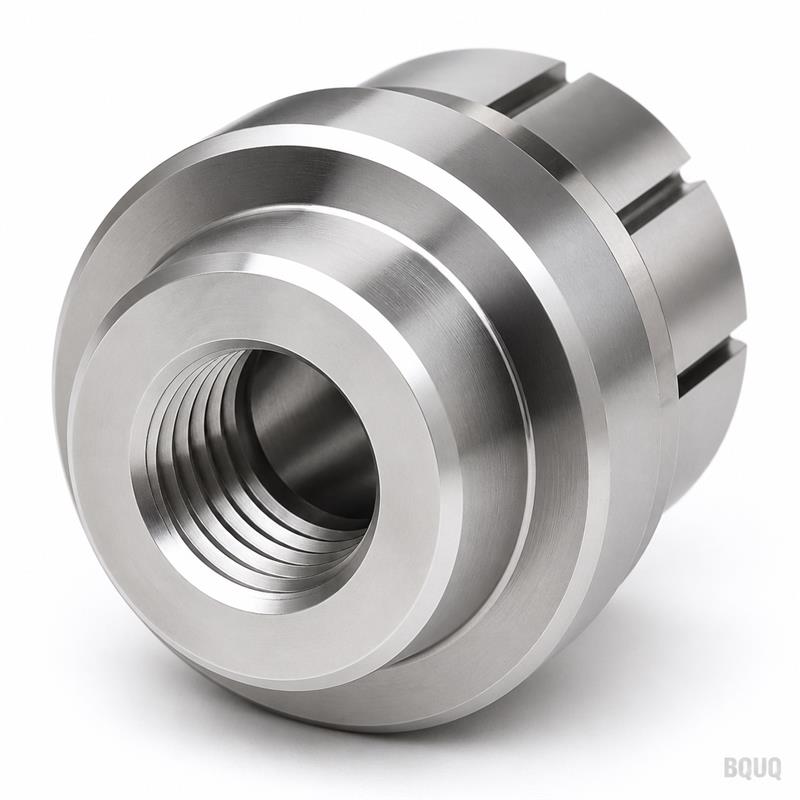
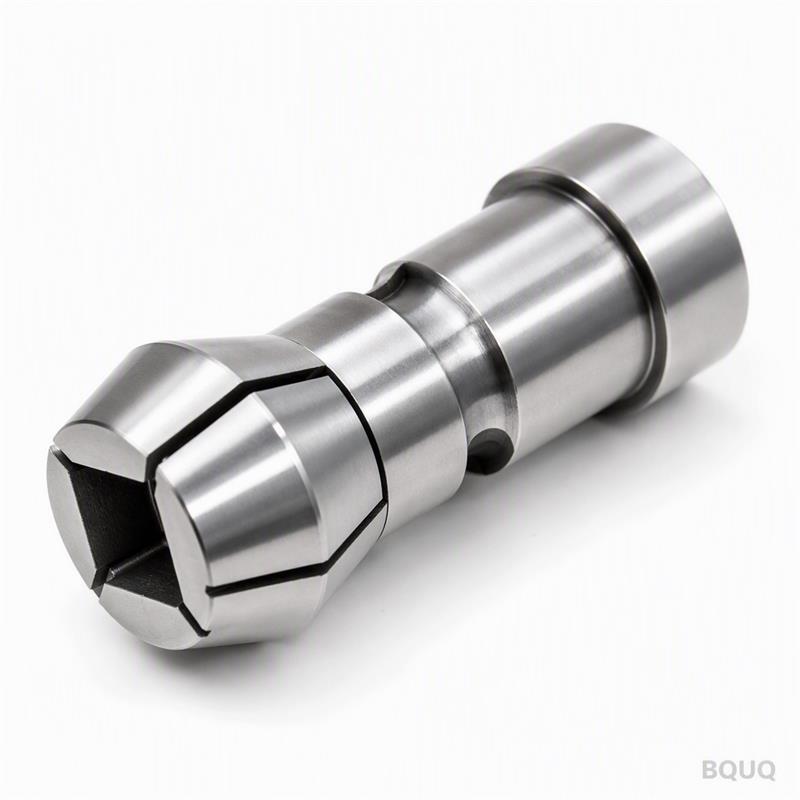
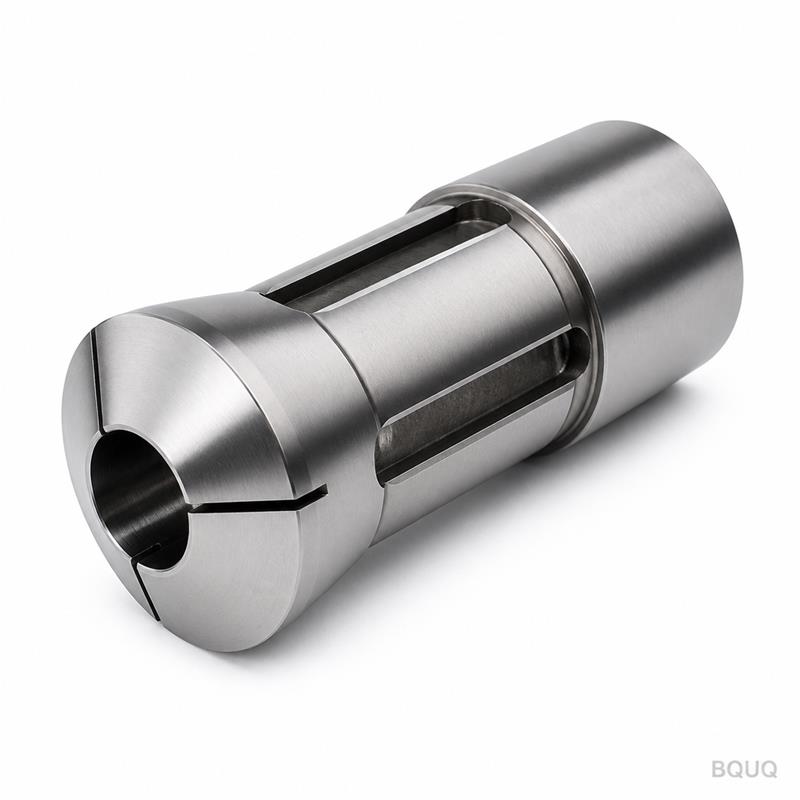
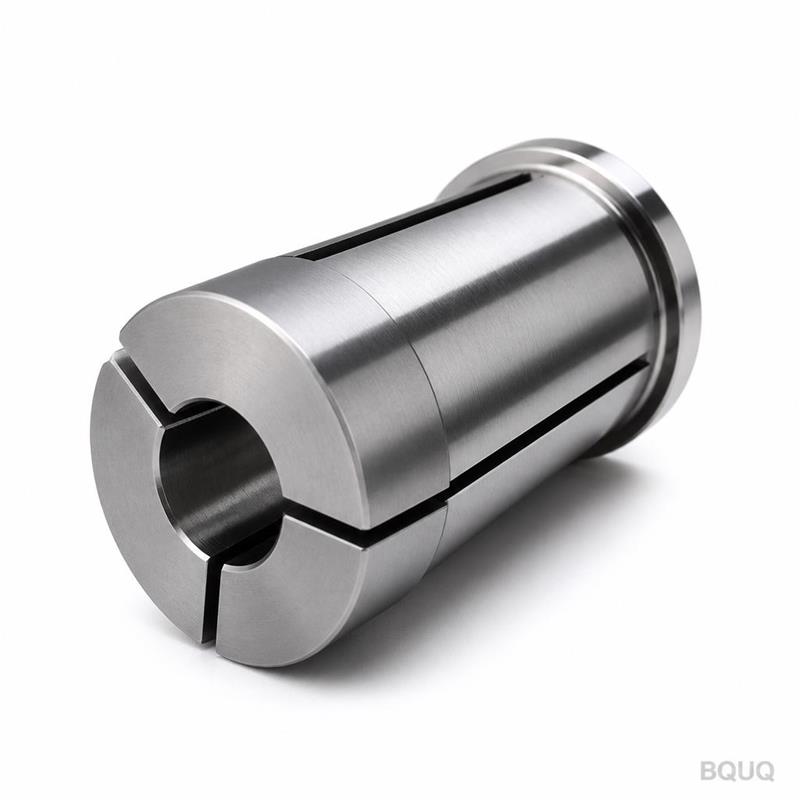
65Mnばね鋼または9SiCr合金工具鋼のいずれかから製造を開始します。65Mnは断続切削に対する靭性に優れ、9SiCrは303ステンレスなどの研磨性材料に対する耐摩耗性に優れています。両方とも真空炉で58–60 HRCに焼き入れし、内部応力を除去するために二度焼き戻しを行います。把持ボアは焼き入れ後に研削されます(焼き入れ前ではありません)。これが、0.005 mm TIRを維持するコレットと、500個加工後に0.02 mmまで振れが悪化するコレットの違いです。外部ねじは焼き入れ前にCNC旋盤で切削され、その後ボアが最終寸法にフォーム研削されます。ボアにEDMは使用しません。再凝固層が残り、剥がれて同心度を損なうためです。
把持ボアで0.005 mm TIRを達成する方法
振れは単一の数値ではなく、ボアの真円度、ボアとねじの同心度、ねじピッチ誤差という3つの誤差の合計です。当社はこれらすべてを管理しています。ボアはCBNホイールを使用したジググラインダーで研削され、真円度は0.002 mm以内を達成します。ねじはCNC旋盤のライブツールで切削され、ねじ長さ20 mmにわたってピッチ誤差を0.003 mm未満に抑えます。最後に、すべてのコレットを精密マンドレルに取り付け、ボアに沿って5箇所をダイヤルインジケーターで検査します。いずれかの箇所が0.005 mm TIRを超えた場合、そのコレットは再加工ではなく廃棄されます。これが、当社の36型コレットが多くの工作機械メーカーのOEM交換部品よりも優れた性能を発揮する理由です。
当社はこの工場を20年間運営しており、36型コレットは0.005 mm公差で部品を検査する日本およびドイツの工作機械メーカーに採用されています。品質システムはISO 9001:2015認証を取得し、研削部門ではスイスの工具室と同じマルポス社のインプロセス測定装置を使用しています。低コストの中国工場との違いは検査の徹底にあります。全コレットの重要寸法を100%測定しています。サンプル検査でもバッチ検査でもなく、1個1個すべてを検査します。そのため、0.01 mm TIRを超える早期摩耗を含む製造上の欠陥に対して12ヶ月の保証を提供できます。
取り付けのヒント:トルク仕様と振れ確認
このコレットを取り付ける際は、六角面にスパナレンチを使用して外部ねじを45 N·m(33 ft·lb)で締め付けてください—パイプレンチはボディを変形させるため使用しないでください。締め付け後、ダイヤルインジケーターでボアノーズ部の振れを確認します。0.005 mm TIRを超える場合、原因はコレットではなくテーパー座の異物である可能性が高いです。スピンドルテーパーを糸くずの出ない布で清掃し、再締め付けしてください。最良の結果を得るには、コレットの高点をフェルトペンでマークし、スピンドル内でコレットを120°回転させて取り付けてください—これにより残留テーパー誤差が平均化されます。工具保持精度が加工部品に与える影響についての詳細は、CNC切削工具選定ガイドおよびCNC加工公差ガイドをご参照ください。