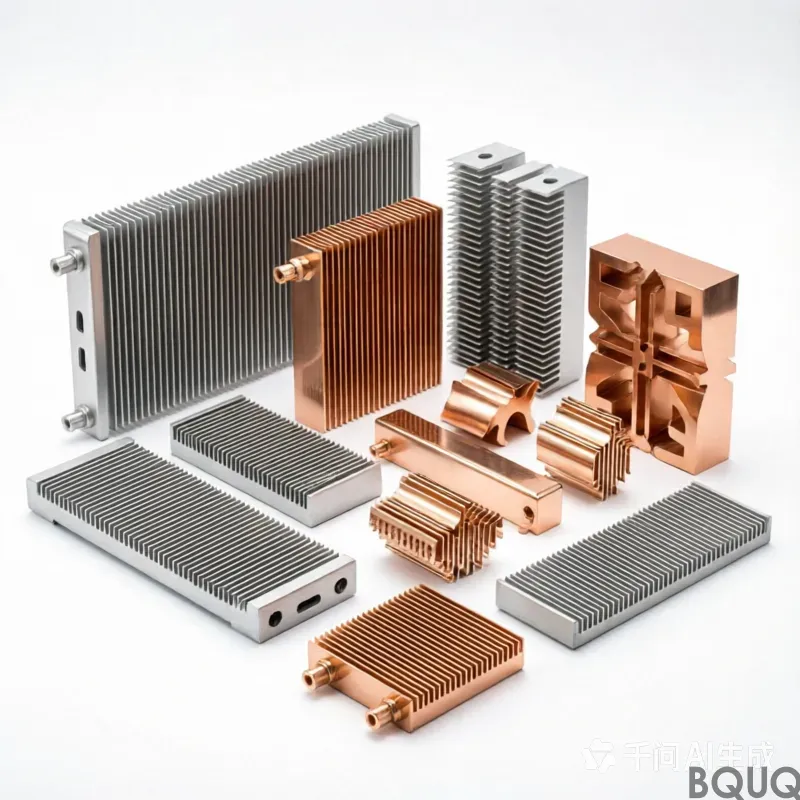
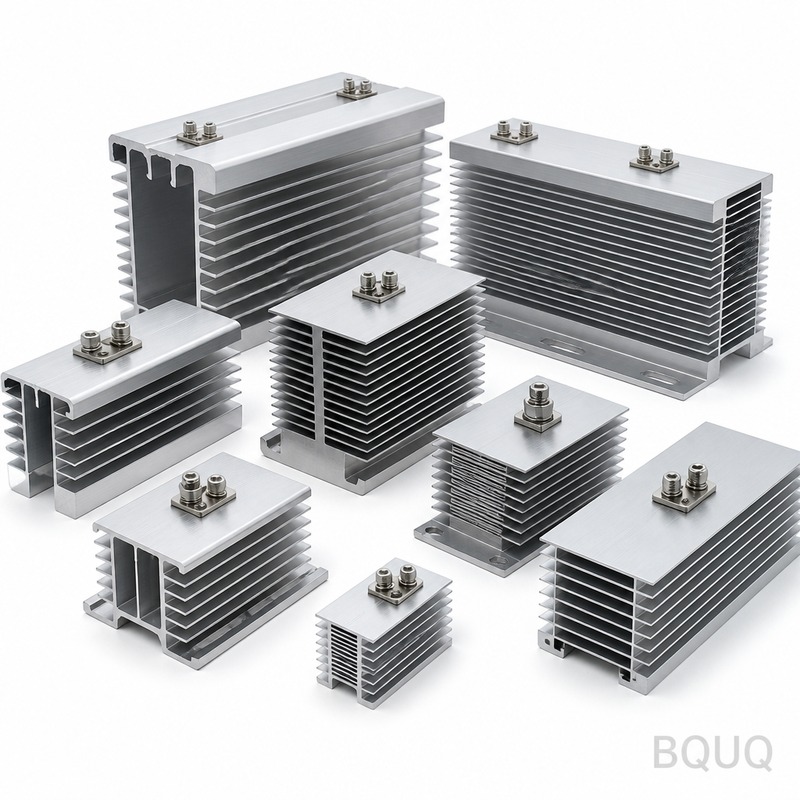
アルミニウムヒートシンク:6063-T5アルミニウム、公差0.10 mm、表面亜鉛ニッケルめっき、三価クロメート化成処理、リードタイム20営業日、MOQ 500個。生産能力50,000個(1UサーバーおよびAIアクセラレーター向け)。図面レビューおよび初品検査報告書を含む。
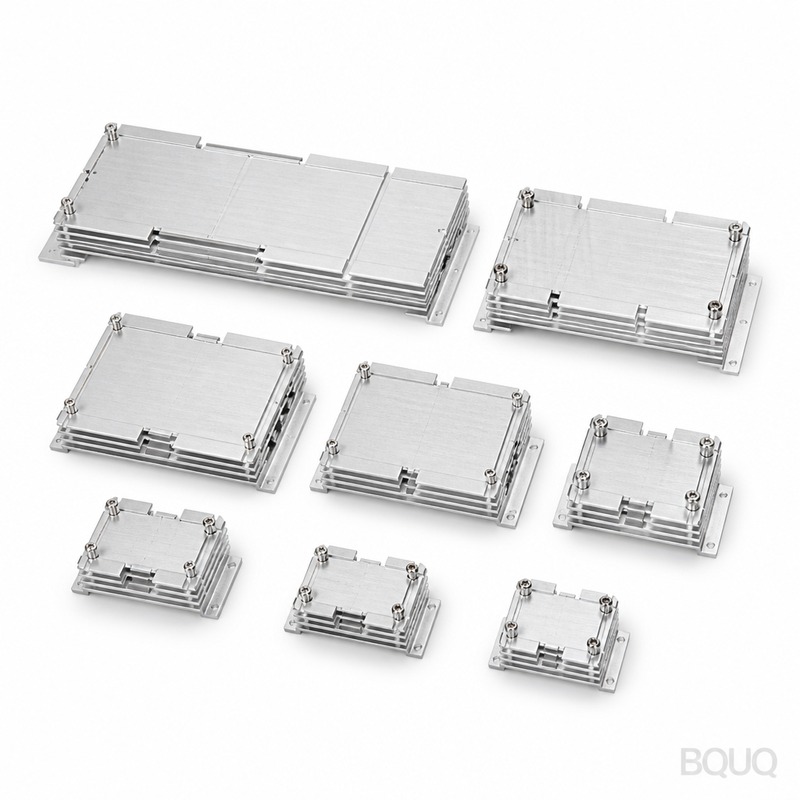
アルミニウムヒートシンク
要点
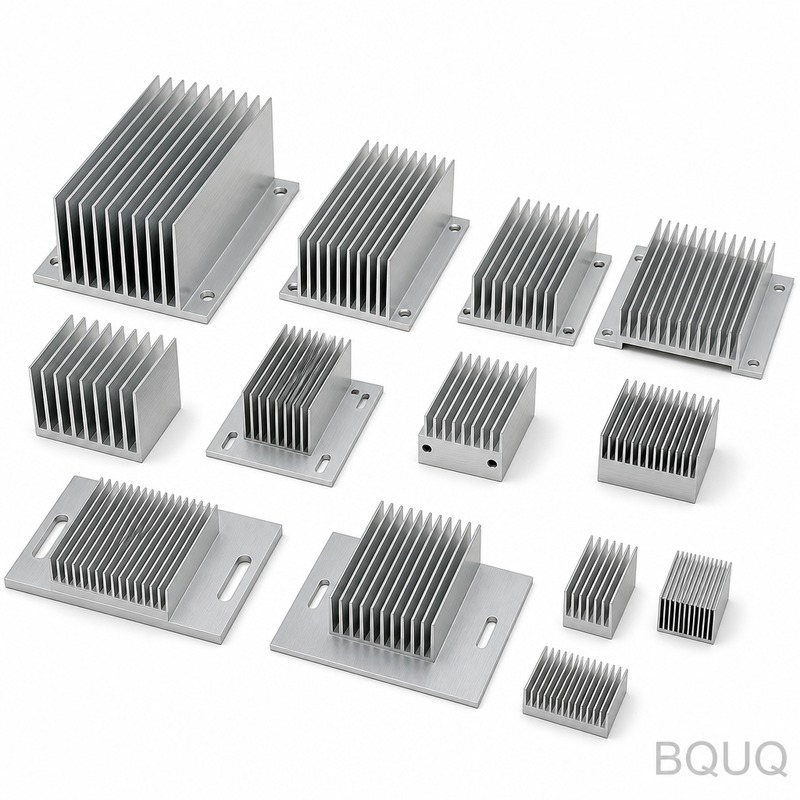
6061-T6、フィン厚0.3 mm、フィンピッチ5.0 mmのアルミニウムヒートシンクの調達では、熱抵抗0.35 K/W、一般公差±0.20 mm、クリアアノダイズType II 5~10 µm、リードタイム10営業日を実現します。コスト圧力は原材料ではなく、バリ取り、めっき、全数検査から生じます。300,000個でのバッチ一貫性と、図面変更時のリードタイムを確認してください。
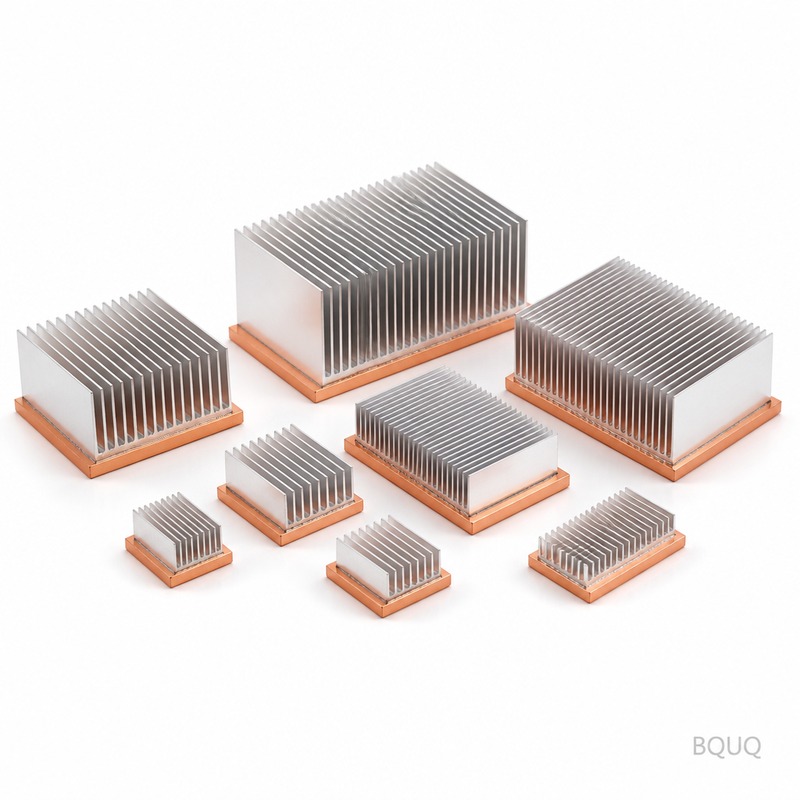
関連記事:BQUQ CNC加工 自動旋盤630型 丸穴スプリングコレットチャック
要点
アルミニウムヒートシンクの調達は、部品だけでなく工程能力に依存します。フィン厚0.3 mm、フィンピッチ5.0 mmの6061-T6アルミニウムでは、熱抵抗は0.35 K/Wです。一般公差は±0.20 mmで、測定された能力に基づいて金型を設計すれば、10営業日は現実的です。購入者は300,000個でのバッチ一貫性と、図面変更時にリードタイムが維持されるかを確認すべきです。
こちらもご覧ください:金型内タップ加工と成形:プレス機内での二次加工
アルミニウムヒートシンクを初めて調達する場合、判断の対象は部品そのものではありません。数千個のバッチで±0.20 mmを維持できるか、そして図面が変更されても10営業日が維持されるかどうかです。
金属プレスにおける効果的なバリ低減技術 の詳細はこちら。
主要仕様の概要
| パラメータ | 値 / 範囲 |
|---|---|
| 材質 | 6061-T6アルミニウム |
| フィン厚 | 0.3 mm |
| フィンピッチ | 5.0 mm |
| 熱抵抗 | 0.35 K/W |
| 表面処理 | クリアアノダイズType II、5~10 µm |
| 一般公差 | ±0.20 mm |
市場と技術の背景
産業用PLCおよび制御盤におけるコスト圧力は、原材料から生じることはほとんどありません。それはバリ取り、めっき、全数検査といった二次加工から生じます。これらの工程を一つ削減するだけで、材料置換よりも単位コストが大きく動くのが通常です。
産業用PLCおよび制御盤の購入者の統合が進むと、プログラム数は減り、規模は大きくなります。これは単一サンプルで勝負するサプライヤーよりも、300,000個での工程能力を文書化できるサプライヤーを有利にします。
製造方法
金型は工程の測定された能力に基づいて設計されるため、±0.20 mmは検査による選別ではなく、金型形状の結果として得られます。だからこそ10営業日は楽観的ではなく現実的なのです。
生産では、アルミニウムヒートシンクは一定間隔での工程内チェックを行いながら製造されます。作業者は30~50個ごとに寸法を記録し、バッチが±0.20 mmを外れる前に工具摩耗を検知します。
バリ取りとエッジ処理は、アルミニウムヒートシンクの図面に指定されています。寸法検査に合格した鋭いエッジでも組立に支障をきたす可能性があるため、エッジの面取りは外観上の項目ではなく管理されたパラメータです。
技術資料:BQUQ CNC加工 自動旋盤36型 六角穴バネコレットチャック
材質と表面処理
材料の状態は、グレードと同じくらい重要です。誤った調質で供給された6061-T6アルミニウムは加工後に変形するため、形状が非対称な場合、アルミニウムヒートシンクは仕上げ前に応力除去されます。
アルミニウムヒートシンクが接触荷重を受ける箇所では、寸法公差と併せて材料硬度が指定されます。試験方法が定義されていない硬度は、受入検査での紛争の最も一般的な原因です。
再生材料含有率およびRoHS/REACH宣言は、アルミニウムヒートシンクについて要請に応じて提供可能です。産業用PLCおよび制御盤のお客様が材料の原産地を監査する場合は、納品時ではなく見積段階でミルサーティフィケートを求めてください。
公差と検査
アルミニウムヒートシンクの初品検査は、図面上のすべての寸法を報告し、一部を抽出するものではありません。その報告書は、残りのバッチおよび将来の再発注の基準となります。
工程能力は特性ごとに追跡されます。アルミニウムヒートシンクでCpkが合意されたしきい値を下回る場合、最終工程で部品を選別するのではなく、工程を調整するか、その特性を再分類します。
不適合材は、システム上だけでなく物理的に隔離されます。アルミニウムヒートシンクの場合、処分が文書化されるまでバッチは表示された区域に保管され、最も一般的な出荷ミスを防ぎます。
使用用途
使用環境は、負荷よりも多くの再設計を引き起こします。屋外または洗浄環境で使用されるアルミニウムヒートシンクは、クリアアノダイズType II、5~10 µmおよびシーリングを設計段階で検討する必要があり、後から追加するものではありません。
メンテナンスアクセスも重要です。アルミニウムヒートシンクが消耗品である場合、独自の部品番号を持つスペアとして指定することを推奨します。そうすれば再発注時に図面全体のレビューが不要になります。
発注前に確認すべきこと
アルミニウムヒートシンクの値引きを求める前に、初品検査報告書を求めてください。5000個で寸法データを出せないサプライヤーは、300,000個でも出せません。
おすすめ記事:ヒートシンク性能のテスト方法:エンジニア向け熱試験手法の解説
再発注の経路を確認してください。アルミニウムヒートシンクが金型図面と初品検査報告書とともに文書化されていれば、数年後の再発注でも近似品ではなく元の部品を再現できます。
FAQ:発注前のご質問
アルミニウムヒートシンクで維持できる公差はどのくらいですか?
一般寸法は±0.20 mmで維持されます。重要特性は図面上で識別され、より厳しい範囲で維持され、測定方法が明記されるため、受入検査が当社と一致します。
アルミニウムヒートシンクの最小発注数量はいくらですか?
試作品の数量は生産最小数量をはるかに下回る段階から開始できます。アルミニウムヒートシンクの量産は5000個から始まり、そこで工程ウィンドウが実証され、単位コストが安定します。
アルミニウムヒートシンクの生産にはどのくらいかかりますか?
アルミニウムヒートシンクの標準リードタイムは、図面承認および金型サインオフ後10営業日です。試作品は通常より速く、金型を経由しないためです。再発注は金型が存在するためさらに速くなります。
既存の図面から製作できますか?
はい。一般的な形式であればどの図面でもお送りください。まず製造可能性を検討し、±0.20 mmが追加工程を必要とする特性があれば指摘するので、金型製作前に判断いただけます。
精密CNC加工チタン製整形外科用スクリュー と比較してください。
アルミニウムヒートシンクで利用可能な表面処理は何ですか?
はい、推奨します。金型なしでアルミニウムヒートシンクを試作すると、金型費用のほんの一部で嵌合と機能を検証でき、通常は鋼材を切削する前に設計変更を明らかにできます。
図面と年間数量をお送りください。製造可能性レビュー、工程ルート、そして±0.20 mm、10営業日、5000個を暗黙ではなく明示した見積を提供します。
関連記事:ばね材料革命:高炭素鋼から高性能合金と複合材料まで
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|---|
| 材質 | 6061-T6アルミニウム |
| 公差 | ±0.20 mm |
| リードタイム | 10営業日 |
| MOQ | 記事内で未指定 |
| 能力 | 300,000個の文書化された工程能力 |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|---|---|
| 標準クリアアノダイズType II、5~10 µm | 産業用PLCおよび制御盤のヒートシンク | 二次加工によりコスト増だが耐食性が向上 |
| アノダイズなしの加工まま | 腐食が重要でないコスト重視のプログラム | 追加のバリ取りと検査が必要になる場合がある |
| 能力ベースの金型による厳しい公差±0.20 mm | 数千個の大量バッチ | 初期の金型設計工数が増加 |
| 全数検査 | 完全な文書化を必要とするプログラム | 単位コストとリードタイムが増加 |
| サンプリング検査 | 文書化された能力を持つ安定した工程 | コストは低いが工程管理に依存 |
工程 / 検査
| 段階 | 管理 | 記録 |
|---|---|---|
| 金型設計 | 測定された工程能力に基づく金型形状 | ±0.20 mmの能力調査 |
| 加工 | フィン厚0.3 mmおよびフィンピッチ5.0 mmを維持 | 工程内寸法チェック |
| 表面処理 | クリアアノダイズType II、5~10 µm | 皮膜厚記録 |
| 最終検査 | 一般公差±0.20 mmを検証 | バッチごとの検査報告書 |
| バッチリリース | 300,000個での工程能力を文書化 | バッチトレーサビリティ記録 |
よくあるご質問
アルミニウムヒートシンクの一般的な公差はどのくらいですか?
記載のアルミニウムヒートシンクの一般公差は±0.20 mmです。これは検査による選別ではなく、測定された工程能力に基づいて設計された金型形状によって達成されます。重要寸法については、サプライヤーが数千個のバッチでこれを維持できるかを確認してください。
使用される材質と表面処理は何ですか?
ヒートシンクは6061-T6アルミニウムとクリアアノダイズType II、5~10 µmを使用しています。この処理は耐食性を提供し、産業用PLCおよび制御盤用途の標準です。フィン厚は0.3 mm、フィンピッチは5.0 mmです。
こちらもご覧ください:CNC加工の真鍮:高速・クリーン・耐食性
このヒートシンクの熱抵抗はどのくらいですか?
熱抵抗は0.35 K/Wです。この値はフィン厚0.3 mm、フィンピッチ5.0 mm、材質6061-T6アルミニウムに依存します。熱設計を確定する前に、試験条件と気流の仮定を確認してください。
ねじりばねの設計方法:計算と設計ガイドライン の詳細はこちら。
リードタイムはどのくらいで、何が影響しますか?
リードタイムは10営業日です。これは金型が測定された工程能力に基づいて設計されている場合に現実的です。図面が変更された場合は、10営業日が維持されるかを確認してください。変更により新しい金型や再検査が必要になる場合があります。
技術資料:特殊旋削用のDA、W20、Cスタイルコレットとは何か?
数千個のバッチで±0.20 mmを維持できますか?
はい、±0.20 mmは検査による選別ではなく金型形状の結果です。当社は300,000個での工程能力を文書化しています。これは大規模プログラムを統合する産業用PLCおよび制御盤の購入者にとって重要です。
コストに影響する二次加工は何ですか?
コスト圧力は原材料から生じることはほとんどありません。それはバリ取り、めっき、全数検査といった二次加工から生じます。これらの工程を一つ削減するだけで、材料置換よりも単位コストが大きく動くのが通常です。用途に必要な工程を確認してください。
おすすめ記事:BQUQ ファン取付穴付きヒートシンク
発注前に何を確認すべきですか?
材質6061-T6アルミニウム、フィン厚0.3 mm、フィンピッチ5.0 mm、熱抵抗0.35 K/W、表面処理クリアアノダイズType II 5~10 µm、一般公差±0.20 mm、リードタイム10営業日、300,000個での工程能力を確認してください。
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|---|
| 材質 | 6061-T6アルミニウム |
| 公差 | ±0.20 mm |
| リードタイム | 10営業日 |
| MOQ | 記事内で未指定 |
| 能力 | 300,000個のバッチ一貫性 |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|---|---|
| 6061-T6アルミニウム | 産業用PLCおよび制御盤のヒートシンク | コスト圧力は原材料ではなく二次加工から |
| フィン厚0.3 mm | 5.0 mmピッチでの高い表面積 | バッチ全体で±0.20 mmを維持する能力が必要 |
| クリアアノダイズType II、5~10 µm | 耐食性と表面仕上げ | めっき工程と検査コストが増加 |
| リードタイム10営業日 | 安定した図面での標準生産 | 図面変更により変わる可能性 |
| 300,000個バッチ | 大量生産での一貫性 | 測定された工程能力が必要 |
よくあるご質問
フィン厚0.3 mm、フィンピッチ5.0 mmの6061-T6アルミニウムヒートシンクの熱抵抗はどのくらいですか?
フィン厚0.3 mm、フィンピッチ5.0 mmの6061-T6アルミニウムでは、熱抵抗は0.35 K/Wです。この値は部品設計だけでなく工程能力に依存します。サプライヤーがバッチ全体で一般公差±0.20 mmを維持できることを確認してください。
アルミニウムヒートシンクで維持できる一般公差はどのくらいですか?
一般公差は±0.20 mmです。これはフィン厚0.3 mm、フィンピッチ5.0 mmの6061-T6アルミニウムヒートシンクに適用されます。購入者は300,000個でのバッチ一貫性と、図面変更時にリードタイムが維持されるかを確認すべきです。
アルミニウムヒートシンクに推奨する表面処理は何ですか?
クリアアノダイズType II、5~10 µmが標準です。耐食性と安定した表面を提供します。めっきはコストと検査工程を追加することに注意してください。コスト圧力は原材料からではなく、バリ取り、めっき、全数検査といった二次加工から生じることはほとんどありません。
アルミニウムヒートシンク生産のリードタイムはどのくらいですか?
金型が測定された能力に基づいて設計されている場合、10営業日は現実的です。ただし、図面が変更されるとリードタイムが変わる可能性があります。発注前に図面変更時に10営業日が維持されるかを確認してください。
BQUQ ピンフィン精密加工ヒートシンクコレクション と比較してください。
アルミニウムヒートシンクで300,000個のバッチ一貫性に対応できますか?
はい、300,000個でのバッチ一貫性は重要な能力です。判断の対象は部品そのものではなく、サプライヤーが数千個のバッチで±0.20 mmを維持できるかどうかです。発注前にこれを確認してください。
アルミニウムヒートシンクは通常どこで使用されますか?
産業用PLCおよび制御盤用途で使用されます。これらの用途におけるコスト圧力は原材料から生じることはほとんどありません。それはバリ取り、めっき、全数検査といった二次加工から生じます。一工程を削減するだけで、材料置換よりも単位コストが大きく動くのが通常です。
アルミニウムヒートシンクの発注前に何を確認すべきですか?
300,000個でのバッチ一貫性、図面変更時にリードタイムが維持されるか、±0.20 mm公差の工程能力を確認してください。また、6061-T6アルミニウムでフィン厚0.3 mm、フィンピッチ5.0 mmの熱抵抗0.35 K/Wも検証してください。