最も一般的なCNC加工欠陥とは何か、そしてそれをどう防ぐか?
最も一般的なCNC加工欠陥は、寸法精度不良、工具痕とびびり、バリの発生、熱変形、および表面粗さの問題であり、それぞれが特定の機械的またはプログラミング上のエラーに起因します。防止には、剛性の高い機械セットアップ、正しいツールパスパラメータ、管理されたクーラント適用、および厳格な工程内検査の組み合わせが必要です。工具たわみ、主軸回転数エラー、材料応力などの根本
最も一般的なCNC加工欠陥は、寸法精度不良、工具痕とびびり、バリの発生、熱変形、および表面粗さの問題であり、それぞれが特定の機械的またはプログラミング上のエラーに起因します。防止には、剛性の高い機械セットアップ、正しいツールパスパラメータ、管理されたクーラント適用、および厳格な工程内検査の組み合わせが必要です。工具たわみ、主軸回転数エラー、材料応力などの根本
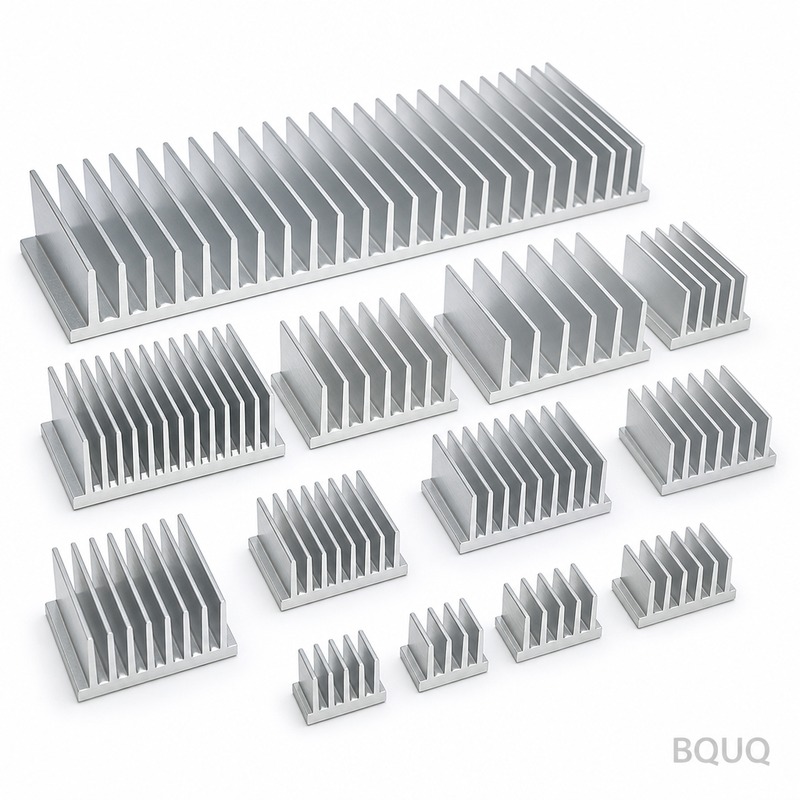
ほとんどのRaspberry Piおよびシングルボードコンピュータ(SBC)アプリケーションでは、CPUジャンクション温度が持続負荷下で85°Cを超える場合にヒートシンクが必要です。一般的な目安として、標準的な3〜5Wの負荷には熱抵抗5〜10°C/Wのヒートシンクを選択し、熱伝導率3〜5 W/mKの熱伝導性粘着テープまたは機械的クリップと熱界面材料(TIM)
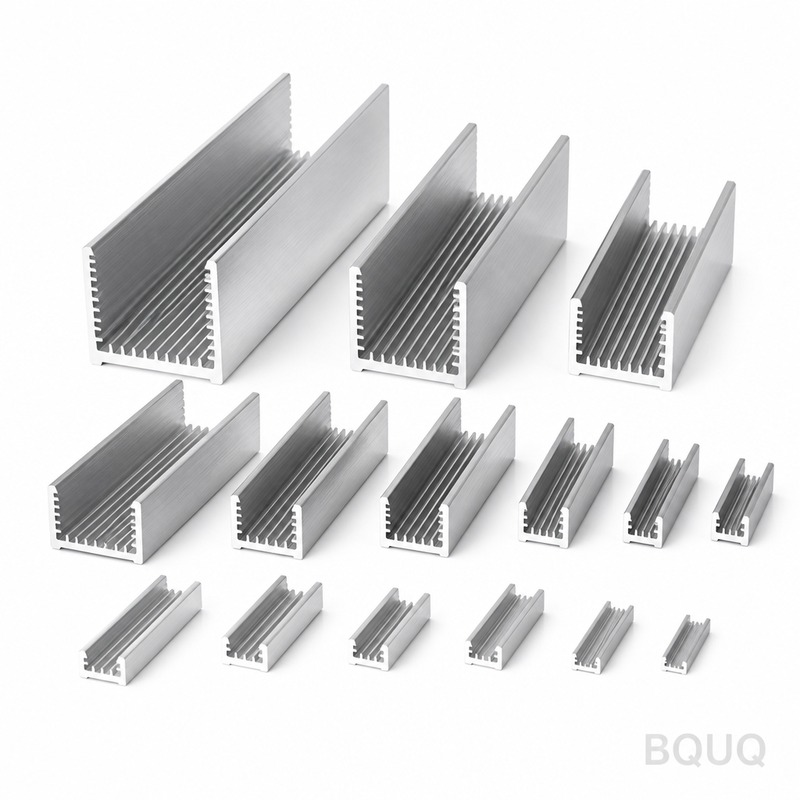
直接回答这个问题:挤压散热器型材设计主要受两条路径支配:一是提供成熟热性能和低模具成本的标准形状,二是针对特定几何形状和功率密度优化冷却的定制选项。标准型材(平板式、单鳍式和双鳍式)通常可实现±0.1 mm的公差,模具成本在500至2,000美元之间;而定制型材的鳍片长宽比可达1:10,模具投资需3,000至15,000美元。选择取决于您的热预算、生产批量和
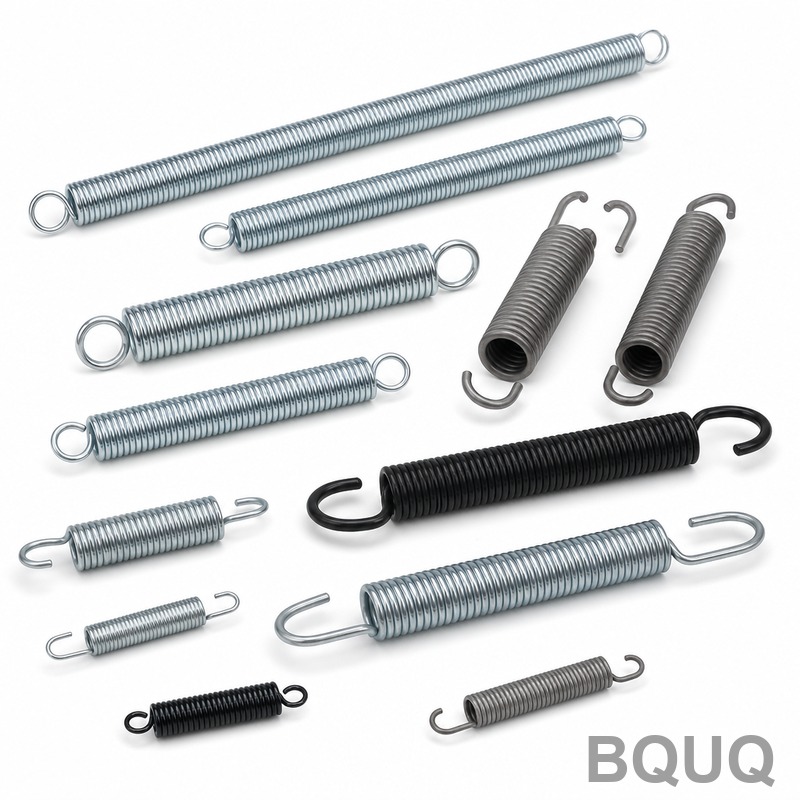
ばねの自由長とは、無負荷状態のばねの全軸方向長さであり、外部から力が加わっていない状態で端から端まで測定した長さです。これは、すべてのばねのたわみ、荷重、応力計算の起点となる重要な基準寸法です。この値が正しくない場合、材料品質に関係なく、指定された作用高さにおいてばねは規定の力を発揮しません。精密製造において、自由長の公差は組立時のスタックアップ、疲労寿命、
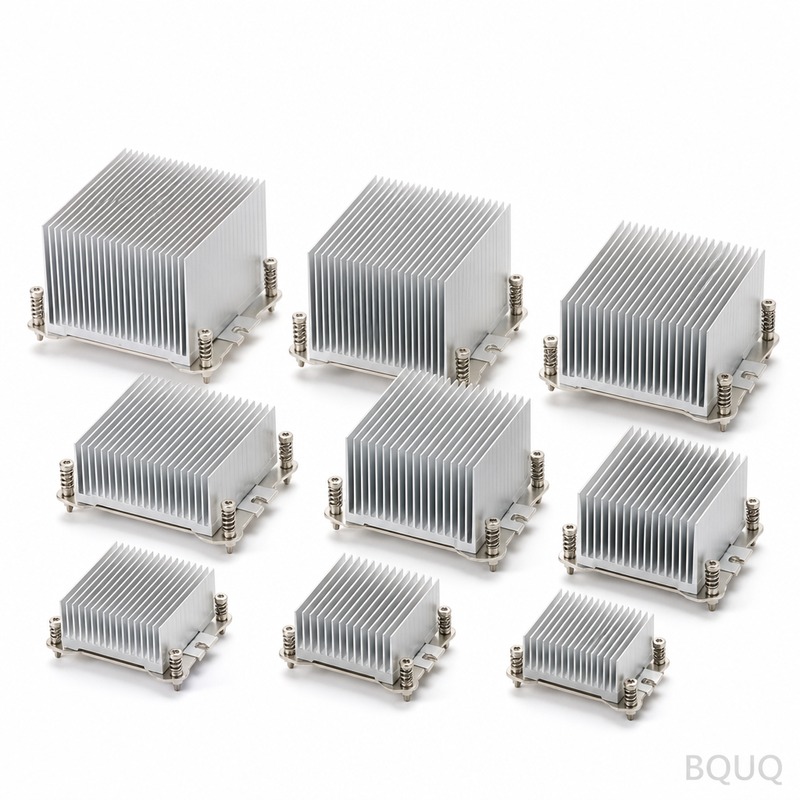
ヒートシンクを取り付ける最適な方法は、熱負荷、機械的衝撃要件、および保守性によって異なります。10Wを超える高出力部品にはネジと熱伝導グリースを使用し、中程度の振動環境にはクリップと相変化材料を使用し、5W未満の低出力・恒久的な組み立てには熱伝導テープまたは熱伝導性接着剤を使用します。ネジ取り付けは最も低い熱抵抗(0.01〜0.05 °C/W)と最も高い機械