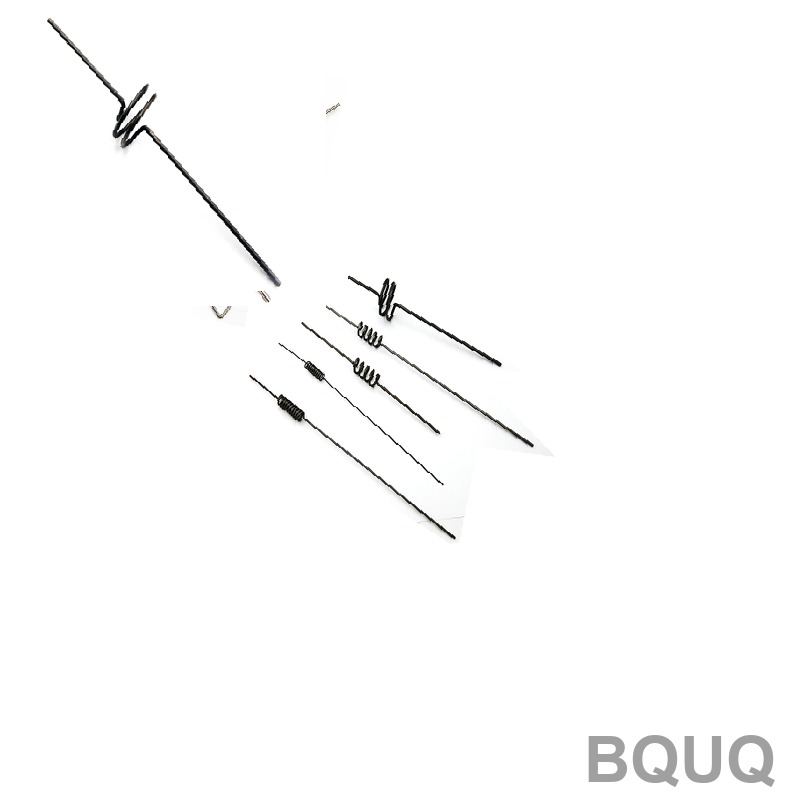
スプリングインデックスとは何か、そしてそれはスプリング設計にどのように影響するか?
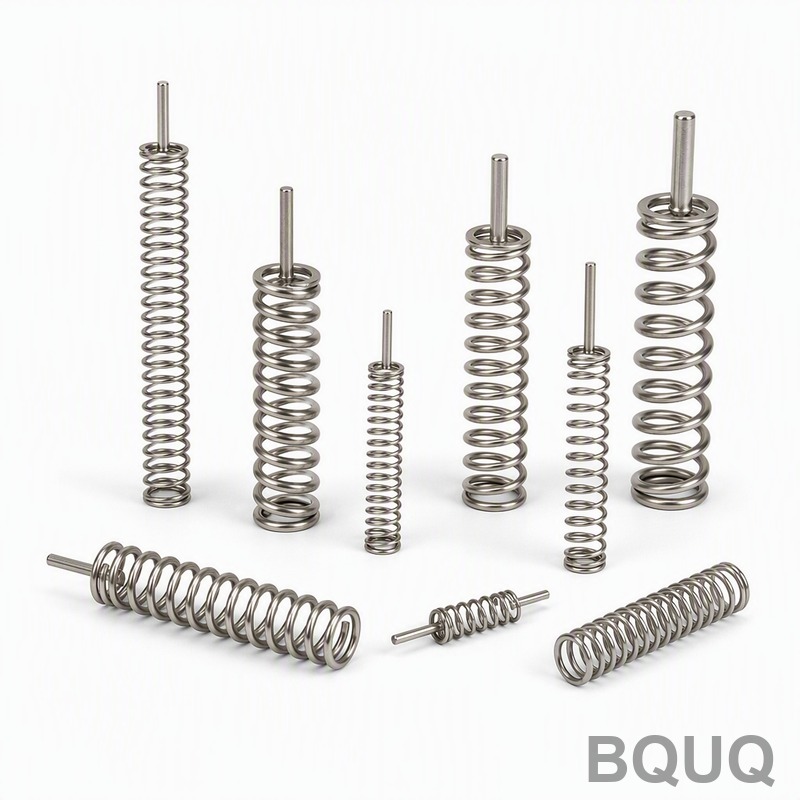
スプリングインデックスは、コイル平均径と線径の比(C = D/d)であり、ばねの製造可能性、応力分布、および生産コストを予測する上で最も重要な幾何学的パラメータです。ほとんどの用途では、スプリングインデックスは4〜12の範囲が最適です。4未満の値は過度の工具摩耗と応力集中を引き起こし、12を超える値はコイルの不安定性と取り扱い時の絡まりを引き起こします。精密
スプリングインデックスは、コイル平均径と線径の比(C = D/d)であり、ばねの製造可能性、応力分布、および生産コストを予測する上で最も重要な幾何学的パラメータです。ほとんどの用途では、スプリングインデックスは4〜12の範囲が最適です。4未満の値は過度の工具摩耗と応力集中を引き起こし、12を超える値はコイルの不安定性と取り扱い時の絡まりを引き起こします。精密
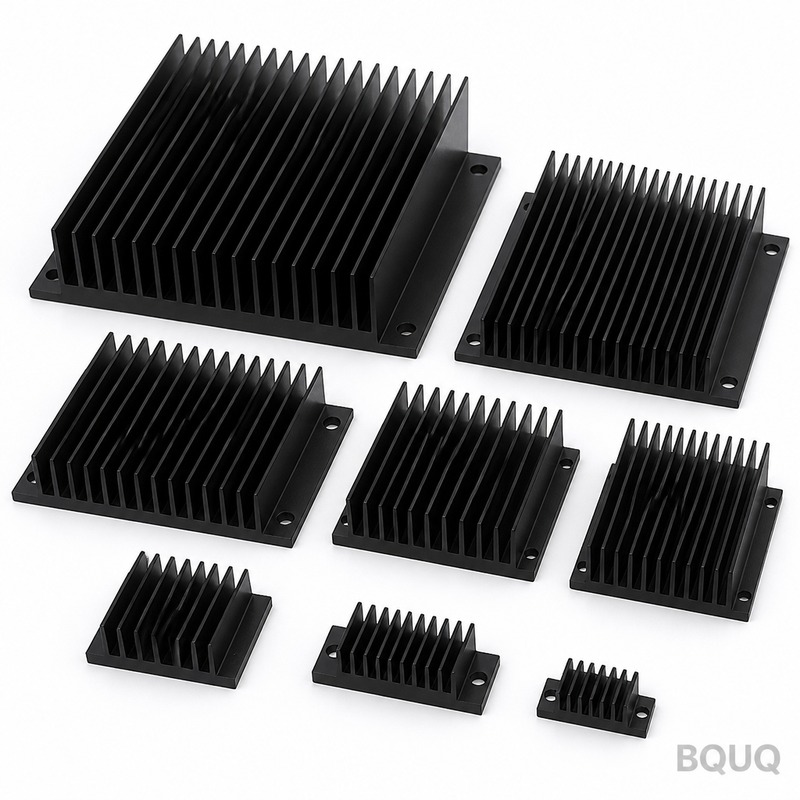
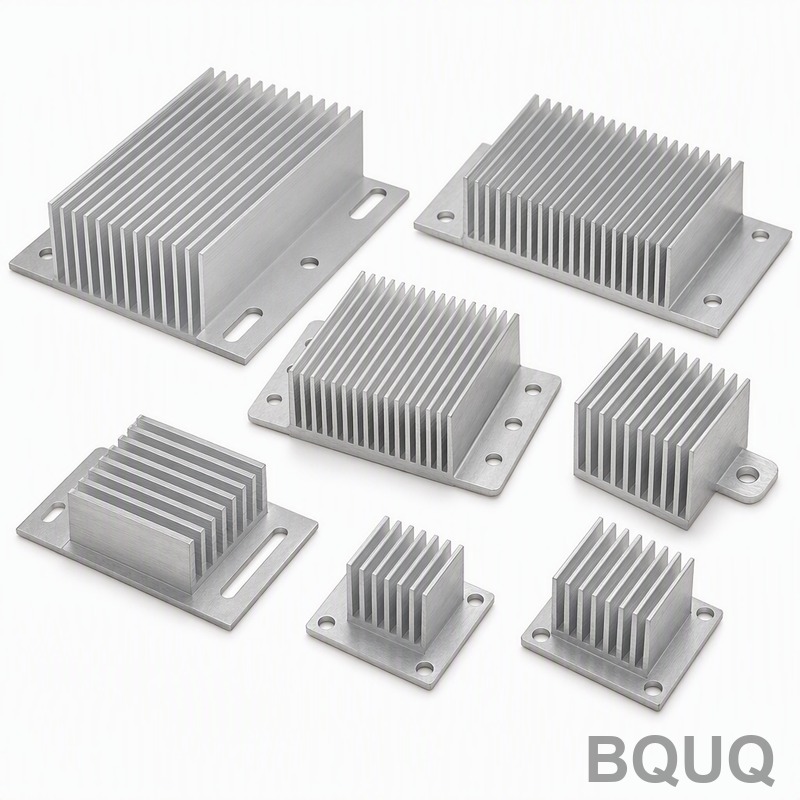
自然対流における最適なヒートシンクのフィン間隔は通常6.5mmから10mmの間であり、一方、強制対流では2.5mmから4mmのより狭い間隔が可能です。フィン厚は1.0mmから2.5mm、フィン高さは15mmから60mmの範囲です。これらのパラメータは独立しておらず、間隔を狭めると表面積は増加しますが気流が制限され、高さを増すと面積は増加しますが、フィンに沿っ
CNC加工の固定具(ワークホールディングとも呼ばれる)は、加工プロセス中にワークピースを確実に位置決めし、クランプし、支持するために使用される装置システムです。主な目的は、切削力、振動、熱膨張に対して部品の位置を維持しながら、必要なすべての形状への工具アクセスを妨げないことです。適切な固定具がなければ、最も高精度な5軸マシンでも±0.05 mmより厳しい公差
ヒートシンクベースの厚さは、集中した熱源からフィンアレイへ熱を横方向に拡散させる能力を直接決定し、ほとんどの強制対流用途では、最適な範囲は通常3mmから8mmの間にあります。薄すぎるベース(2mm未満)は、ホットスポット温度が急激に上昇する熱的ボトルネックを生み出しますが、過度に厚いベース(12mm以上)は、横方向の伝導の収穫逓減により、比例した熱的利点なし
スプリングの疲労寿命とは、スプリングが破断したり必要な力を失ったりするまでに耐えられる負荷サイクルの数のことで、通常は繰り返し応力下での破損点として定義されます。ほとんどの精密スプリングにおいて、実用的な疲労寿命は、低コストの静的用途での10,000サイクルから、設計された高疲労設計での10,000,000サイクル超までの範囲です。正確なサイクル数は、応力レ