スタンピングバリとは何か、高品質なエッジ仕上げのためにどう制御するか?
スタンピングバリとは、パンチとダイスのクリアランスが不適切な場合、または工具の摩耗が許容限度を超えた場合に、板金に形成される盛り上がった不要なリップ状の部分、または鋭いエッジのことです。バリの管理には、適切なダイクリアランス、工具メンテナンス、およびスタンピング後の工程の組み合わせが必要であり、許容されるバリ高さは、材料の厚さに応じて通常0.03 mmから0
スタンピングバリとは、パンチとダイスのクリアランスが不適切な場合、または工具の摩耗が許容限度を超えた場合に、板金に形成される盛り上がった不要なリップ状の部分、または鋭いエッジのことです。バリの管理には、適切なダイクリアランス、工具メンテナンス、およびスタンピング後の工程の組み合わせが必要であり、許容されるバリ高さは、材料の厚さに応じて通常0.03 mmから0
5軸CNC加工は、切削工具と工作物が5つの異なる軸に沿って同時に移動する除去加工プロセスであり、工具を手動で再位置決めすることなく、あらゆる方向から部品にアプローチできます。標準的な3軸や4軸の機械では実現できない複雑なアンダーカット、深いキャビティ、重要な複合角度を部品が備えている場合、また多面形状で±0.05 mmを超える厳しい公差要件がある場合に、5軸
スタンピングと深絞りはどちらも板金成形プロセスですが、そのメカニズムと結果には根本的な違いがあります。スタンピングは金型を使用して平らな板金を切断または成形して形状を作り出すのに対し、深絞りは板金を金型キャビティ内に引き込んで中空の三次元部品を作り出します。簡単に言えば、スタンピングは主に切断または浅い成形加工であるのに対し、深絞りはシームレスなカップ、ハウ
CNC加工における黄銅と銅の精密部品の選択は、明確なトレードオフに帰着します。黄銅は優れた被削性、より厳しい公差、低コストを提供する一方、銅は比類のない電気伝導性と熱伝導性を提供しますが、低速加工、専用工具、部品単価の上昇を必要とします。精密機械用途の90%において、黄銅は実用的な工学的選択肢です。電気コネクタ、バスバー、高放熱部品においては、銅は代替不可能
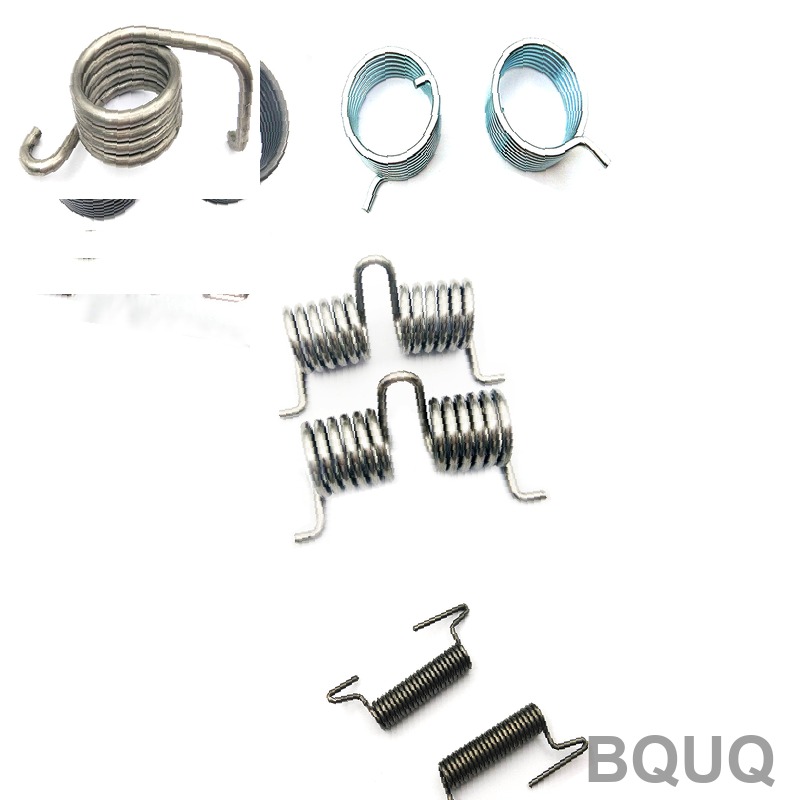
ねじりばねの設計には、適用トルク、角たわみ、応力管理の間の精密なバランスが必要であり、中核となる計算は、N·mm/度で表されるばね定数(k)です。機能的なねじりばねを設計するには、まず必要なトルクとたわみ角を決定し、その後、曲げ応力が材料の抗張力を安全率1.5〜2.0で割った値以下に保たれる線径と平均コイル径を選択する必要があります。基本式は k = (E