ばね破損への対処法:根本原因と設計ソリューション
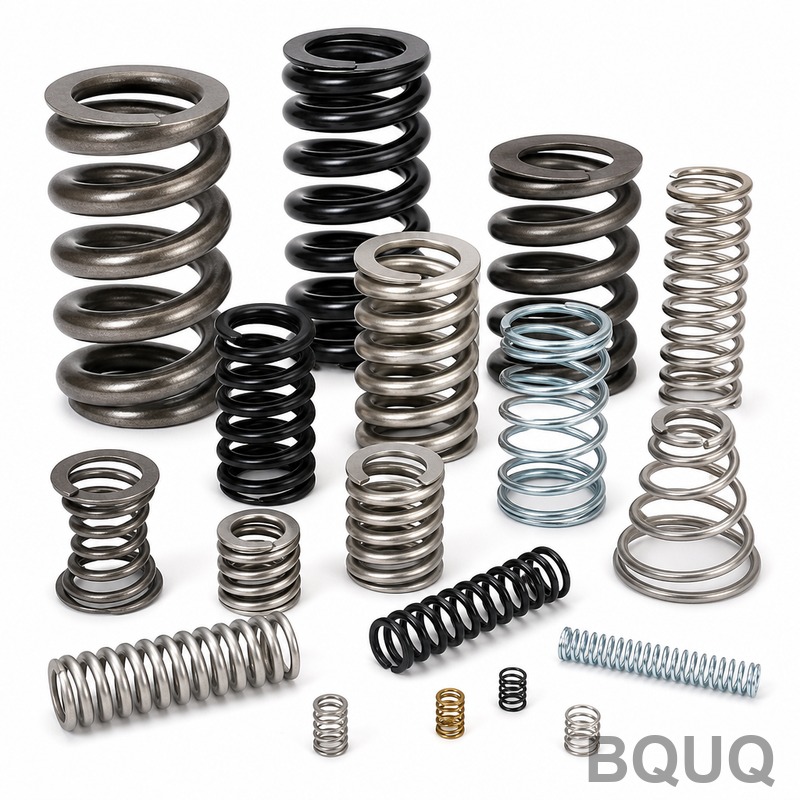
ばねの破損は、単一の過大荷重によるものではなく、繰り返し荷重による疲労破壊が最も一般的な原因であり、全破損の約65%が表面欠陥、応力集中、または不適切な材料選定に起因します。直接的な解決策は、ばね形状の再設計によるピーク応力の低減、疲労寿命が向上した高グレード材料の指定、そして使用環境における温度と腐食性物質の検証という3つの同時対策を含みます。本記事では、
ばねの破損は、単一の過大荷重によるものではなく、繰り返し荷重による疲労破壊が最も一般的な原因であり、全破損の約65%が表面欠陥、応力集中、または不適切な材料選定に起因します。直接的な解決策は、ばね形状の再設計によるピーク応力の低減、疲労寿命が向上した高グレード材料の指定、そして使用環境における温度と腐食性物質の検証という3つの同時対策を含みます。本記事では、
CNC加工は、プロセス、工具、材料に応じて、表面粗さを0.4 µm Raから6.3 µm Raの範囲で達成できます。標準的なフライス加工と旋削加工では、1.6 µmから3.2 µm Raが期待でき、精密研削やファインボーリングでは0.4 µmから0.8 µm Raに達することができます。この記事では、各プロセスの正確なRa値と、部品に対して正しく指示する方法
スプリングインデックス(C)は、コイル平均径(D)と線径(d)の比であり、C = D/d で表されます。これはスプリング設計において最も重要な幾何学的パラメータであり、製造可能性、応力分布、疲労寿命、製造コストに直接影響を与えます。スプリングインデックスが4〜12の範囲は、CNCコイリングマシンによる標準的な製造可能範囲であり、この範囲外のインデックスは専用
円錐ばねと円筒ばねは、形状、荷重分布、省スペース性において根本的に異なります。円筒ばねは一定のばね定数と予測可能な線形たわみを提供する一方、円錐ばねは可変ばね定数、密着高さに近い圧縮高さ、優れた横方向安定性を提供します。長いストローク範囲にわたって均一な力を必要とする場合は円筒ばねを選択し、低い密着高さ、プログレッシブ抵抗、またはテーパー状の空洞への適合が必
ほとんどの高性能エレクトロニクス用途では、サーマルグリースの方が優れた選択肢です。同等の厚さのパッドと比較して、5〜10倍低い熱抵抗を達成できるためです。サーマルパッドが好まれるのは、振動減衰が必要な場合、リワークが容易な場合、またはコンポーネント間のギャップが0.5mmを超える場合に限られます。どちらを選ぶかは、圧力に対する許容度、組立速度、そしてデバイス