強制空冷用ヒートシンクの設計方法:ファンとダクトの選定
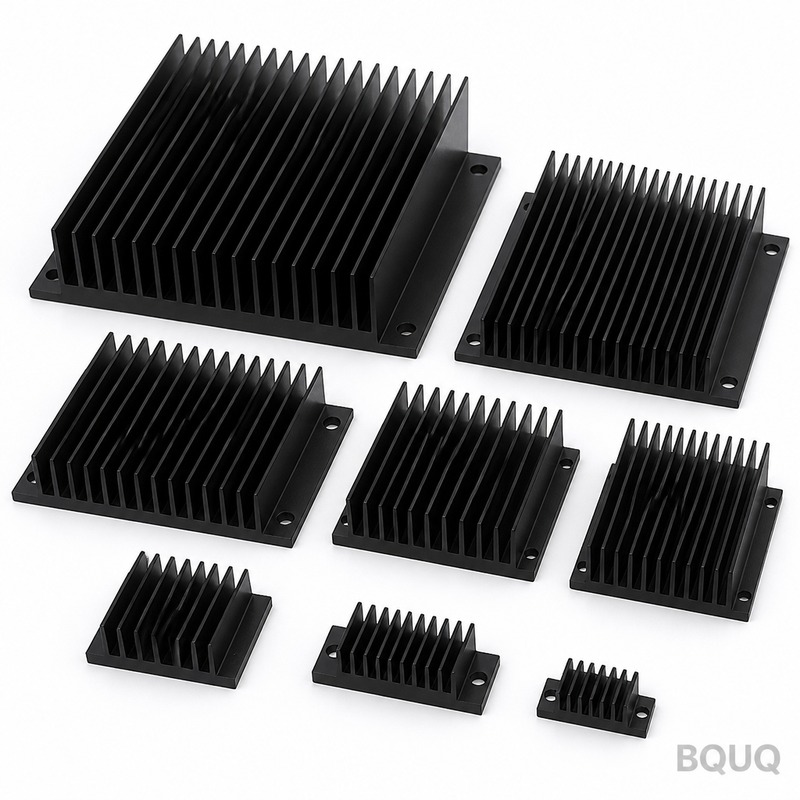
強制空冷は、高出力電子機器から熱を放散するための最も効果的かつ経済的な方法ですが、その成否は、ヒートシンクの形状、ファンの性能、ダクト設計が単一の統合システムとして機能することに完全に依存しています。設計上の課題に対する直接的な答えは、ファンの動作点をヒートシンクの圧力損失曲線に一致させ、システムの静圧における空気流量(CFM)が、部品のジャンクション温度に
強制空冷は、高出力電子機器から熱を放散するための最も効果的かつ経済的な方法ですが、その成否は、ヒートシンクの形状、ファンの性能、ダクト設計が単一の統合システムとして機能することに完全に依存しています。設計上の課題に対する直接的な答えは、ファンの動作点をヒートシンクの圧力損失曲線に一致させ、システムの静圧における空気流量(CFM)が、部品のジャンクション温度に
熱抵抗(Rth)は、ヒートシンクの熱流に対する抵抗を定量的に表す指標であり、単位は摂氏度毎ワット(°C/W)です。これは、消費電力1ワットあたりの熱源と周囲空気との間の温度上昇を直接定義するため、簡単な式でジャンクション温度を予測できます。一般的な押出アルミニウム製ヒートシンクの場合、Rth値は大型強制空冷ユニットの0.1°C/Wから、小型自然対流モデルの5
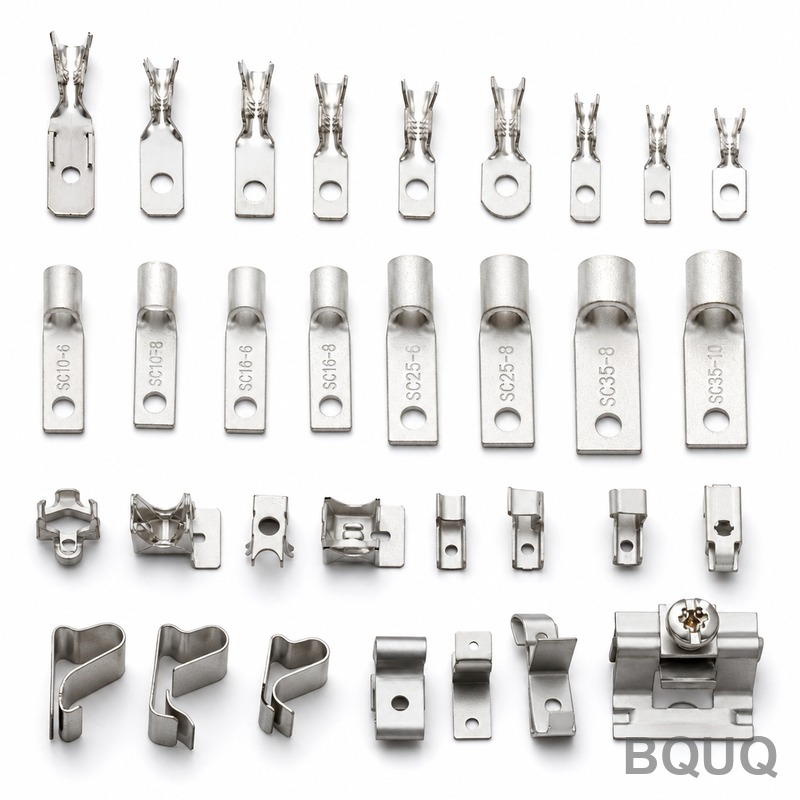
直接的回答是,金属冲压通过母材的加工硬化、对晶粒流向的精确控制,以及能够以严格的公差使用高性能合金,为电池触点和弹簧夹片赋予了卓越的耐久性。通过冷成型而非切削或机加工材料,冲压件保留了连续的晶粒结构,这种结构能够抵抗疲劳和应力松弛——这两种正是这些部件的主要失效模式。此外,先进的冲压工艺允许选择性增厚、专业电镀以及受控的回弹补偿,这些因素共同实现了10,00
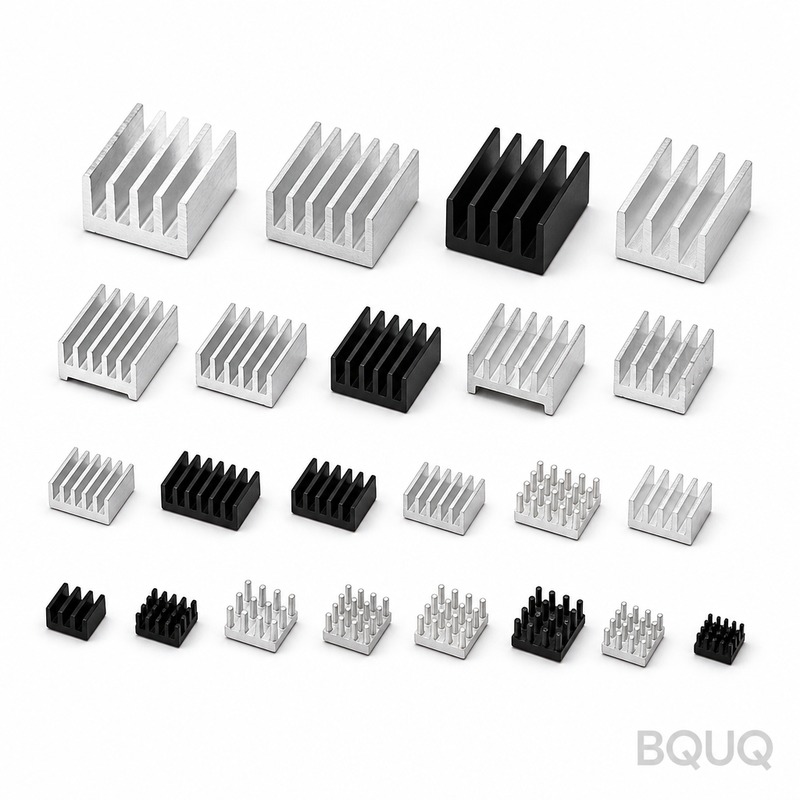
最も一般的なヒートシンク取り付け穴パターンは、業界標準のグリッドに基づいており、2穴、3穴、4穴構成が1.0インチ(25.4 mm)、1.5インチ(38.1 mm)、2.0インチ(50.8 mm)のピッチで配置され、通常は#4-40、#6-32、またはM3のねじサイズが使用されます。TO-220やTO-247パッケージのようなスルーホール部品の場合、標準は0
電子機器用端子、コンタクト、コネクタ部品の製造において、精密金属スタンピングは主流の製造方法です。これは、±0.01 mmの再現可能な公差を維持しながら、1個あたりわずか0.005ドルという低コストで大量生産を実現できるためです。特にプログレッシブダイスタンピングは、ブランキング、曲げ、コイニング、メッキを1回のパスで組み合わせ、毎分600〜1,200ストロ