ダイメンテナンスとは何か、そしてスタンピング品質にとってなぜ重要なのか?
金型メンテナンスとは、プレス金型を点検・洗浄・修理・補修し、当初の幾何学的精度と表面状態に戻すための体系的なプロセスです。摩耗した金型や損傷した金型は、その欠陥がすべてのプレス部品に直接転写され、寸法ずれ、バリ、表面の傷を引き起こし、不良率5%超、および1時間あたり800~1,500人民元のコストがかかる計画外ダウンタイムにつながるため、これは極めて重要です
金型メンテナンスとは、プレス金型を点検・洗浄・修理・補修し、当初の幾何学的精度と表面状態に戻すための体系的なプロセスです。摩耗した金型や損傷した金型は、その欠陥がすべてのプレス部品に直接転写され、寸法ずれ、バリ、表面の傷を引き起こし、不良率5%超、および1時間あたり800~1,500人民元のコストがかかる計画外ダウンタイムにつながるため、これは極めて重要です
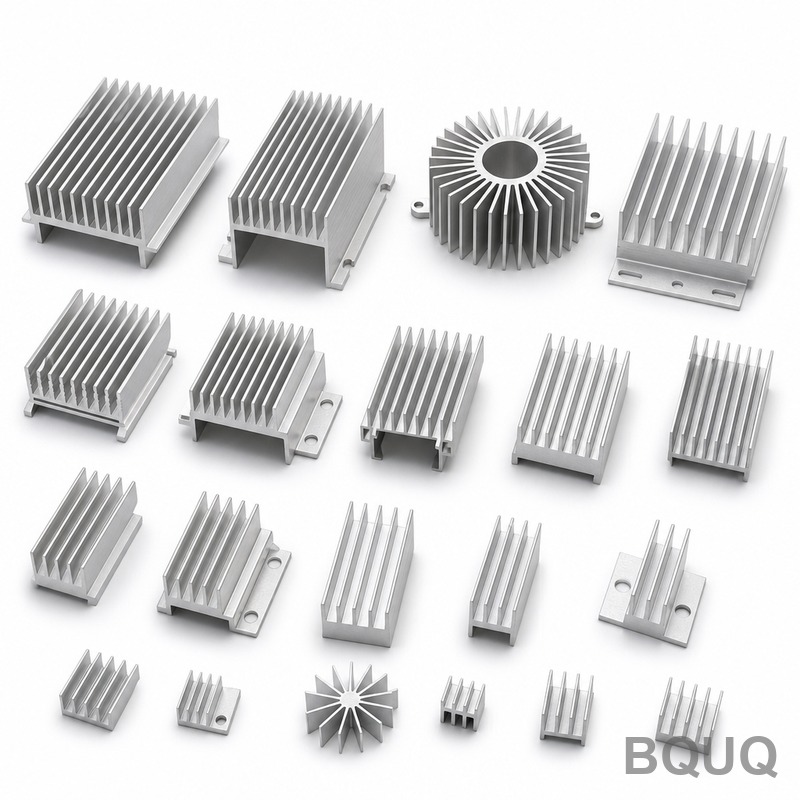
ヒートシンクをテストする最も直接的な方法は、既知の電力を加熱ダイに印加し、制御された気流下でヒートシンクを取り付け、ヒートシンクベースと周囲空気の温度差を測定して、熱抵抗(Rth)を°C/W単位で測定することです。具体的には、熱電対と調整されたDC電源を使用して±0.5°Cの精度を達成し、Rth =(Tjunction – Tambient)/ Powerを
CNC加工部品において、アルミニウムは、迅速な生産、軽量部品、高い熱伝導性、コスト効率を必要とする用途に適した選択肢であり、一方ステンレス鋼は、最大の強度、耐食性、耐摩耗性が求められる用途に適した選択肢です。部品が腐食環境で動作する場合や高い機械的応力に直面する場合はステンレス鋼を選択し、速度、予算、軽量化を優先する場合はアルミニウムを選択してください。この
金属スタンピング用部品の設計には、均一な肉厚、十分な曲げ半径、標準的な穴径を優先する特定の設計製造(DFM)ルールに従う必要があります。最も重要なルールは、材料厚の1倍以上の最小曲げ半径と、材料厚以上の穴径を維持することであり、これにより工具破損や割れを防ぎます。これらの制約を守ることで、重要寸法で±0.1 mmの公差を達成し、最適化されていない設計と比較し
円錐ばねは、その長さに沿って直径が漸減または漸増するように巻かれたコイルばねで、円錐形状を呈しています。円筒ばねとは異なり、圧縮されるとコイルが互いに入り込み合うため、自由高さよりもはるかに短い密着高さを実現できます。この独自の形状によりプログレッシブばね定数が得られます。つまり、ばねが圧縮されるにつれて抵抗力が増加するため、軸方向のスペースが限られ、荷重条