金属スタンピングの工程別公差とは?
直接的回答是,金属冲压公差因工艺不同而有显著差异:级进冲压通常可保持在±0.001至±0.003英寸(0.025–0.076毫米),精冲可达到最严格的公差±0.0005至±0.0015英寸(0.013–0.038毫米),而深拉伸的精度最低,为±0.003至±0.010英寸(0.076–0.254毫米),具体取决于拉伸深度和材料回弹。这些数值适用于厚度不超过6
直接的回答是,金属冲压公差因工艺不同而有显著差异:级进冲压通常可保持在±0.001至±0.003英寸(0.025–0.076毫米),精冲可达到最严格的公差±0.0005至±0.0015英寸(0.013–0.038毫米),而深拉伸的精度最低,为±0.003至±0.010英寸(0.076–0.254毫米),具体取决于拉伸深度和材料回弹。这些数值适用于厚度不超过6
バネメーカーを選定する際には、単価の比較だけでなく、冶金学的トレーサビリティ、寸法能力、工程管理の評価が必要です。資格のあるサプライヤーは、線径3.0mm未満のワイヤーに対して±0.05mm以内の公差を実証し、ASTM A228またはEN 10270に準拠した材料証明書を提供し、不良率を500PPM未満に維持できなければなりません。また、疲労試験プロトコル、
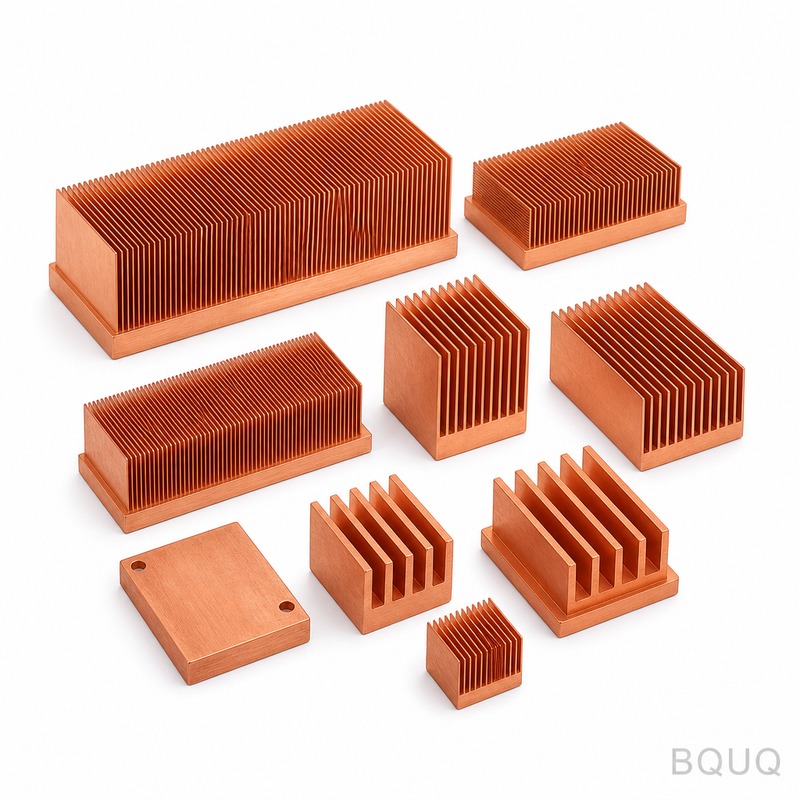
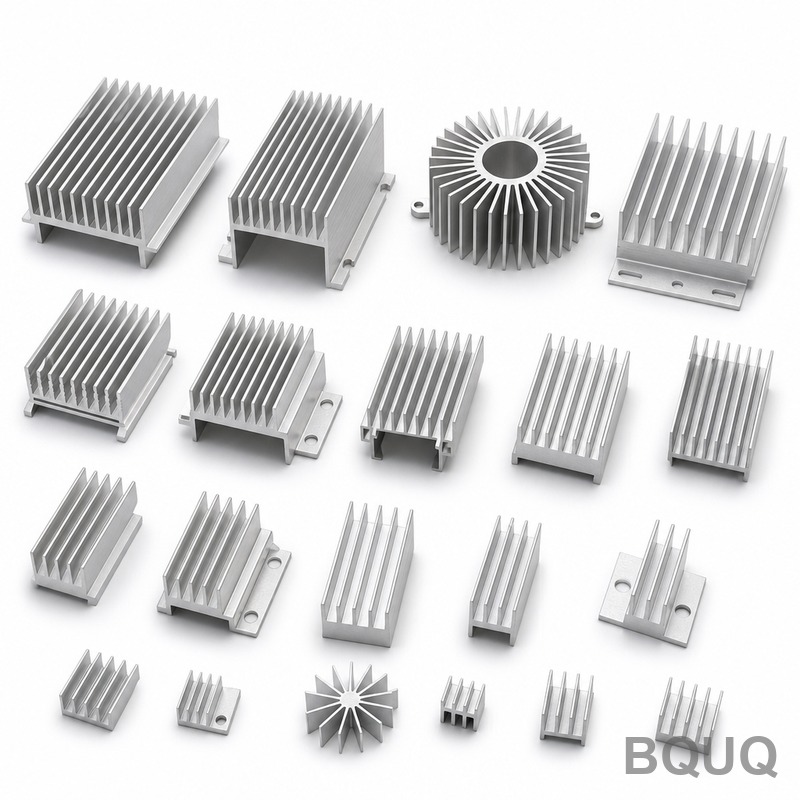
最も直接的な答えは、LED照明用のヒートシンクを選定する際には、まず全熱抵抗予算(LED接合部から周囲空気まで)を計算し、その予算に適合する熱抵抗(Rth)を、指定された気流と周囲温度条件下で提供するヒートシンクを選定するということです。その熱抵抗は、ワット数に応じて通常0.5°C/Wから10°C/Wの範囲です。標準的な50W LEDモジュールを85°Cの接
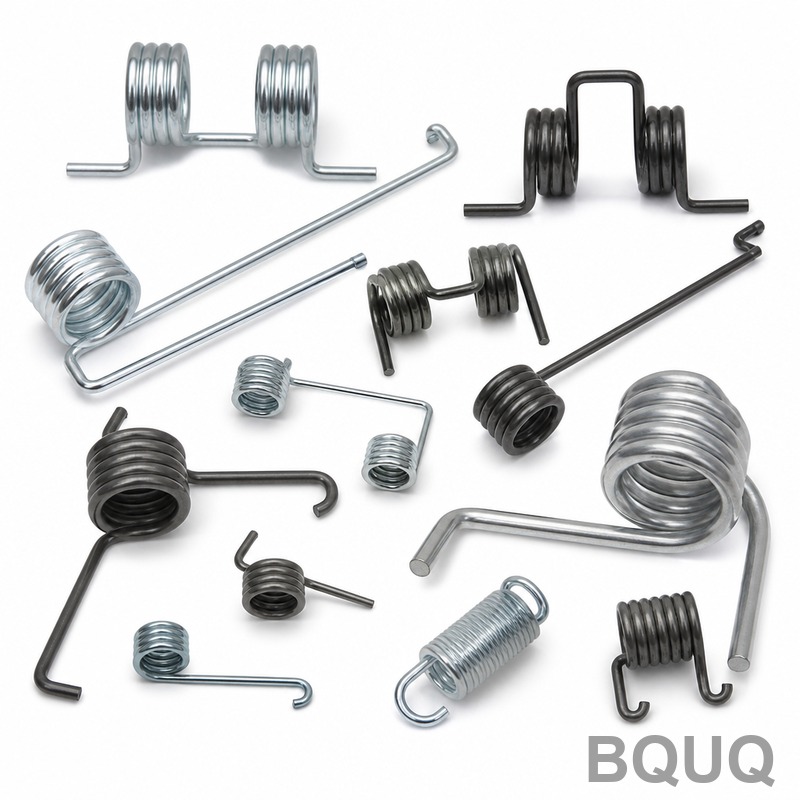
根本的な違いは、各スプリングが機械的エネルギーをどのように吸収・放出するかにあります。圧縮スプリングは軸方向の押す力に抵抗し、荷重を受けると短くなります。引張スプリングは軸方向の引っ張る力に抵抗し、荷重を受けると伸びます。トーションスプリングは、その軸を中心とした回転力またはねじり力に抵抗します。実際には、圧縮スプリングは押し戻し、引張スプリングは引き戻し、
ファインブランキングは、完全にせん断された滑らかなエッジと厳しい寸法公差を持つ部品を生産する精密金属プレス加工プロセスであり、通常のプレス加工で一般的な30〜50%に対し、典型的には100%のせん断面を達成します。金属を分離するために破断に依存する標準的なスタンピングとは異なり、ファインブランキングはVリング圧入を備えた3軸プレスを使用して破断を抑制し、材料