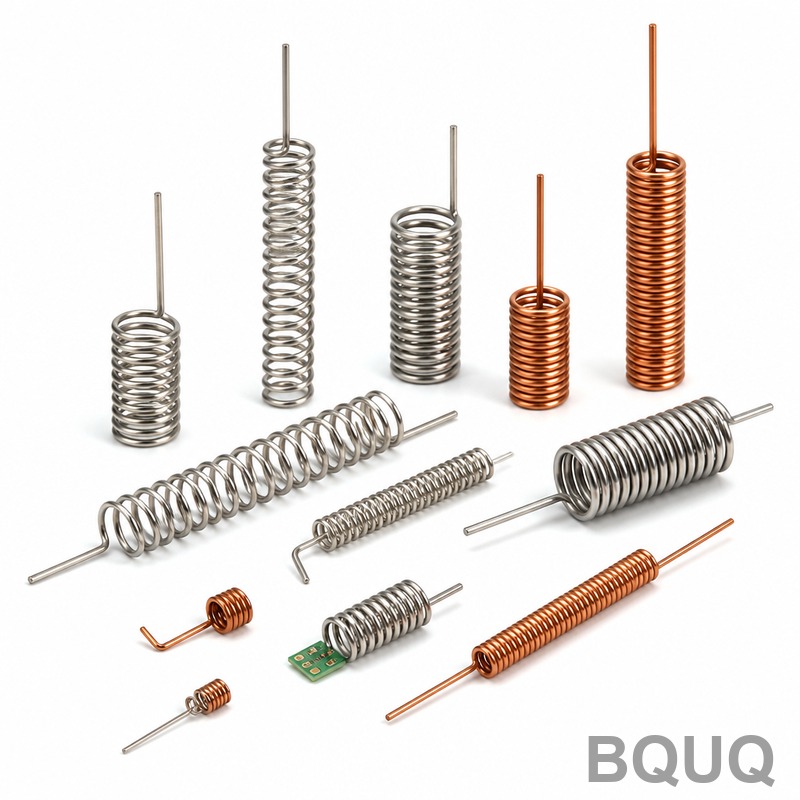
カスタムスプリングに最適な材料は何か?
カスタムスプリングに最適な材料は、使用温度、疲労寿命要件、腐食環境によって決まりますが、産業用途の90%において、ピアノ線(ASTM A228)とクロムシリコン(ASTM A401)がコストと性能の最適なバランスを提供します。スプリングが150°C以上で動作する場合、または腐食性媒体中で使用する場合は、ステンレス鋼302またはインコネルX-750に切り替える
カスタムスプリングに最適な材料は、使用温度、疲労寿命要件、腐食環境によって決まりますが、産業用途の90%において、ピアノ線(ASTM A228)とクロムシリコン(ASTM A401)がコストと性能の最適なバランスを提供します。スプリングが150°C以上で動作する場合、または腐食性媒体中で使用する場合は、ステンレス鋼302またはインコネルX-750に切り替える
ばね定数(スプリングレート)はばねの剛性を示す指標であり、単位距離(通常は1ミリメートルまたは1インチ)だけ圧縮または伸張するのに必要な力として定義され、一般的にはニュートン毎ミリメートル(N/mm)またはポンド毎インチ(lbf/in)で表されます。これを計算するには、加えた力を結果として生じるたわみ量で割ります。線形ばねでは k = F / x の式を用い
年間5万個を超える量産において、金属プレス加工はヒートシンク製造において最もコスト効率の高い工法であり、CNC加工と比較してユニットあたりのコストを60〜80%削減しつつ、熱性能は機械加工品の5〜10%以内に維持します。金属プレス加工は、設計が平面または半成形形状であり、薄いフィン(0.3〜1.5 mm)が必要で、毎分15〜60ストロークの生産速度が要求され
金属冲压中的毛刺是指在切割或剪切过程后,残留在工件上的一种不需要的凸起边缘或小块材料。当冲头和模具之间的间隙不正确、模具磨损,或材料在断裂过程中超过其抗拉强度时,就会形成毛刺。通过优化模具间隙、定期维护模具以及二次去毛刺工艺(可实现边缘圆角半径小于0.05 mm)来控制毛刺。冲压件中发现的毛刺有哪些不同类型?在金属冲压中,毛刺主要根据其形成机理和零件上的位置
少量生産(1〜500ユニット)に最適なCNC加工サービスは、自動化された3軸・5軸フライス加工と社内品質検査を組み合わせ、±0.005 mmの公差と5〜10営業日のリードタイムを提供する中規模工場です。理想的なプロバイダーは、低い段取り費用と部品単価のバランスを保ちます。単価は、単純なアルミ部品で15ドルから、複雑なステンレス鋼部品で120ドルまでの範囲が一