精密製造における必須のばね設計計算とは?
ばねの設計計算で不可欠なのは、ばね定数(k)、せん断応力(τ)、およびたわみ(δ)であり、これらは線径、コイル平均径、有効巻き数、および材料の横弾性係数を用いて決定されます。標準的な圧縮コイルばねの場合、ばね定数は k = (G × d⁴) / (8 × D³ × Na) で計算されます。ここで、G は横弾性係数、d は線径、D はコイル平均径、Na は有効
ばねの設計計算で不可欠なのは、ばね定数(k)、せん断応力(τ)、およびたわみ(δ)であり、これらは線径、コイル平均径、有効巻き数、および材料の横弾性係数を用いて決定されます。標準的な圧縮コイルばねの場合、ばね定数は k = (G × d⁴) / (8 × D³ × Na) で計算されます。ここで、G は横弾性係数、d は線径、D はコイル平均径、Na は有効
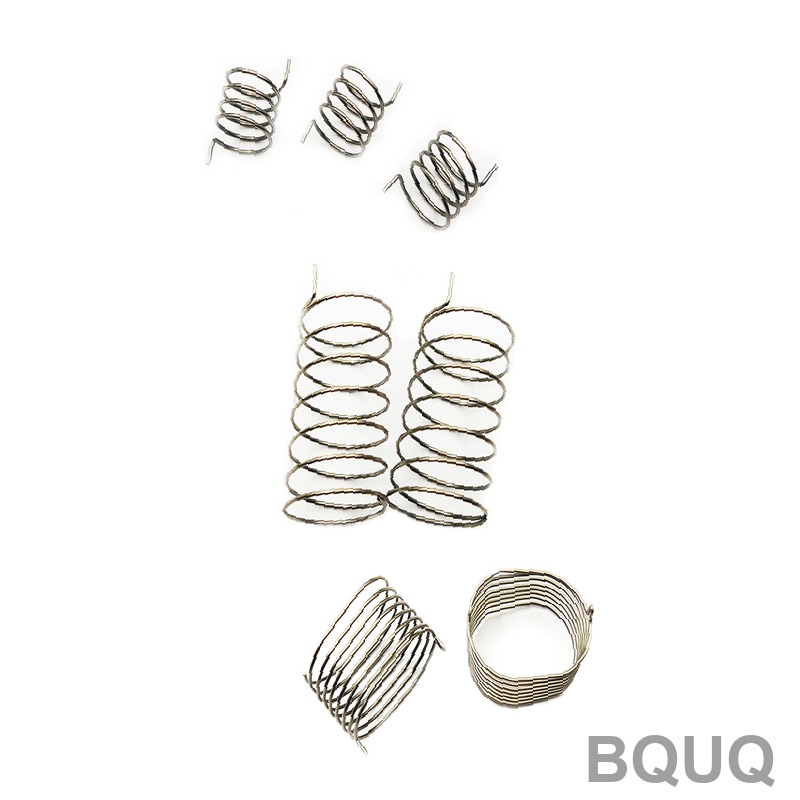
弹簧疲劳分析弹簧疲劳分析通过计算弹簧在失效前能够承受的载荷循环次数来预测循环寿命,其计算基于应力幅值、平均应力、材料疲劳极限和表面状态系数。对于BQUQ——一家拥有20年CNC加工和金属冲压经验的东莞精密制造商,我们应用修正古德曼图和Coffin-Manson应变-寿命方程来建立可测量的寿命预测,通常与物理测试结果的偏差在±10%以内。核心答案是:循环寿命不
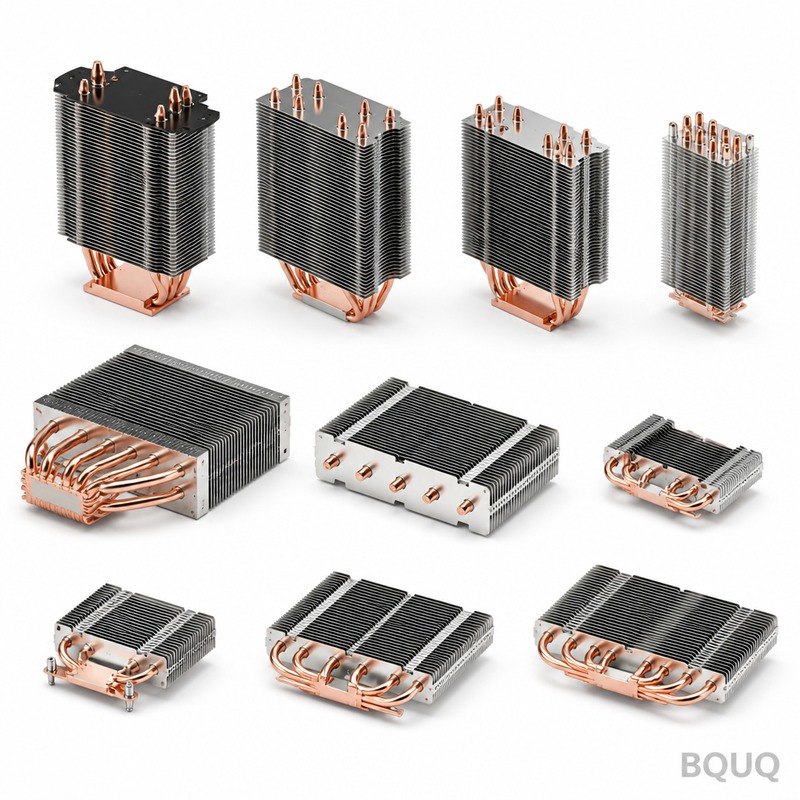
IGBTおよびパワーモジュール用ヒートシンクの熱設計は、単一の譲歩できない要件によって支配されます。それは、接合部温度(Tj)をメーカーの絶対最大定格(シリコンIGBTでは通常150°C、シリコンカーバイド(SiC)デバイスでは175°C)未満に維持しつつ、より低い連続動作温度(通常125°C以下)での長期信頼性を確保することです。これは、モジュールの熱イン
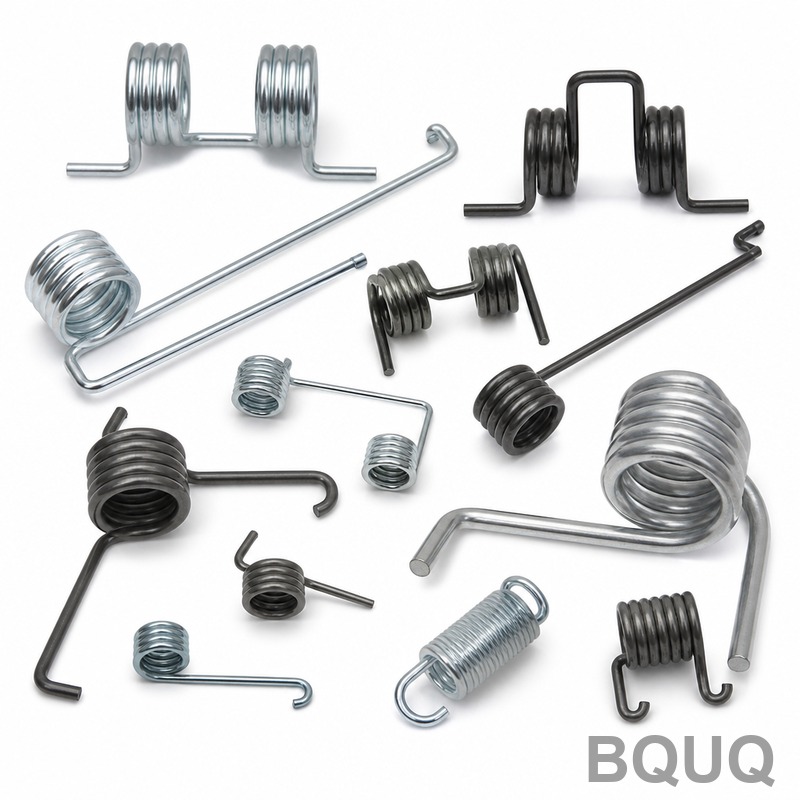
ばね製造は、純粋な機械的工芸から、冶金学、CNCコイリング、自動検査を統合した精密主導型産業へと進化してきました。主要なトレンドは、CNC多軸コイリングの採用、高性能合金の使用、そして±0.01 mmの公差を達成するための工程内統計的品質管理への移行です。これらの変化は、自動車およびエレクトロニクス分野からの、より高い疲労寿命と小型化への要求によって推進され
CNC加工費とリードタイムを最短で削減する方法は、見積もり依頼を送る前に設計製造(DFM)ルールを適用することです。標準工具径を守り、キャビティ深さを制限し、公差を±0.1mmより厳しくしないことで、部品コストを20〜40%削減し、標準リードタイムから3〜5日短縮できます。この記事では、当社の20年の歴史を持つ東莞工場がお客様の部品を競争力のある価格で見積も