CNC加工はどのように医療機器製造の要件をサポートするのか?
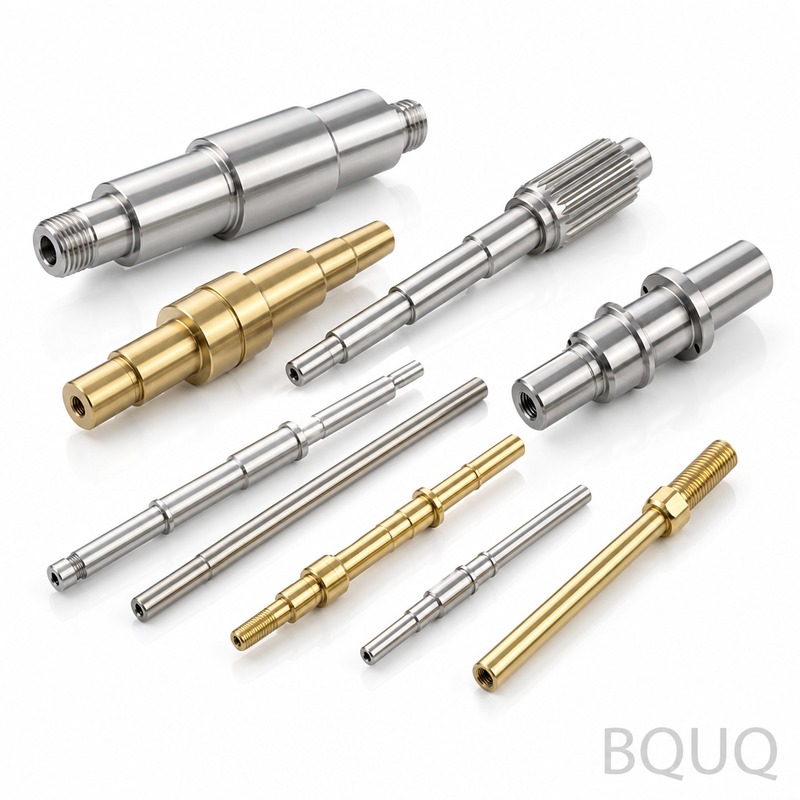
CNC加工は、厳しい公差、生体適合性材料、規制上のトレーサビリティを必要とする医療機器にとって主要な製造プロセスであり、±0.005 mm(0.0002インチ)の寸法精度と、Ra 0.2 µmまでの表面仕上げを達成できます。クラスIIおよびクラスIIIの機器において、CNCプロセスは、ISO 13485およびFDA 21 CFR Part 820の要件に適合
CNC加工は、厳しい公差、生体適合性材料、規制上のトレーサビリティを必要とする医療機器にとって主要な製造プロセスであり、±0.005 mm(0.0002インチ)の寸法精度と、Ra 0.2 µmまでの表面仕上げを達成できます。クラスIIおよびクラスIIIの機器において、CNCプロセスは、ISO 13485およびFDA 21 CFR Part 820の要件に適合
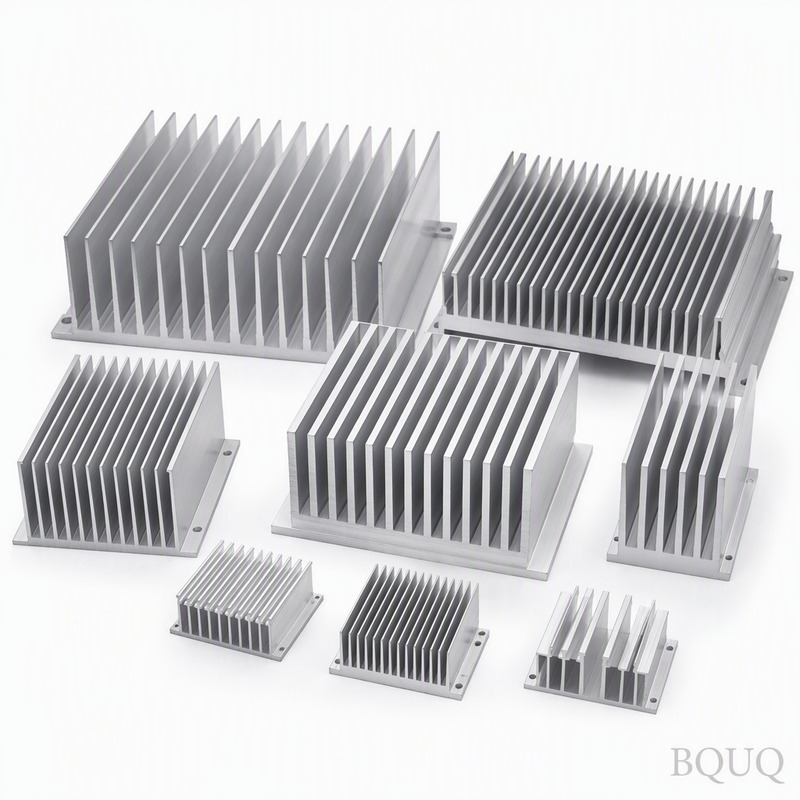
従来のアルミ押出材における絶対最小フィン厚は0.8 mm(0.031インチ)ですが、安定した品質と歩留まりを確保するための推奨生産限界は1.0 mm(0.039インチ)です。0.8 mmを下回ると、アルミの流動が不安定になり、ダイのたわみ、フィンの破断、許容差の許容範囲を超えるドリフトが発生します。量産においては、BQUQは熱性能と金型寿命および生産コストの
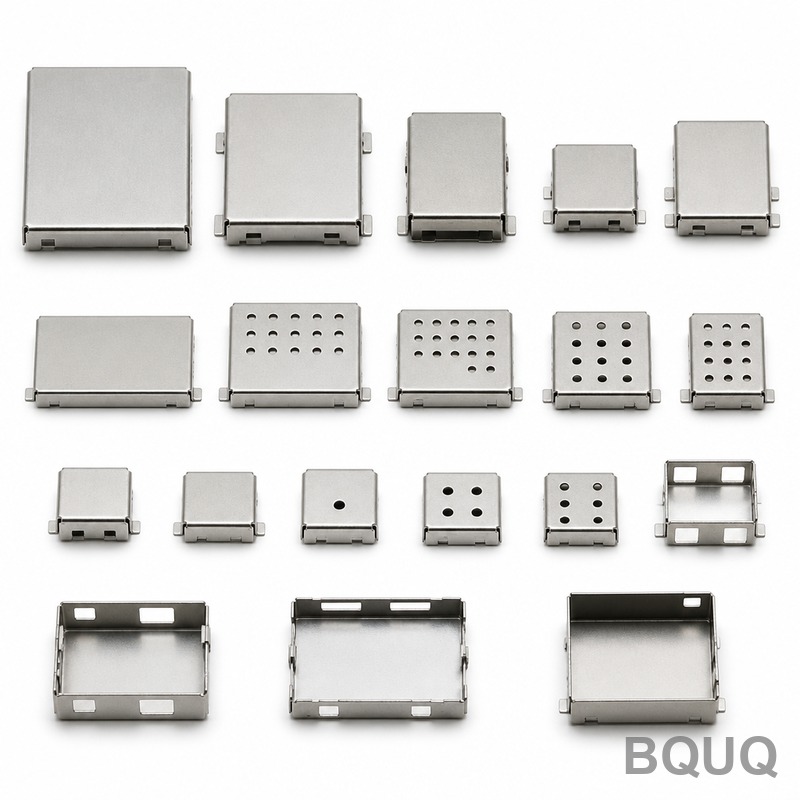
はい、アルミニウムは、鋼材と比較して成形性が低くスプリングバックが大きいことを考慮すれば、精密製造において最も一般的にプレス加工される金属のひとつです。アルミニウムのプレス加工は、5052、6061、3003などの合金を使用し、±0.05 mmまでの公差の部品を生産できる、大量生産向けの費用対効果の高いプロセスです。成功の鍵は、割れや寸法ずれを防ぐために、適
トランスファーダイは、機械式フィンガー、レール、または吸引カップを使用して金属ワークピースをステーション間で物理的に搬送する多工程スタンピング金型であり、単一のプログレッシブダイでは製造できない複雑な部品の作成を可能にします。ストリップがキャリアウェブに接続されたままのプログレッシブダイとは異なり、トランスファーダイは最初のステーションで部品をストリップから
標準的なCNC加工では、一般的に達成可能な公差は±0.005インチ(±0.127 mm)であり、高精度加工では±0.0002インチ(±0.005 mm)以上の公差を安定して維持できます。メートル単位の仕様では、標準工程では±0.1 mmを維持し、高精度加工では重要な特徴部で±0.005 mmに達します。これら2つのクラスの違いは、単に機械の能力だけではなく、