
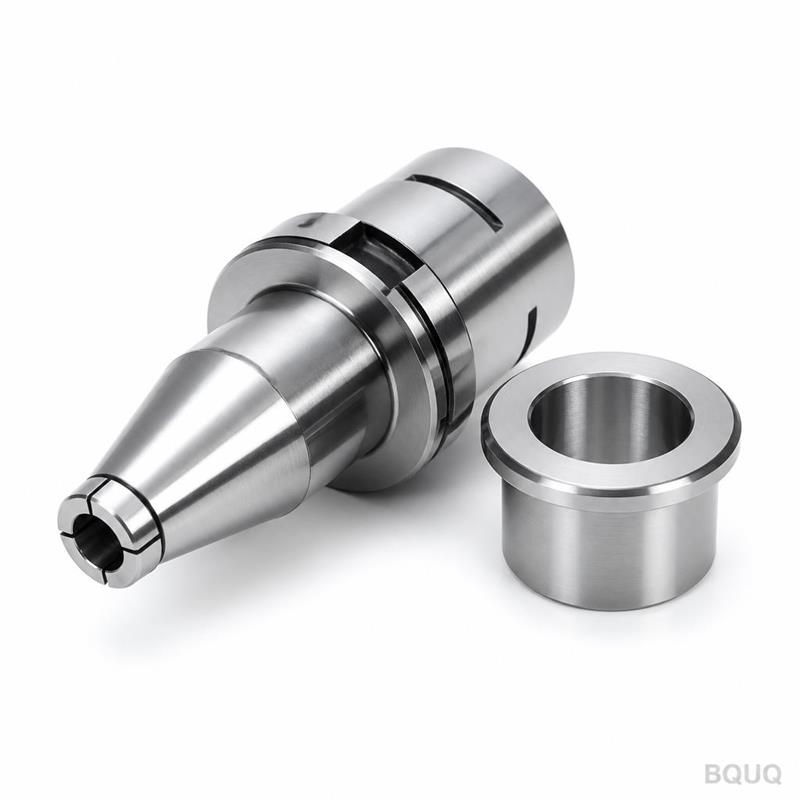
多軸機・カム旋盤用コレット
要約:多軸機およびカム(自動)旋盤では、お使いの機械の主軸端シリーズ(通常15型、25型、36/46型)に適合するスプリングコレットを指定し、穴形状(丸、六角、四角、特殊)は完成品ではなく棒材に合わせて加工します。穴径は棒材の公称直径より0.02~0.05 mm大きくし、座面テーパーのTIRは0.01~0.02 mm以内に抑え、高サイクルのカム加工には焼入れまたは鏡面研磨グレードを選定してください。BQUQは東莞でISO9001に基づき、±0.005 mmのCNC能力でこれらのコレットを製造し、カスタムプロファイルを12営業時間で見積もります。
多軸自動盤やカム旋盤はコレット次第で成否が決まります。単軸CNCでは、送りを遅くし、軽切削にすることで、弱いワーク保持の補正が可能な場合があります。しかし、毎分40個を加工する6軸カム機では、何かを補正する時間はありません。コレットがインデックスごとに棒材を同心に把持するか、さもなければ機械はオペレータが追いつけない速度でスクラップを生産します。
本記事では、このクラスの機械用コレットを指定する際に実際に重要な点を扱います。対象となるコレットファミリー、穴形状の選定方法、図面に記載すべき公差、そして材質と熱処理が使用寿命に与える影響です。
多軸機・カム旋盤用コレットの違いは何か?
カム旋盤(自動旋盤または自動ねじ切り盤とも呼ばれる)は、動作を機械的に順序付けます。カムが横スライド、タレット、コレットの開閉機構を駆動します。コレットの把持力や同心度を補正するサーボフィードバックループはありません。コレットの動作はすべて、形状とばね力のみによって決まります。
そのため、一般的なCNCワーク保持とは異なる3つの要件が生じます。
- 数百万サイクルにわたる再現性。 カム機は年間数百万回コレットを開閉することがあります。コレットはばね記憶を失うことなく、毎サイクル同じ把持径に戻らなければなりません。
- 迅速かつ確実な解放。 コレットが開いた瞬間に棒材が自由に送られる必要があります。棒材に引きずるコレットは棒材表面を摩耗させ、送り長さ誤差を引き起こす可能性があります。
- コンパクトな外形。 多軸機は主軸が密集しています。嵩張るチャックボディを置くスペースがないため、スプリングコレットがこの用途で主流となっています。
多軸機では制約がさらに厳しくなります。6本または8本の主軸が共通のドラム上にあり、それぞれが独自のコレットを持ち、異なるステーションにインデックスされます。セット内の1つのコレットが他と異なる把持をすると、その主軸は異なる部品を生産します。セットは個々のコレットと同じくらい重要です。
どのコレットシリーズがどの機械に適合するか?
自動旋盤用コレットの命名規則は、通常、ERや5Cのようなツーリング規格ではなく、主軸端または機械ファミリーを参照します。以下の表は一般的なグループと使用場所をまとめたものです。棒材容量の数値は典型的/指標的なものであり、常に機械の主軸図面で確認してください。
| シリーズグループ | 典型的な棒材容量 | 一般的な機械コンテキスト | 利用可能な穴形状 |
|---|---|---|---|
| 15型 | 約4~15 mm | 小型カム自動盤、二次加工旋盤 | 丸、六角、四角、特殊 |
| 25型 | 約10~25 mm | 中型単軸・多軸自動盤 | 丸、六角、四角、スロット |
| 36/46型 | 約20~46 mm | 大型多軸機・カム旋盤 | 丸、六角、四角、カスタム |
| スイス型ガイドブッシュコレット | 約1~32 mm | スライドヘッドストックスイス旋盤 | 丸、超硬ライニング |
| Cスタイル/外ねじコレット | 主軸により異なる | レガシーカム・タレット旋盤 | 丸、六角、特殊 |
実用的な注意点が2つあります。第一に、「15型」と「25型」はファミリーラベルであり、普遍的な寸法ではありません。異なるビルダーの2台の機械が同じラベルを共有していても、テーパ角度や全長が異なる場合があります。第二に、同じ機械が複数のサプライヤーファミリーのコレットを受け入れることがあるため、最も安全な仕様書は既存コレットの寸法図と主軸端に関する注記です。
スライドヘッド機も扱う場合、ガイドブッシュとコレットはペアとして扱う必要があります。当社のコレットシステム選定ガイドの原則が直接適用されます。
穴形状と把持範囲の選び方
穴は仕様ミスのほとんどが発生する箇所です。3つのルールで大多数のケースをカバーできます。
穴は部品ではなく棒材に合わせて加工する
棒材送りのカム加工では、コレットは生の棒材を把持します。12.00 mmの研磨棒材を加工する場合、コレット穴は12.00 mmの棒材用にサイズ設定すべきであり、11.85 mmの完成径用ではありません。完成サイズを指定すると、適切に把持できず棒材にマークを付けるコレットになります。
穴径は公称棒材直径よりわずかに大きくする
スプリングコレットは棒材に閉じる必要があります。穴径が棒材直径と正確に等しい場合、コレットに閉じ代がなく把持力が崩壊します。典型的な開始点は、研磨棒材で公称棒材直径より0.02~0.05 mm大きい穴径で、熱間圧延または引抜き材で直径変動が大きい場合はより広くします。当社のコレット把持範囲ガイドで計算方法を詳しく説明しています。
穴形状を棒材断面に合わせる
丸棒がデフォルトですが、カム機はしばしば六角、四角、または異形材を加工します。正しい二面幅寸法に加工された六角コレットは6面すべてで把持し、副次的に棒材を角度方向にインデックスします。四角および六角形状は、コレットが角ではなく平面に接触するように、角をわずかに逃がして加工する必要があります。
| 棒材形状 | 穴形状 | 指定すべき主要寸法 | 典型的なクリアランス |
|---|---|---|---|
| 丸、研磨 | 丸 | 穴径 | +0.02~+0.05 mm |
| 丸、引抜き | 丸 | 穴径 | +0.05~+0.10 mm |
| 六角 | 六角 | 二面幅 | +0.02~+0.05 mm |
| 四角 | 四角 | 二面幅 | +0.02~+0.05 mm |
| 異形/スプライン | 特殊 | 完全プロファイル図 | 図面による |
混産ショップでは、把持範囲がやや広いコレットが段取り時間を短縮します。範囲と同心度のトレードオフについては、コレット精度対生産性で扱っています。
カム旋盤用コレット図面に記載すべき公差は?
曖昧な図面は、適合するが性能を発揮しないコレットを生み出します。以下の公差セットは、自動旋盤および多軸機用コレットの実用的な開始点です。値は典型的/指標的なものであり、部品公差に基づいて厳しくしたり緩めたりする必要があります。
| 特徴 | 典型的な公差 | 重要な理由 |
|---|---|---|
| 座面テーパ角度 | ±5分 | 軸方向位置と半径方向のセンタリングを制御 |
| テーパ面TIR | 0.01~0.02 mm | 部品の振れに直接転写される |
| 穴径 | +0.02 / −0.00 mm | 把持と棒材送りクリアランスを設定 |
| 穴とテーパの同心度 | 0.01 mm | 肉厚変動を防止 |
| 全長 | ±0.10 mm | ドローバー/閉じストロークに影響 |
| スロット幅と数 | 図面による、±0.05 mm | ばね定数と把持力を支配 |
| 焼入れ後の硬度 | 58~62 HRC(典型) | テーパと穴の耐摩耗寿命 |
このうち2つは強調に値します。テーパ角度は最も影響力のある単一の寸法です。数分ずれたテーパは誤った深さで座り、コレットは弱く把持するか、または噛み込みます。そして硬度は見栄えの仕様ではありません。数百万サイクルを走るカム機では、焼入れされていない、または焼入れ不足のコレットは数週間で穴がラッパ状に広がります。
材質と熱処理:使用寿命が決まる場所
自動旋盤用コレットはほとんどが合金ばね鋼で作られ、焼入れ焼戻し後、研削されます。6か月持つコレットと3年持つコレットの違いは、次の3点に帰着します。
1. 鋼の清浄度と一貫性。 生棒材中の介在物やバンディングは、スロット根部で亀裂となる弱点を作ります。
2. 熱処理管理。 適切な焼戻しを伴う制御された硬度範囲への焼入れは、用途に必要なばね記憶と耐摩耗性の組み合わせを与えます。焼戻し不足はコレットを脆くし、焼戻し過剰は軟らかく短寿命にします。
3. 焼入れ後の研削。 テーパと穴は熱処理後に研削する必要があり、その前ではありません。焼入れ前に研削されたコレットは焼入れ中に歪みます。
高サイクルのカム加工では、鏡面研磨された穴とテーパが摩擦を減らし、摩耗を抑え、解放を改善します。研磨性の棒材や重い把持荷重には、テーパ面をやや硬くした焼入れグレードが通常はより良い選択です。一般的なグレードを受け入れるのではなく、特定の組み合わせをサプライヤーと相談してください。
BQUQは、東莞の単一工場内の専用ラインでこれらのコレットを生産しており、CNC加工、金属プレス、カスタムばね、ヒートシンク生産も行っています。つまり、熱処理と研削工程は外注ではなく社内で管理されており、それが焼入れ・スロット加工された部品で±0.005 mmのCNC能力を意味あるものにしています。
多軸機のセットをどのようにマッチングさせるか?
多軸機では、3つの異なるバッチから6つのコレットを購入することは、1つの主軸が公差外の部品を生産する原因になります。
- マッチングセットとして注文する。 セット内のすべてのコレットが同じヒートロットから来て、セットとして研削されることを指定します。
- 実測のテーパと穴寸法を記録する。 実際の測定値を記載したセットシートにより、主軸ごとに摩耗を追跡できます。
- セットで交換する。 1つのコレットが摩耗したら、他も間もなくです。1つずつ交換すると永続的なミスマッチが生じます。
- テーパ保護ラックに保管する。 不注意な保管によるテーパ損傷は、早期交換の一般的な原因です。コレットの保管と取り扱いの実践に関する当社の注記を参照してください。
同じフロアでパワーチャックも使用するショップでは、どの主軸にどの保持方法を割り当てるかを決める際に、パワーチャックとスイス型ワーク保持の製品範囲にあるワーク保持比較が有用な相互参照となります。
よくある質問
Q: カム旋盤で標準のERコレットを使用できますか?
A: 一般的にいいえ。ERコレットはナット駆動の閉じ機構と特定のテーパインターフェースを備えたツール保持用に設計されています。カム旋盤は、機械固有のテーパと外形を持つドローバーまたはカム作動のスプリングコレットを使用します。ERコレットは正しく座らず、必要な把持力を発揮できず、機械の閉じ機構が適切に係合しません。
Q: 自動旋盤用コレットの把持範囲はどのくらいですか?
A: 典型的なスプリングコレットは、スロット形状と肉厚に応じて、直径変動約0.1~0.3 mmにわたって把持します。範囲が広いほど同心度が犠牲になります。直径管理が厳しい研磨棒材には、最良のTIRのために狭い範囲を指定してください。引抜きまたは熱間圧延材には、より広い範囲を受け入れ、部品の振れを検証してください。
Q: 良好なカム旋盤用コレットから期待できる振れは?
A: 清浄で損傷のない主軸テーパ上の適切に作られたコレットは、通常、棒材で0.01~0.02 mmのTIRを保持します。それを達成するには、研削されたテーパ、正しい硬度、良好な状態の主軸端が必要です。振れが0.03 mmを超える場合は、コレットを責める前にテーパの摩耗や異物を確認してください。
Q: 焼入れされた自動旋盤用コレットはどのくらい持つべきですか?
A: 通常の真鍮または軟鋼棒材を加工するカム機では、適切に焼入れ・研削されたコレットは通常、数十万から数百万サイクル持ちます。研磨性材料、過剰な把持力、または摩耗した主軸テーパは寿命を大幅に短縮します。プラグゲージで穴の摩耗を追跡し、部品公差の許容範囲を超えたら交換してください。
Q: 多軸旋盤用のカスタム穴プロファイルを製作できますか?
A: はい。BQUQは、丸、六角、四角、スロット、および完全にカスタムのプロファイル穴を図面に基づいて生産し、単一ヒートロットからのマッチングセットも提供します。棒材断面、主軸端寸法、部品公差をお送りいただければ、12営業時間以内にお見積りを返信します。柔軟なMOQが適用されるため、試作セットも実用的です。
関連リソース
- BQUQと東莞工場について:/about/
- 自動旋盤用コレットとスプリングコレット範囲:/auto-lathe-collets/
- パワーチャックとスイス型ワーク保持:/power-chucks-swiss/
- ツールホルダーとコレットチャックシステム:/tool-holder-collet-chucks/
- 精密製造の業界動向:/industry-dynamics/
- 技術記事とエンジニアリングガイド:/bquq-blog/
- よくある質問:/faq/
- エンジニアリングチームへのお問い合わせ:/contact/
BQUQエンジニアリングチーム執筆。BQUQ(東莞)は、ISO9001工場でCNC加工(±0.005 mm)、金属プレス、カスタムばね、ヒートシンク生産を一貫して行っています。中国・東莞から直接調達 — 12時間で見積もり:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


