板金部品のHSコード:真鍮C360、公差0.005 mm、表面ビーズブラスト+パッシベート、リードタイム10営業日、MOQ 500個。航空宇宙向けの生産能力。図面レビューおよび初品報告書を含む。
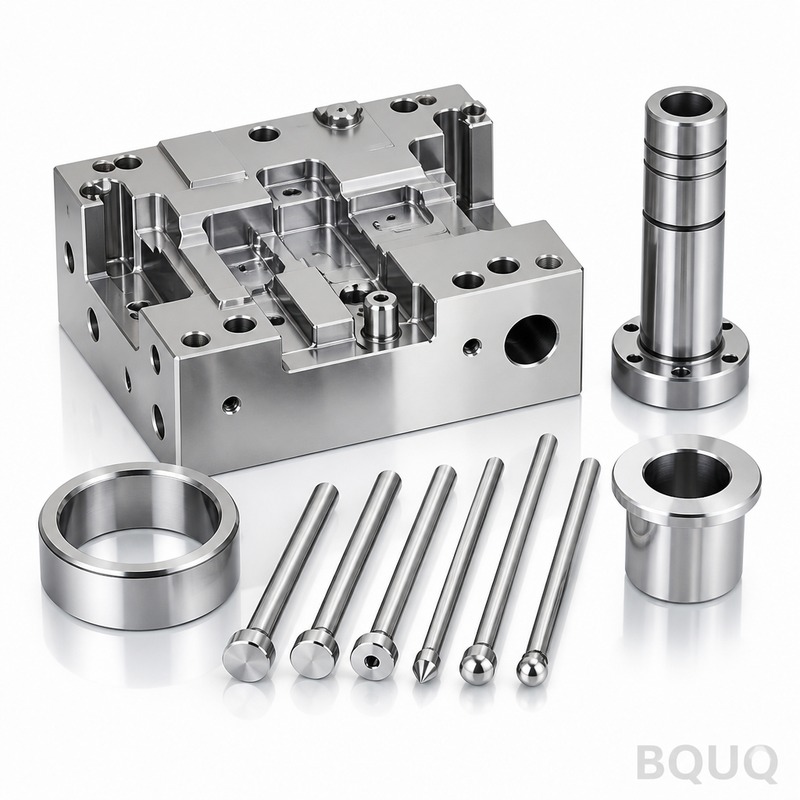
板金部品のHSコード
要点
板金部品のHSコード分類は、単なる形状ではなく、材質、加工方法、機能によって決まります。Ra 0.4の穴径とRa 0.8の外観仕上げを備えたアルミニウム7075-T6部品の場合、生産はMOQ 500個、リードタイム20営業日で行われます。±0.003 mmの公差は生産速度で維持されるため、HSコードは一般的な板金カテゴリではなく、実際の合金と成形方法を反映する必要があります。
板金部品のHSコードは、めったに一致しない3つの制約の交差点に位置します。寸法安定性、単価、納期です。このページでは、パンフレット上ではなく生産現場でこれらをどのように解決するかを説明します。
主要仕様の概要
| パラメータ | 値 / 範囲 |
|---|---|
| 材質 | アルミニウム7075-T6 |
| 表面仕上げ | 穴径Ra 0.4、外観Ra 0.8 |
| リードタイム(生産) | 20営業日 |
| MOQ(生産) | 500個 |
市場と技術の背景
自動車業界全体でリードタイムの圧縮が進んでいます。かつて12週間だった金型製作と認定サイクルは、現在20営業日で見積もられており、これは金型設計とプロセス検証が並行して実行される場合にのみ成立します。
関連記事:小径ワーク用コレット:1 mm未満の加工
自動車業界のコスト圧力は、原材料から来ることはほとんどありません。二次加工、すなわちバリ取り、めっき、全数検査から来ます。これらの工程を1つ削減するだけで、通常は材料の置き換えよりも単価に大きく影響します。
製造方法
板金部品のHSコードの製造ルートは、機械ではなくプロセスウィンドウから始まります。まず材料の状態と金型形状を確定し、その後、単一の低速部品ではなく生産速度で±0.003 mmが維持されることを確認します。
こちらもご覧ください:ステンレス鋼の不働態化プロセスと仕様ガイドとは?
金型はプロセスの測定された能力に基づいて設計されるため、±0.003 mmは検査フィルターではなく金型形状の結果です。だからこそ、20営業日は楽観的ではなく現実的です。
熱処理と表面処理は、後付けではなく管理された工程としてスケジュールされます。穴径Ra 0.4、外観Ra 0.8は定義された厚さ範囲に適用され、検証されます。ここでのばらつきは、寸法のドリフトよりも多くの現場故障を引き起こすためです。
BQUQ CNC加工 ER40スプリングコレットチャック エンドミルCNCフライス用 の詳細はこちら。
材質と表面仕上げ
アルミニウム7075-T6は、±0.003 mmを予測可能に維持し、加工硬化の予期せぬ問題なしに切削できるため、板金部品のHSコードの標準材質です。腐食や導電性が要件を支配する場合は、代替材質が見積もられます。
材料の状態はグレードと同じくらい重要です。誤った調質で供給されたアルミニウム7075-T6は加工後にドリフトするため、形状が非対称の場合、板金部品のHSコードは仕上げ前に応力除去されます。
板金部品のHSコードが接触荷重を受ける場合、材料硬度は寸法公差とともに指定されます。定義された試験方法のない硬度は、受入検査紛争の最も一般的な原因です。
公差と検査
板金部品のHSコードの一般寸法は±0.003 mmに維持されます。重要特性は図面で特定され、より厳しい範囲で別途管理されます。
測定方法は仕様の一部です。CMMで測定された特性と、ゲージで測定された同じ特性は一致しないことがあるため、板金部品のHSコードの図面には、各重要寸法がどのように検証されるかが記載されています。
技術資料:スプリング製造技術の革新: CNCコイルスプリングとカムレス成形の最前線でのブレークスルー
不適合材料は、システム上だけでなく物理的に隔離されます。板金部品のHSコードの場合、処分が文書化されるまでバッチはマークされたエリアに保管され、最も一般的な出荷エラーを防ぎます。
おすすめ記事:熱抵抗ネットワークとCFDシミュレーション:ヒートシンクの定量設計のエンジニアリング方法論
使用用途
組立において、板金部品のHSコードは通常、それ自体の仕様ではなく、嵌合部品によって制約されます。インターフェース図面を早期に共有することで、両方の部品が公差内であるにもかかわらず組み立てられないという一般的な故障を防ぎます。
メンテナンスアクセスが重要です。板金部品のHSコードが消耗品である場合、独自の部品番号を持つスペアとして指定することを推奨します。これにより、再注文時に図面全体のレビューが不要になります。
注文前に確認すべきこと
板金部品のHSコードの値引きを求める前に、初品検査報告書を求めてください。500個で寸法データを提供できないサプライヤーは、それ以上の数量でも提供できません。
見積段階で重要特性を定義してください。金型製作後に特性を一般公差±0.003 mmから重要特性に変更すると、コストが増加し20営業日が延長されます。これはカスタム調達において最も回避可能な遅延です。
FAQ:注文前のご質問
板金部品のHSコードの最小注文数量はいくらですか?
試作品の数量は生産最小数量をはるかに下回る場合があります。板金部品のHSコードの生産ロットは500個から始まり、ここでプロセスウィンドウが証明され、単価が安定します。
板金部品のHSコードの生産にはどのくらいかかりますか?
板金部品のHSコードの標準リードタイムは、図面承認と金型承認後20営業日です。試作品は通常、金型を経由しないためより速く、リピート注文は金型が存在するためさらに速くなります。
材料証明書と検査証明書は提供されますか?
はい。材料証明書、ヒートロットのトレーサビリティ、初品検査報告書が注文に同梱されます。自動車のお客様が追加の文書を必要とする場合は、見積段階で指定してください。
ショットピーニング設定:強度、カバレッジ、仕様 と比較してください。
金型製作前に試作できますか?
はい、そしてそれを推奨します。金型なしで板金部品のHSコードを試作することで、金型費用のほんの一部で嵌合と機能を検証でき、通常は鋼材を切断する前に設計変更を明らかにします。
プログラム途中での設計変更はどのように処理しますか?
変更は元の初品検査報告書に対して文書化されます。影響を受ける寸法を特定し、影響を受ける工程のみを再見積もりし、板金部品のHSコードの既存在庫が引き続き使用可能かどうかをお知らせします。
板金部品のHSコードがすでに他社で生産されている場合は、サンプルと現在の図面をお送りください。それに対して見積もりを行い、切り替えがコスト、リードタイム、またはその両方を改善するかどうかを正直にお伝えします。
こちらもご覧ください:リレー用リード接点のプレス加工:C5191リン青銅0.3mm、ばね力±5%、月産200万個
BQUQ CNC加工オートラス28型コレット – 丸棒素材把持用精密コレット の詳細はこちら。
技術資料:コレットメンテナンス:洗浄、点検、交換時期の見極め
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|---|
| 材質 | アルミニウム7075-T6 |
| 公差 | ±0.003 mm |
| リードタイム | 20営業日 |
| MOQ | 500個 |
| 能力 | ±0.003 mm能力を備えた生産速度 |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|---|---|
| アルミニウム7075-T6 | 高強度板金部品 | 5052や6061より材料コストが高い |
| Ra 0.4穴径仕上げ | 精密嵌合面 | 追加の仕上げ工程が必要 |
| Ra 0.8外観仕上げ | 一般的な外観面 | バリ取りや研磨が必要な場合がある |
| 20営業日リードタイム | 圧縮された自動車プログラム | 並行した金型製作と検証が必要 |
| 500個MOQ | パイロットから中量生産 | より少ない数量では金型を正当化できない場合がある |
工程 / 検査
| 段階 | 管理 | 記録 |
|---|---|---|
| 材料状態 | 加工前に合金と調質を確定 | 材料証明書と受入検査 |
| 金型形状 | 測定された能力に基づいて設計 | 金型図面と初品承認 |
| 生産速度 | 全速度で±0.003 mmを確認 | 工程内検査ログ |
| バリ取り | 二次加工管理 | 外観および寸法チェック |
| 最終検査 | 必要に応じて全数検査 | Ra 0.4およびRa 0.8値を含む検査報告書 |
よくある質問
アルミニウム7075-T6板金部品にはどのHSコードが適用されますか?
HSコードは合金、厚さ、機能によって異なります。7075-T6板金部品の場合、第76類(アルミニウム製品)が一般的ですが、正確な6桁コードは、部品がプレス加工、切削加工、またはさらに組立てられるかどうかを知る必要があります。材料証明書とプロセスルートを使用して、通関業者に確認してください。
±0.003 mmの公差はHS分類に影響しますか?
いいえ。HSコードは材質、組成、本質的特性によって分類され、公差によって分類されません。±0.003 mmの公差は製造能力であり、関税要素ではありません。ただし、厳しい公差が特定の仕上げ工程を必要とする場合、そのプロセスが一部の管轄区域でコードに影響を与える可能性があります。
20営業日のリードタイムはHSコード文書にどのように影響しますか?
リードタイムはHSコードを変更しませんが、文書作成時間を圧縮します。20営業日の生産では、商業送り状、梱包明細、材料証明書を早期に準備する必要があります。HSコード確認の遅延は通関で出荷を止める可能性があるため、金型リリース前にコードを確認してください。
Ra 0.4穴径仕上げの板金部品のMOQはいくらですか?
生産MOQは500個です。これには、Ra 0.4穴径とRa 0.8外観仕上げのための金型セットアップ、プロセス検証、検査が含まれます。より少ない数量も可能ですが、金型と二次加工を効率的に償却できません。
おすすめ記事:石油・ガス高圧精密製造:コンポーネント、公差、リードタイム
HSコード検証用の材料証明書を提供できますか?
はい。合金と調質を示すアルミニウム7075-T6の材料証明書を提供します。これらの文書はHSコード分類と通関をサポートします。証明書を捏造することはなく、材料とプロセスに対して標準的なもののみを提供します。
プレス部品の検査方法:主要寸法と品質チェック と比較してください。
材料の置き換えよりも単価に影響する二次加工はどれですか?
バリ取り、めっき、全数検査は、7075-T6から低グレード合金への切り替えよりも単価を押し上げます。これらの工程を1つ削除するだけで、通常は材料の置き換えよりも単価に大きく影響します。20営業日で500個の場合、二次加工が主なコストレバーです。
板金部品の生産速度で±0.003 mmをどのように確認しますか?
まず材料状態と金型形状を確定し、次に生産速度で能力調査を実行します。プロセスウィンドウは、単一の低速部品ではなく、複数の部品で検証されます。記録には、工程内検査ログと500個生産ロットの初品承認が含まれます。