
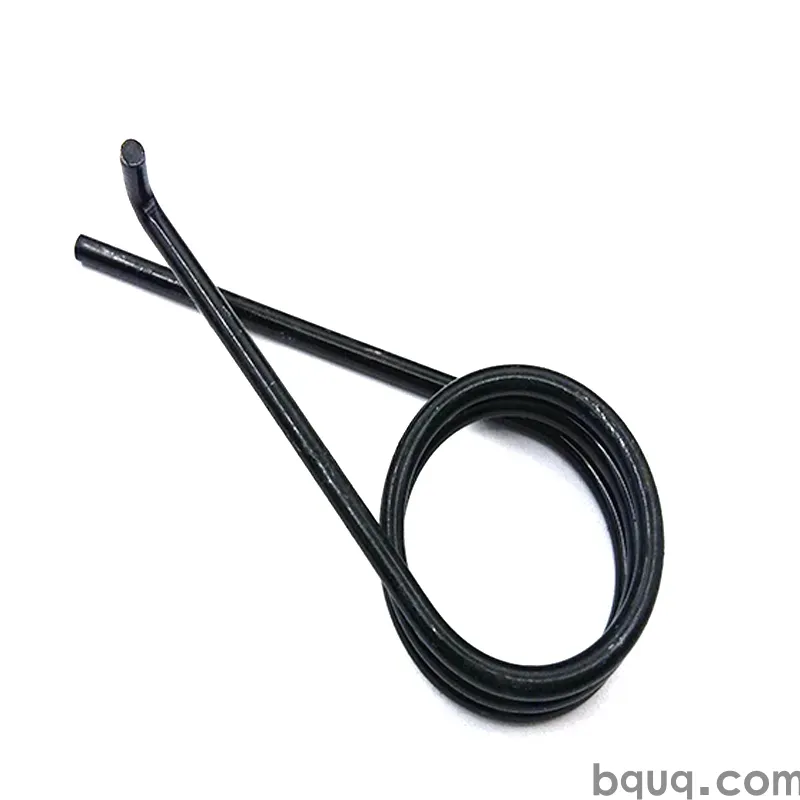
サスペンションとモーションシステムにおけるばね:設計の基礎
簡単な答え:サスペンションまたはモーション用ばねを設計するには、まず5つの数値を確定します — 取付長さ、負荷時長さ、その長さでの荷重、最大ストローク、サイクル寿命。ばね定数 k (N/mm) = ΔF/Δx であり、ばね定数は線径の4乗に比例するため、線径が10%変わるとばね定数は約46%変動します。一般的なサスペンションばねは20~120 N/mmで、プリロードは15~35%です。モーション制御用ばねは多くの場合5 N/mm未満です。2~5日で試作し、リリース前に10^5~10^6サイクルで検証します。BQUQはカスタムばねを12営業時間で見積もります。
サスペンションばねとモーション制御用ばねは図面上では似て見えますが、使用時の挙動は大きく異なります。一方は道路や機械の衝撃を吸収し、へたりなく数百万サイクルを耐えなければなりません。もう一方は機構の位置決め、プリロードの保持、レバーの戻しを行い、エネルギー貯蔵よりも再現性を重視することが多いです。設計の基礎 — ばね定数、プリロード、ストローク、材料、疲労 — を正しく理解することが、保証期間中持つばねと現場で故障するばねを分けます。
このガイドでは、RFQを送る前に重要なエンジニアリング上の決定事項と、実際に必要となる数値を説明します。
モーションシステムにおいてサスペンションばねは実際に何をするのか?
サスペンションまたはモーションシステムにおけるばねは、次の4つの役割のうち1つ以上を果たします:
1. 荷重支持 — 定義された高さで静的質量を支える(車両のコーナー重量、機械ヘッド、カウンターバランス)。
2. エネルギー貯蔵と戻し — 衝撃を吸収し、制御された距離で返す。
3. プリロードとバックラッシュ制御 — 嵌合部品を接触させ、機構のがたつきや位置ずれを防ぐ。
4. 周波数調整 — 質量-ばねシステムの固有振動数を設定し、モーター、道路、ポンプからの励起から離す。
実際の設計のほとんどは、これらのうち2つまたは3つを同時に行います。だからこそ、最初のステップは決して「ばねを選ぶ」ことではなく、重要な2つの動作点 — 取付(プリロード)長さと設計負荷長さ — での荷重-たわみ要件を書き出すことです。
定義すべき2つの動作点
| パラメータ | 記号 | 一般的なサスペンション値 | 一般的なモーション制御値 |
|---|---|---|---|
| 自由長 | L0 | 180~400 mm | 15~80 mm |
| 取付長さ | L1 | L0の70~85% | L0の80~95% |
| 負荷時長さ | L2 | L0の45~65% | L0の60~85% |
| ばね定数 | k | 20~120 N/mm | 0.2~5 N/mm |
| サイクル寿命目標 | N | 10^5~10^6 | 10^6~10^7 |
これらの範囲は目安であり、仕様ではありません — 軽トレーラーのサスペンションと大型トラックのアクスルは別世界です。しかし、表の構造がポイントです:L1、L2、およびそれぞれの荷重を記入できなければ、ばねサプライヤーは正確に見積もりできず、得られた見積もりは推測に過ぎません。
サスペンション用途のばね定数を計算するには?
支配的な関係は単純です:
k = ΔF / Δx
ここで、kはN/mm単位のばね定数、ΔFはニュートン単位の力の変化、Δxはミリメートル単位のたわみの変化です。サスペンションのコーナーが設計荷重で2,400 N、取付プリロードで1,500 Nを必要とし、これらの2つの状態間のストロークが40 mmの場合:
k = (2400 − 1500) / 40 = 22.5 N/mm
これが目標ばね定数です。設計の他のすべて — 線径、コイル数、平均径 — は、スペースに収まりながらこの数値を達成するために存在します。
ばね定数の式と線径が支配する理由
丸線を使用した螺旋圧縮ばねの場合:
k = (G · d⁴) / (8 · D³ · n)
- G = せん断弾性係数(炭素鋼で79,000 N/mm²、ステンレスで69,000 N/mm²)
- d = 線径 (mm)
- D = 平均コイル径 (mm)
- n = 有効巻数
線径の4乗項は、ばね設計において最も重要な事実です。これは、小さな形状変化が大きなばね定数変化を生むことを意味します:
| 変化 | ばね定数への影響 |
|---|---|
| 線径 +10% | +46% |
| 線径 −10% | −34% |
| 平均径 +10% | −25% |
| 有効巻数 +1 | ばね定数は比例して低下 (n+1)/n |
これが「単に0.2 mm厚くする」が決して些細な変更ではない理由であり、成形時のスプリングバック補正が重要である理由です。また、線径公差を厳密に保持し、コイル数を正確に制御できるサプライヤーが、5%安く見積もるサプライヤーよりも価値がある理由でもあります。
ばね定数と形状のトレードオフを検討している場合、クロムシリコンばね鋼に関する記事で同じ問題の材料面をカバーしています。
プリロード、ストローク、そして密着高さが厳しい限界である理由
プリロードは、取付長さでばねに既に加わっている力です。これが重要な理由:
- ばねを着座させ、反転荷重下でのがたつきや浮き上がりを防ぎます。
- システムが静的に位置する場所 — 車高、機構の休止位置 — を設定します。
- 動的イベントが発生する前に、ばねの利用可能なストロークの一部を消費します。
厳しい制約は密着高さです:すべてのコイルが接触したときのばねの長さ。最大圧縮長さは密着高さより余裕を持って上回る必要があり、通常、サスペンション作業ではストロークの15~20%、軽いモーション制御では10%です。コイルの密着は軟故障ではなく、荷重を直接ばね座に伝え、通常ばねまたはハウジングを破壊します。
ストローク予算の例
| 段階 | 長さ (mm) | 力 (N) | 備考 |
|---|---|---|---|
| 自由 | 250 | 0 | 参考のみ |
| 取付 | 200 | 1,125 | 22.5 N/mmで50 mmのプリロード |
| 静的負荷 | 160 | 2,025 | 通常動作位置 |
| 最大圧縮 | 120 | 2,925 | フルバンプ / ストロークエンド |
| 密着高さ | 100 | — | 使用中に到達してはならない |
ここで、ばねは取付から密着まで80 mmの使用可能なストロークがあり、設計はその80 mmを使用しています。これは厳しすぎます。より良い設計は、ばね定数を減らすか、自由長を追加するか、より高いパッケージを受け入れて密着高さの余裕を20 mm以上にするでしょう。
どのばねタイプがどのモーション機能に適合するか?
3つのファミリーがほとんどのサスペンションとモーション作業をカバーし、それぞれに自然な用途があります。
| タイプ | 荷重方向 | 一般的な用途 | 主要な設計制約 |
|---|---|---|---|
| 圧縮ばね | 押し / 軸方向 | 車両サスペンション、ダイスプリング、カウンターバランス、バルブリターン | 密着高さと座屈 |
| ねじりばね | 回転トルク | ヒンジ、レバー、リッドリターン、ペダルリターン | 脚の形状とボディクリアランス |
| 引張ばね | 引き / 軸方向 | テンショナー、リトラクター、ドアクローザー、ケーブルリターン | フックの応力集中と初張力 |
さらに2つの考慮事項が3つすべてに共通します:
座屈。 自由長が平均径の約2.6倍を超える圧縮ばねは、ガイドされない限り横に座屈する可能性があります。長いサスペンションばねは、まさにこの理由でほとんど常にダンパーロッドでガイドされるか、ポケットに着座します。
サージと共振。 ばねは純粋なばねではなく、分布質量-ばねシステムです。特定の周波数で、波運動がコイルに沿って伝わり、応力を劇的に増幅することがあります。システムに既知の励起周波数 — モーターRPM、道路入力、ポンプパルス — がある場合、ばねの固有振動数と照合してください。ばねの共振とサージに関する記事で計算方法を説明しています。
サスペンションおよびモーションばねの材料選択
材料の選択は、他のどの単一の決定よりも疲労寿命、腐食挙動、コストを左右します。
| 材料 | せん断弾性係数 (N/mm²) | 最高使用温度 | 疲労 | 耐食性 | 相対コスト |
|---|---|---|---|---|---|
| ミュージックワイヤ (ASTM A228) | 79,000 | ~120 °C | 優れている | 劣る | 低 |
| 油焼入れ炭素鋼 | 79,000 | ~150 °C | 非常に良い | 劣る | 低 |
| クロムシリコン | 79,000 | ~220 °C | 優れている | 劣る | 中 |
| 302 / 304 ステンレス | 69,000 | ~250 °C | 良い | 非常に良い | 中 |
| 17-7PH ステンレス | 76,000 | ~315 °C | 優れている | 非常に良い | 高 |
| リン青銅 | 43,000 | ~120 °C | 普通 | 優れている | 中 |
| インコネル / ハステロイ | 66,000 | 400 °C+ | 優れている | 優れている | 非常に高 |
サスペンション作業では、クロムシリコンが高サイクル、高応力用途のデフォルトです。疲労抵抗と高温でのへたり抵抗があるためです。湿潤または洗浄環境でのモーション制御では、302または304ステンレスが通常実用的な答えです。高温または高腐食性の用途では、ニッケル合金が登場します — その範囲で作業している場合は、ハステロイとインコネルのばねの比較をご覧ください。
注意点:炭素鋼からステンレスに切り替えて「耐食性を追加する」と、Gが約13%低下し、ばね定数も同じ割合で低下します。材料を交換するだけでなく、形状を再調整する必要があります。
応力、セット、疲労
設計応力は、必要なサイクル数に対して材料の許容値を下回る必要があります。動的用途の圧縮ばねの大まかな目安として:
- 10^5サイクル:引張強さの最大約45%
- 10^6サイクル:引張強さの最大約38%
- 10^7サイクル:引張強さの最大約32%
これらは予備的なサイジングに使用される目安の割合であり、特定の形状と表面状態での検証済み疲労データの代わりにはなりません。表面品質は非常に重要です — 高応力コイルの傷や腐食ピットは亀裂発生部位です。表面を圧縮状態にするショットピーニングは、疲労寿命を延ばす最も安価な方法の1つであり、自動車サスペンションばねの標準的な手法です。
プリセッティング(スクラッギング)はもう1つの標準的なステップです。製造中にばねを密着高さを超えて一度圧縮し、最初の数サイクルの塑性セットが工場で発生するようにします。これがないと、サスペンションばねは使用開始から数時間で自由長が数ミリメートル失われることがあります。
公差、試験、図面に指定すべき事項
ばねの指定は見かけによらず難しいです。「圧縮ばね、自由長250 mm」とだけ書かれた図面では、何かが得られますが、おそらく必要なものではありません。
図面の最低記載内容
- 線径と公差
- 外径または内径(どちらかを明記し、公差も)
- 自由長と公差
- 総巻数と有効巻数
- ばね定数 (N/mm) と測定するたわみ範囲
- 指定された1つまたは2つの長さでの荷重 — これが最も有用な単一チェックです
- 端部形状(閉端、閉端研磨、開端)
- 巻き方向(該当する場合)
- 材料仕様と仕上げ(めっき、コーティング、ショットピーニング)
- ねじりばねの回転方向
実際の問題を捉える検査ポイント
| チェック | 方法 | 重要な理由 |
|---|---|---|
| 取付長さでの荷重 | 固定たわみでのロードセル | ばね定数と自由長の誤差を同時に捉える |
| 自由長 | 光学式または接触式 | セットとコイリングのドリフトを検出 |
| 直角度 | 直角定規とシックネスゲージ | 側面荷重と座屈を防ぐ |
| 線径 | マイクロメータ | ばね定数への4乗効果 |
| 表面状態 | 10倍での目視 | 亀裂発生部位 |
| コイル数 | 目視 / 光学式 | ばね定数と密着高さ |
長さでの荷重試験は、自由長だけよりもはるかに有益であることに注意してください。2つのばねが同じ自由長を持ちながら異なるばね定数を持つことがあり、荷重試験だけがそれを明らかにします。長さ公差は詳細に理解する価値があります — ばねの長さ公差に関する記事で、スタックアップにおけるばね定数公差との相互作用を説明しています。
試作、検証、そしてスケール
新しいサスペンションまたはモーションばねの実用的な手順:
1. 2つの動作点とサイクル寿命目標を定義します。
2. ばね定数の式を使用して形状をサイジングし、密着高さと座屈をチェックします。
3. 環境、温度、疲労目標に基づいて材料を選択します。
4. 試作 — 短いランは迅速かつ安価で、2つまたは3つのばね定数バリアントを並行してテストできます。ばねの試作と短納期生産をご覧ください。
5. 代表的な荷重とサイクル数で検証し、最初の100サイクル後のセットを測定します。
6. 自由長だけでなく、長さでの荷重を合格基準としてリリースします。
BQUQは東莞の1つの工場で4つの生産ラインを運営し、CNC加工(±0.005 mm)、金属プレス、カスタムばね、ヒートシンクをカバーしているため、対応する座、リテーナー、熱処理ハウジングが必要なばねを、3つのベンダーに調整するのではなく一緒に調達できます。柔軟なMOQにより、50個の試作ランと50,000個の生産ランが同じプロセスから得られます。見積もりは12営業時間で送信されます。
よくある質問
Q: 必要なばね定数を計算するには?
A: 2つの動作点間の荷重変化をたわみ変化で割ります:k = ΔF/Δx。設計荷重で2,400 N、取付プリロードで1,500 Nを40 mmのストロークで支える必要がある場合、必要なばね定数は22.5 N/mmです。次に、密着高さと座屈限界を尊重しながら、そのばね定数を達成するように線径、平均径、有効巻数をサイジングします。
Q: サスペンションばねの一般的なプリロードは?
A: 車両および機械のサスペンションでは、プリロードは通常、総設計荷重の15~35%で、反転荷重下でばねを着座させ、静的車高を設定します。軽いモーション制御ばねは、大きな動的ストロークを吸収するのではなく機構を位置に保持することが主な役割であるため、より高いプリロード率 — 30~50% — で動作することがよくあります。
Q: ステンレス鋼はサスペンションばねに適していますか?
A: 環境によります。ステンレスは腐食に強いですが、せん断弾性係数が炭素鋼より約13%低いため、形状を再調整しないとばね定数が低下します。また、高応力での疲労強度はクロムシリコンより低いです。湿潤、洗浄、または軽度腐食性の用途で中程度の応力にはステンレスを使用し、高サイクル、高応力のサスペンション作業にはクロムシリコンを使用します。
Q: 取り付け後にばねの長さが減少したのはなぜですか?
A: これはセットであり、最初のサイクルでの応力緩和と局部降伏によって発生します。未処理のばねでは正常で、通常は自由長の1~3%に相当します。工場でのプリセッティング(スクラッギング)は、納品前にセットが発生するように、ばねを密着高さを超えて一度圧縮します。最初の100サイクルを超えてセットが続く場合、設計応力が高すぎる可能性があります。
Q: サスペンションばねは何サイクル耐えるべきですか?
A: 自動車のサスペンションばねは通常、代表的な荷重で10^5~10^6サイクルで検証され、産業用モーション制御ばねはしばしば10^6~10^7を目標とします。より高い数値に到達するには、設計応力を引張強さの約32~38%以下に抑え、ショットピーニングを指定し、表面仕上げを管理します — ピットや傷は疲労亀裂が始まる場所です。
関連リソース
- BQUQについて — 東莞のISO9001工場で、4つの生産ラインを1つの屋根の下に持つ
- 圧縮ばね — サスペンション、ダイ、カウンターバランスばねの生産
- ねじりばね — レバー、ヒンジ、リターンばねの設計サポート
- 引張ばね — カスタムフック付きテンショナーとリトラクターばね
- 技術記事 — ばね設計、材料、公差ガイド
- 業界動向 — モーション部品の調達と製造の変化
- お問い合わせ — 図面を送信して12営業時間で見積もり
BQUQエンジニアリングチームによって執筆。BQUQ(東莞)は、1つのISO9001工場でCNC加工(±0.005 mm)、金属プレス、カスタムばね、ヒートシンク生産を運営しています。中国東莞から直接調達 — 12時間で見積もり:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


