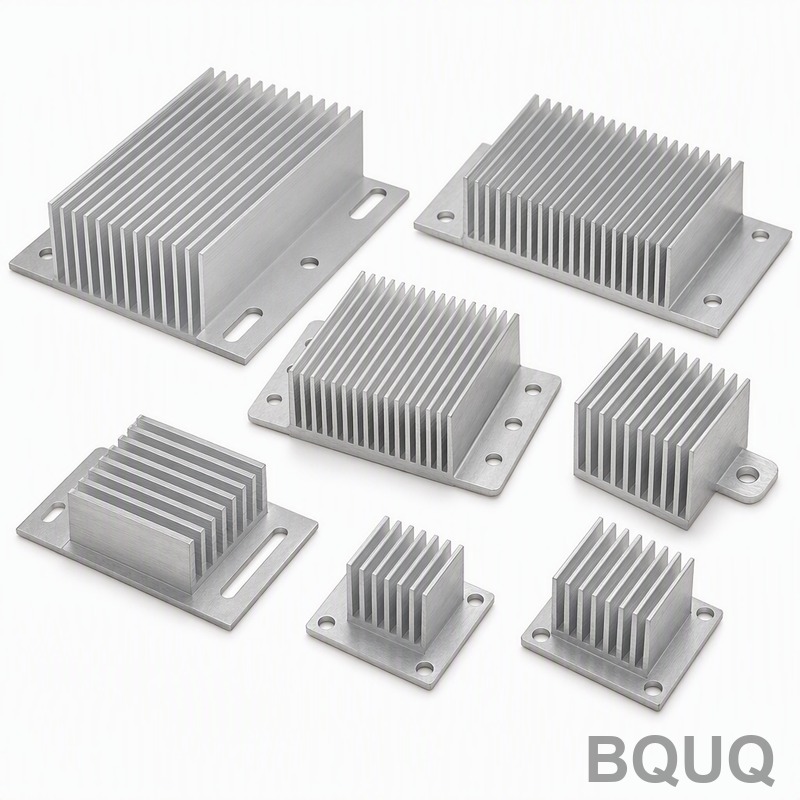
VFDインバータ用押出ヒートシンクとCNC加工取付ベース:6063-T5、1.0mmフィン、平面度0.05mm、月産8K-30K個
可変周波数ドライブ用のパワーステージヒートシンクは単純な押出材に見えますが、そこがほとんどのプロジェクトで失敗するポイントです。押出は部品の半分に過ぎません。IGBT取付面は0.01mm単位で平坦に加工する必要があり、ファン取付穴は数千個のユニットで位置が揃わなければならず、全体は月に8,000個から30,000個の量で毎月再現されなければなりません。押出だけではそれを実現できません。この事例は、2工程のワークフローがどのように解決したかを示しています。
プロジェクト背景と課題
顧客は中国南部の可変周波数ドライブメーカーです。彼らのドライブ製品ラインでは、アルミヒートシンクを熱経路とパワーセクションの構造ベースの両方として使用しています。IGBTモジュールは加工ベース面に直接ボルトで固定され、冷却ファンはフィン側の穴パターンにボルトで固定され、アセンブリ全体は同じ部品の機能を通じてドライブ筐体に取り付けられます。1つの部品、3つの機能、そして彼らの生産速度では手直しの余地がありません。
当社に来る前は、押出材を1つのサプライヤーから購入し、2番目の工場に加工を依頼していました。この取り決めは3つの繰り返し問題を引き起こしました。第一に、IGBT取付面の平面度がバッチ間で変動し、0.05mmの要件を超えると熱インターフェース材料のギャップ、ホットスポット、および許容できない現場故障を意味しました。第二に、ファン取付穴は位置公差±0.1mmで、ファンブラケットとの位置合わせが時々ずれ、組立ラインで手作業の手直しを強いられました。第三に、2つのサプライヤーを管理することで物流チェーンが倍増し、輸送バッチごとに露出したフィンの表面損傷の機会があり、品質紛争が発生しても明確な責任の所在がありませんでした。
技術的な難しさは現実的であり、率直に述べる価値があります。1.0mmフィンの6063-T5プロファイルは長く柔軟な部品であり、積極的なクランプに耐えられず反りが生じます。押出とハンドリングからの応力がかかった状態でベースを平坦に加工すると、機械で測定した平面度は部品を解放したときに消えてしまいます。顧客は押出側と加工側の両方を理解し、月に最大30,000個まで0.05mmの平面度を再現性よく維持できるサプライヤーを必要としていました。
BQUQプロセスソリューション
当社の答えは、単一ソース、2工程のワークフローでした。専用設計の押出材が専用CNC正面加工に直接供給され、応力管理は最後に検査するのではなく、シーケンスに組み込まれています。
押出設計とダイ制御
プロファイルはまず熱要件を中心に設計されました。フィン厚1.0mm、フィンピッチは顧客のファンレイアウトからの気流に最適化され、ベースセクションはIGBT面を加工しても構造が弱くならないように十分な厚さがあります。押出は当社が監査する認定パートナーラインでスケジュールされ、ダイメンテナンスは固定スケジュールで行われるため、フィン厚と直線性が月間ボリュームを通じて一貫しています。ビレットは全体に6063-T5で、押出性、熱伝導率、および黒色アルマイト処理への応答性から選ばれています。押出後、すべてのプロファイルは矯正を経て、加工基準機能を保持したまま長さに切断されます。これにより、CNC工程はバッチごとに一貫した入力を得ます。
IGBT取付ベースとファン穴のCNC加工
加工はこの部品ファミリー専用にセットアップされたCNCマシニングセンタでスケジュールされます。ワークホールディングが重要な決定です。長く柔軟な押出材は、プロファイルを点荷重せずにサポートするコンプライアントインターフェースを介してフィンチップでクランプされ、IGBT面はゾーンごとに1回の正面削りパスで加工されます。プロファイルが一貫した基準で到着するため、正面削りは制御された少量の取り代を除去します。完全に加工された表面を保証するのに十分で、クランプ解除後に応力再分布が面を平坦から引き離さない程度に小さいです。
IGBT取付面は0.05mmの平面度に保持され、すべての初品とバッチごとのサンプリングで花崗岩定盤上の平面度チェックで検証されます。ファン取付穴は同じセットアップでドリル加工と面取りが行われ、顧客のファンブラケット図面に対して穴位置±0.1mmを保持します。両方の機能グループを1つのセットアップで行うことで、それらの間の再クランプ誤差がありません。筐体取付機能は同じサイクルで仕上げられるため、部品は機械からアルマイト処理へ完全なコンポーネントとして送られます。
黒色アルマイトと最終保護
加工後、部品は黒色アルマイト処理されます。陽極酸化層はIGBT面に制御された成長を追加します。これは顧客が熱接触用の表面仕上げを指定する場合に重要です。そのため、加工取り代はアルマイト処理後に最終仕上げが仕様内に収まるように設定され、処理前ではありません。黒色アルマイトはまた、フィン領域に高い放射率の表面を与え、放射熱放出を改善し、ドライブの内部美観に一致します。加工された嵌合面は顧客の図面に従ってアルマイト処理中に保護され、部品は1.0mmフィンが損傷なく到着するように仕切りトレイにフィンチップを先にして梱包されます。
主要仕様
| 項目 | 仕様 |
|---|---|
| 材料 | 6063-T5アルミ押出材 |
| フィン厚 | 1.0mm押出フィン、強制空冷用に最適化されたピッチ |
| IGBT取付面 | CNC加工、平面度0.05mm、熱接触用図面仕上げ |
| ファン取付穴 | 位置公差±0.1mm、ベース面と同じセットアップでドリル加工と面取り |
| 表面仕上げ | 黒色アルマイト、加工面は図面に従って保護 |
| ボリューム | 月産8,000-30,000個、ローリングスケジュール |
| 検査 | 花崗岩定盤での平面度チェック、CMMサンプリングによる穴位置、初品完全レイアウト |
| 納期 | サンプル3-7日、初回生産バッチ12-20日 |
品質管理と納品
品質管理は加工前に始まります。入荷プロファイルはフィン形状と直線性をチェックされ、新しいダイロットの初品はIGBT面の0.05mm平面度チェックを含む完全な寸法レイアウトを受けます。生産では、穴位置はCMMでサンプリングされ、平面度は花崗岩定盤でスポットチェックされ、データは顧客との月次CPKレビューに供給されます。すべて当社のISO9001:2015品質システムの下で行われます。押出とCNCのスケジューリングが1人のプロジェクトオーナーの下にあるため、寸法変動は2サプライヤーの数週間にわたる責任転嫁ではなく、数時間で原因に追跡されます。
納品結果:図面承認後3-7日以内にサンプル、12-20日で初回生産バッチ、その後8K-30Kのボリューム帯で毎月のローリング出荷が続いています。IGBT面の平面度合格はバッチごとに0.05mmを維持し、顧客の組立ラインでのファン穴位置合わせ問題はゼロに減少し、単一ソースのワークフローは輸送区間全体を削除し、それに伴うフィン損傷クレームもなくなりました。顧客はその後、同じ製品ファミリーから2つの追加ドライブヒートシンクを同じワークフローに移管しました。
関連製品とリソース
同様のパワーステージヒートシンクを調達する場合、これらのページでこのワークフローをどのようにパッケージ化しているかを示しています:
- Custom Aluminum Heatsink with Mounting Base - この事例が属する正確なファミリー
- Custom Extruded Aluminum Heatsinks - プロファイル設計と押出能力
公差表、アルマイトオプション、リードタイムの詳細については、BQUQ FAQ Centerをご覧ください。
FAQ
月産30K個でIGBT取付面の0.05mm平面度を本当に維持できますか?
はい、そして2つの数字は関連しています。正面削りパスは1回のセットアップで制御された少量の取り代を除去し、ワークホールディングはプロファイルを圧迫するのではなくサポートし、すべての初品は花崗岩定盤での平面度チェックで検証されます。バッチサンプリングと月次CPKレビューにより、月に30,000個までのボリュームでプロセスが誠実に保たれます。
より薄いフィンで表面積を増やすのではなく、なぜ1.0mmフィンなのですか?
フィン厚はトレードオフです。1.0mm未満のフィンは押出時のスクラップリスクが高く、ハンドリングで曲がりやすくなりますが、顧客のファン駆動ピッチでの1.0mmはすでに熱抵抗目標を達成していました。熱計算が本当に必要とする場合、0.3mm以上の押出フィンが利用可能です。
初回バッチの納期はどのくらいですか?
このファミリーの典型的な流れ:図面承認後3-7日でサンプル、12-20日で初回生産バッチ、その後毎月のローリングスケジュール。既存のダイがあるリピート部品の場合、初回バッチはしばしばそのウィンドウの12日側に収まります。
ヒートシンクにとって黒色アルマイトは何をしますか - 単なる見た目ですか?
機能的です。黒色アルマイトはフィン領域の表面放射率を高め、強制空冷対流とともに放射熱放出を改善し、ドライブの動作環境に対する耐食性を追加します。層厚は加工取り代に考慮されているため、IGBT面はアルマイト後も指定された仕上げと平面度を満たします。