強制空冷用ヒートシンクの設計方法:ファンとダクトの選定
強制空冷は、高出力電子機器から熱を放散するための最も効果的かつ経済的な方法ですが、その成否は、ヒートシンクの形状、ファンの性能、ダクト設計が単一の統合システムとして機能することに完全に依存しています。設計上の課題に対する直接的な答えは、ファンの動作点をヒートシンクの圧力損失曲線に一致させ、システムの静圧における空気流量(CFM)が、部品のジャンクション温度に
強制空冷は、高出力電子機器から熱を放散するための最も効果的かつ経済的な方法ですが、その成否は、ヒートシンクの形状、ファンの性能、ダクト設計が単一の統合システムとして機能することに完全に依存しています。設計上の課題に対する直接的な答えは、ファンの動作点をヒートシンクの圧力損失曲線に一致させ、システムの静圧における空気流量(CFM)が、部品のジャンクション温度に
熱抵抗(Rth)は、ヒートシンクの熱流に対する抵抗を定量的に表す指標であり、単位は摂氏度毎ワット(°C/W)です。これは、消費電力1ワットあたりの熱源と周囲空気との間の温度上昇を直接定義するため、簡単な式でジャンクション温度を予測できます。一般的な押出アルミニウム製ヒートシンクの場合、Rth値は大型強制空冷ユニットの0.1°C/Wから、小型自然対流モデルの5
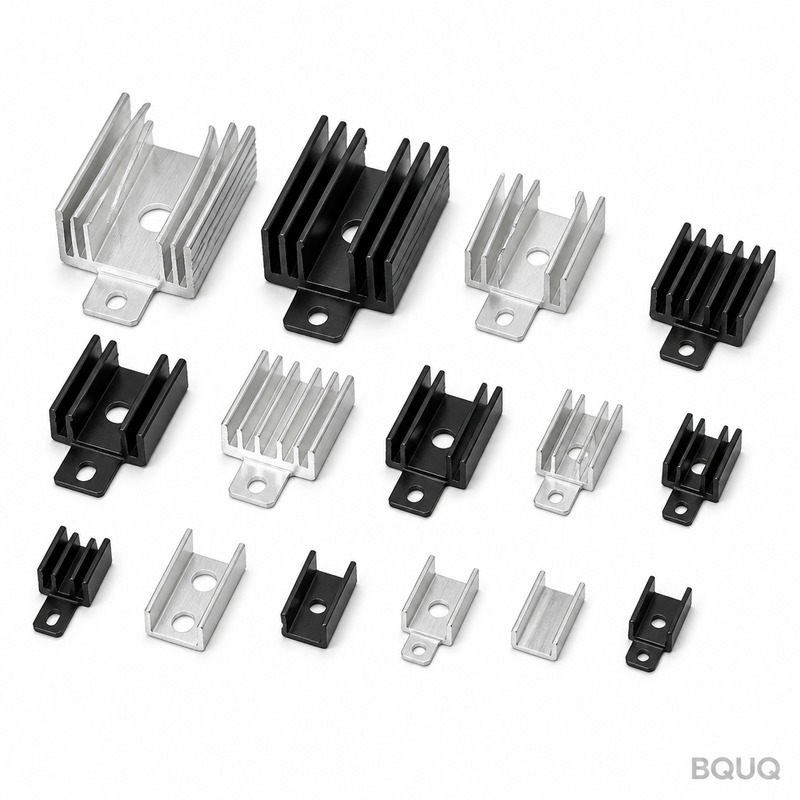
最も一般的なヒートシンク取り付け穴パターンは、業界標準のグリッドに基づいており、2穴、3穴、4穴構成が1.0インチ(25.4 mm)、1.5インチ(38.1 mm)、2.0インチ(50.8 mm)のピッチで配置され、通常は#4-40、#6-32、またはM3のねじサイズが使用されます。TO-220やTO-247パッケージのようなスルーホール部品の場合、標準は0
ボンデッドヒートシンクは、個々のアルミニウムまたは銅製フィンを機械的または接着剤で平坦な機械加工ベースプレートに接合して作られる高性能熱管理コンポーネントであり、標準的な押出成形やスカイビング加工では実現不可能なフィン密度とアスペクト比を達成します。この構造方法は、熱予算が50 W/cm²以上の放熱を必要とする場合、またはフィン高さとギャップの比が従来の押出
ヒートシンクのサイズを計算するには、まず部品のジャンクションと周囲空気の間に必要な総熱抵抗を決定し、次に最大許容温度上昇を消費電力で割る必要があります。この計算により、必要な熱抵抗値(°C/W)が得られ、それをヒートシンクの性能曲線またはデータシートと照合します。周囲温度に対して50°Cの許容温度上昇がある10Wのプロセッサの場合、5.0°C/W以下の熱抵抗