ヒートシンクの取り付け方法:ネジ、クリップ、接着剤、サーマルパッド
ヒートシンクを取り付ける最も信頼性の高い方法は、ネジとスプリングによる機械的クランプ方式です。これにより20~50 lbfの一貫した下向きの力が得られ、適切な熱伝導グリースを使用した場合、通常0.05~0.15 °C/Wという最も低い熱抵抗を達成できます。接着剤やサーマルパッドは、5 W未満の低消費電力部品や、保守性が要求されない場合にのみ有効です。これらは
ヒートシンクを取り付ける最も信頼性の高い方法は、ネジとスプリングによる機械的クランプ方式です。これにより20~50 lbfの一貫した下向きの力が得られ、適切な熱伝導グリースを使用した場合、通常0.05~0.15 °C/Wという最も低い熱抵抗を達成できます。接着剤やサーマルパッドは、5 W未満の低消費電力部品や、保守性が要求されない場合にのみ有効です。これらは
適切な熱界面材料(TIM)の選定は、価格だけでなく、アプリケーションの電力密度、動作温度、要求信頼性によって決まります。50 W/cm²未満のほとんどの電子機器では、相変化材料またはサーマルパッドが性能とリワーク性の最良のバランスを提供します。一方、100 W/cm²を超える場合は、液体金属またははんだ付けTIMが必須です。また、TIMの熱インピーダンス(°
150 W未満の熱放散を必要とするほとんどの高容量アプリケーションでは、打ち抜きヒートシンクは初期費用が低く(工具費2,000〜8,000米ドル)抑えられますが、最大フィン高さ25 mm、フィン厚0.4 mmに制限されます。一方、押出成形ヒートシンクは優れた熱性能(熱伝導率180〜200 W/m·K)を提供し、工具費は高くなりますが(1,500〜5,000米
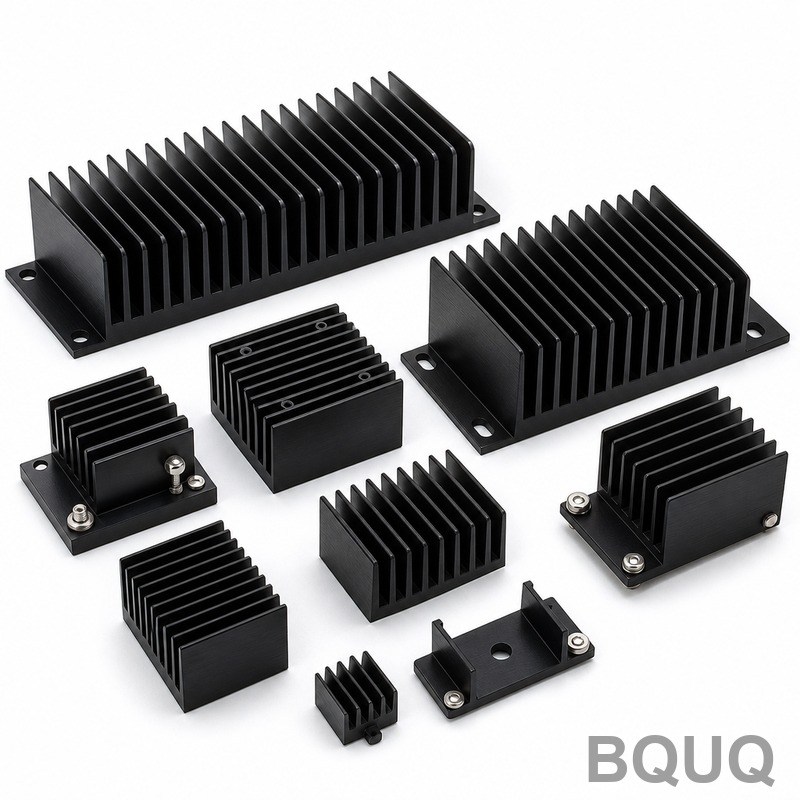
最も一般的なヒートシンク取り付け穴パターンは、標準的な5.08 mm(0.2インチ)ピッチのグリッド上に2穴または4穴構成で、M3または#6-32ネジがほとんどの半導体パッケージの業界標準となっています。TO-220およびTO-247パッケージの場合、穴間隔は通常、中心間で2.54 mmまたは5.08 mmですが、CPUやIGBT用の大型カスタムヒートシンク
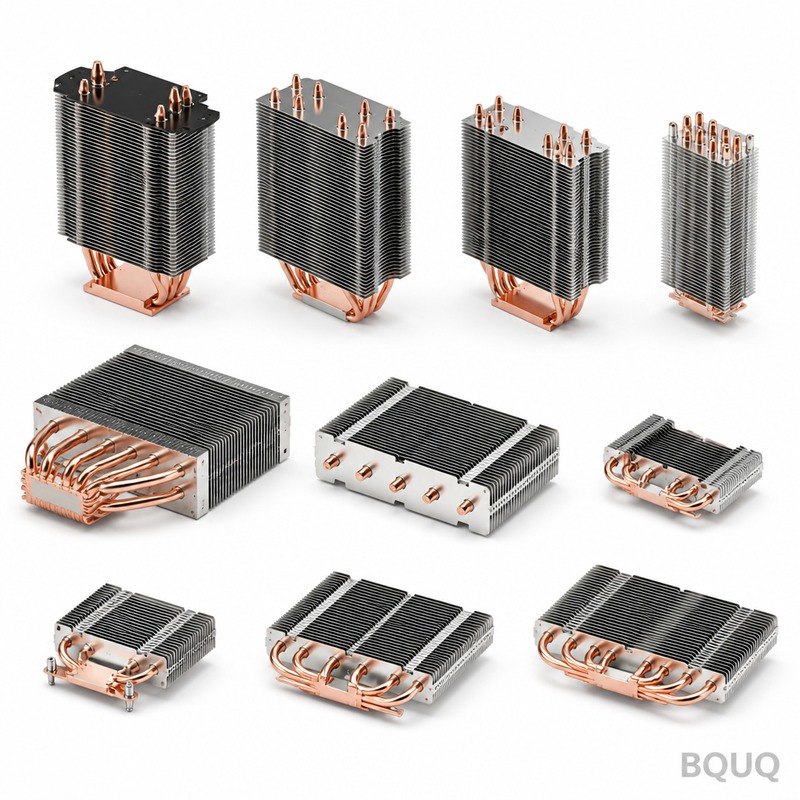
ヒートシンクを取り付ける最適な方法は、熱予算、機械的制約、生産量によって異なりますが、恒久的で高性能な用途には、ネジ止めと熱伝導グリスの組み合わせがゴールドスタンダードです。低コストで低背のアセンブリには、熱伝導性接着テープがクリーンなソリューションを提供し、クリップはCPU/GPUソケットにおいて、保守性と圧力の最良のバランスをもたらします。本ガイドでは、