押出し放熱フィンの厚さはどこまで薄くできるか?
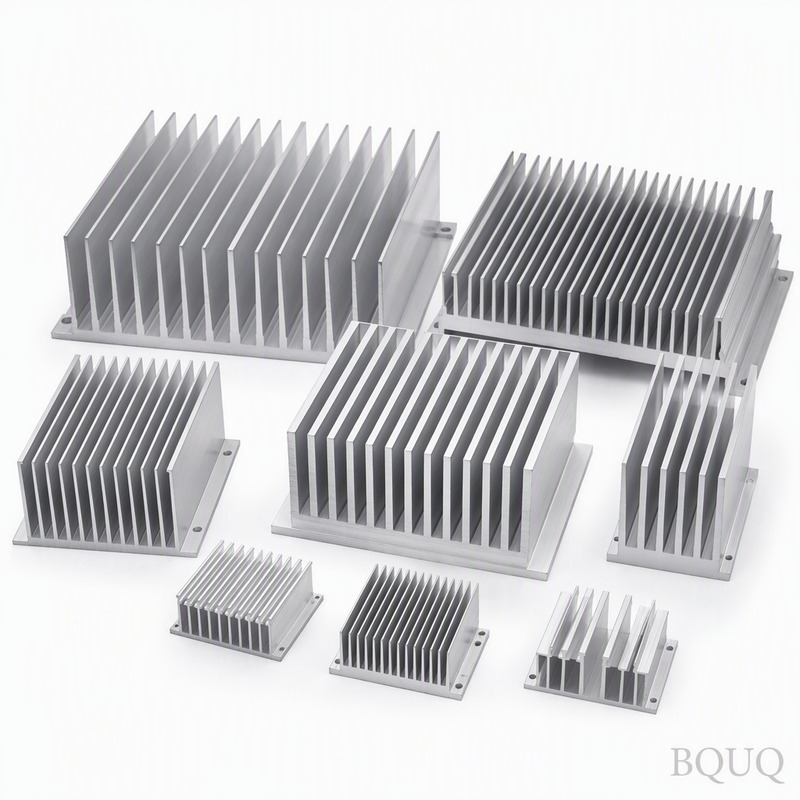
従来のアルミ押出材における絶対最小フィン厚は0.8 mm(0.031インチ)ですが、安定した品質と歩留まりを確保するための推奨生産限界は1.0 mm(0.039インチ)です。0.8 mmを下回ると、アルミの流動が不安定になり、ダイのたわみ、フィンの破断、許容差の許容範囲を超えるドリフトが発生します。量産においては、BQUQは熱性能と金型寿命および生産コストの
従来のアルミ押出材における絶対最小フィン厚は0.8 mm(0.031インチ)ですが、安定した品質と歩留まりを確保するための推奨生産限界は1.0 mm(0.039インチ)です。0.8 mmを下回ると、アルミの流動が不安定になり、ダイのたわみ、フィンの破断、許容差の許容範囲を超えるドリフトが発生します。量産においては、BQUQは熱性能と金型寿命および生産コストの
ヒートシンクをテストする最も直接的な方法は、既知の電力を加熱ダイに印加し、制御された気流下でヒートシンクを取り付け、ヒートシンクベースと周囲空気の温度差を測定して、熱抵抗(Rth)を°C/W単位で測定することです。具体的には、熱電対と調整されたDC電源を使用して±0.5°Cの精度を達成し、Rth =(Tjunction – Tambient)/ Powerを
最も直接的な答えは、LED照明用のヒートシンクを選定する際には、まず全熱抵抗予算(LED接合部から周囲空気まで)を計算し、その予算に適合する熱抵抗(Rth)を、指定された気流と周囲温度条件下で提供するヒートシンクを選定するということです。その熱抵抗は、ワット数に応じて通常0.5°C/Wから10°C/Wの範囲です。標準的な50W LEDモジュールを85°Cの接
年間5万個を超える量産において、金属プレス加工はヒートシンク製造において最もコスト効率の高い工法であり、CNC加工と比較してユニットあたりのコストを60〜80%削減しつつ、熱性能は機械加工品の5〜10%以内に維持します。金属プレス加工は、設計が平面または半成形形状であり、薄いフィン(0.3〜1.5 mm)が必要で、毎分15〜60ストロークの生産速度が要求され
IGBTおよびパワーモジュール用ヒートシンクの熱設計は、単一の譲歩できない要件によって支配されます。それは、接合部温度(Tj)をメーカーの絶対最大定格(シリコンIGBTでは通常150°C、シリコンカーバイド(SiC)デバイスでは175°C)未満に維持しつつ、より低い連続動作温度(通常125°C以下)での長期信頼性を確保することです。これは、モジュールの熱イン