CNC加工と押出成形のヒートシンク:どちらの製造方法が適しているか?
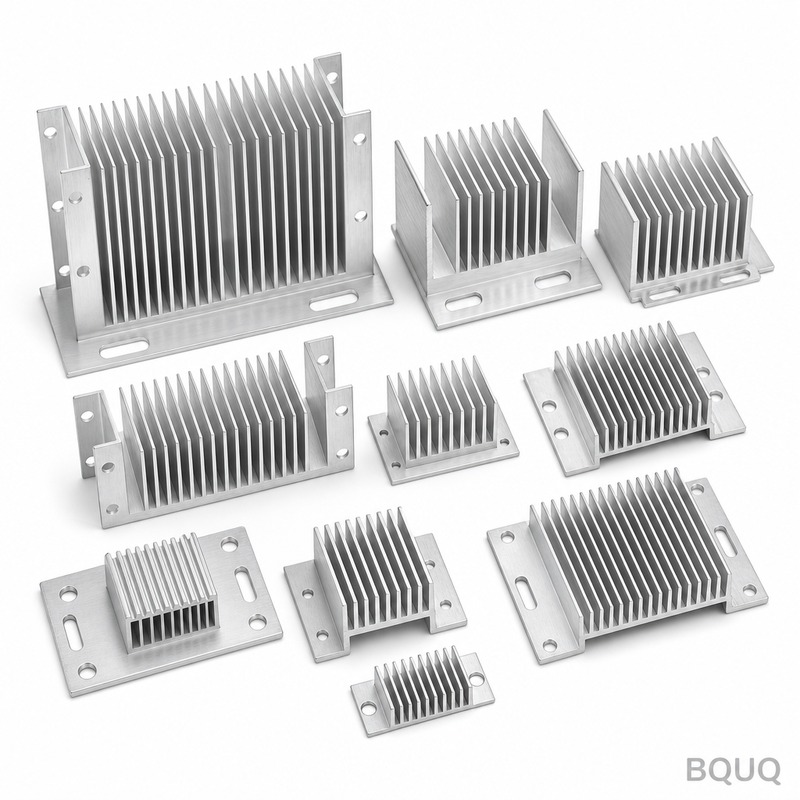
ほとんどのアプリケーションにおいて、CNC機械加工と押出成形のヒートシンクの選択は、生産量と熱性能要件によって決まります。CNC機械加工は、低量産・高性能・または高度にカスタマイズされた試作品(1〜100個)に適しており、押出成形は、一定の断面形状を必要とする中〜大量生産(500個以上)に最適な方法です。CNC機械加工は、より厳しい公差(±0.02 mm)と
ほとんどのアプリケーションにおいて、CNC機械加工と押出成形のヒートシンクの選択は、生産量と熱性能要件によって決まります。CNC機械加工は、低量産・高性能・または高度にカスタマイズされた試作品(1〜100個)に適しており、押出成形は、一定の断面形状を必要とする中〜大量生産(500個以上)に最適な方法です。CNC機械加工は、より厳しい公差(±0.02 mm)と
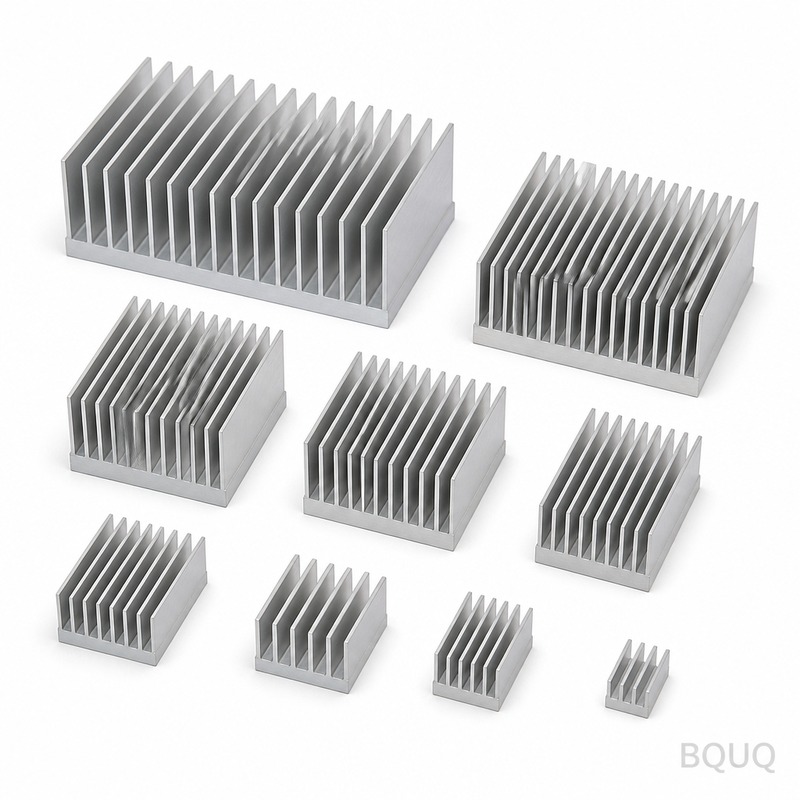
アルミ押出ヒートシンクの実用的な最小フィン厚は、標準生産では0.8 mm(0.031インチ)であり、0.6 mm(0.024インチ)は特殊合金を用いた高圧押出による特定条件下でのみ達成可能です。ほとんどの熱管理アプリケーションでは、1.0 mm〜1.5 mmのフィン厚が、製造性、金型寿命、熱性能の最良のバランスを提供します。0.8 mm未満では、押出圧力が指
5Gおよび通信機器向けの最適なヒートシンクソリューションは、高密度アルミニウムダイカストおよびスカイブド銅フィンヒートシンクであり、通常はヒートパイプまたはベイパーチャンバーと組み合わせて、0.5 °C/W未満の熱抵抗を実現します。これらの設計は、Massive MIMOアンテナおよび基地局電力増幅器に不可欠な、接合部温度100 °C未満で100 W/cm²
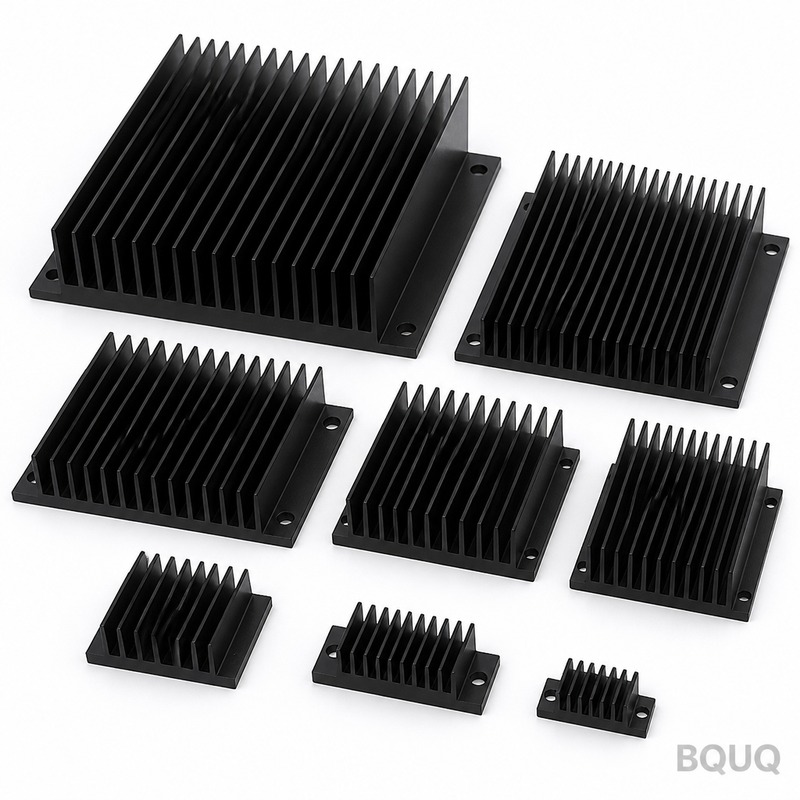
ヒートシンクの表面処理は、その放射率、耐食性、接触界面の品質を直接決定し、これらが組み合わさることで、むき出しのアルミニウムまたは銅表面と比較して、全体の熱抵抗を15%から40%変化させることがあります。ほとんどの強制空冷および自然対流用途では、厚さ8〜25マイクロメートルの黒色陽極酸化被膜が最適なバランスであり、放射率を約0.05(研磨されたむき出しアルミ
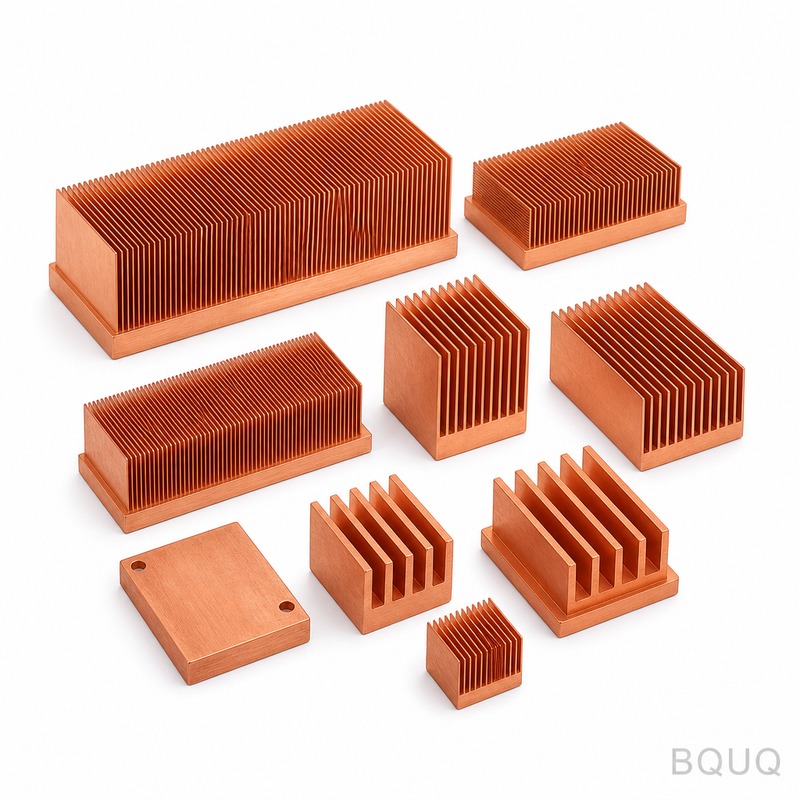
スカイブドヒートシンクは、銅やアルミニウムなどの金属の薄層を固体ブロックから削り出して、継ぎ目や界面のない連続したモノリシック構造のフィンを形成する冷却部品です。最大の熱伝導率、極めて高いフィン密度、または接着式や折り曲げ式のフィンアセンブリが故障するような過酷な環境での動作が要求される用途では、これを採用すべきです。スカイブドヒートシンクは、高電力エレクト