サステナブル・スタンピングはどのようにスクラップと材料廃棄物を削減するのか?
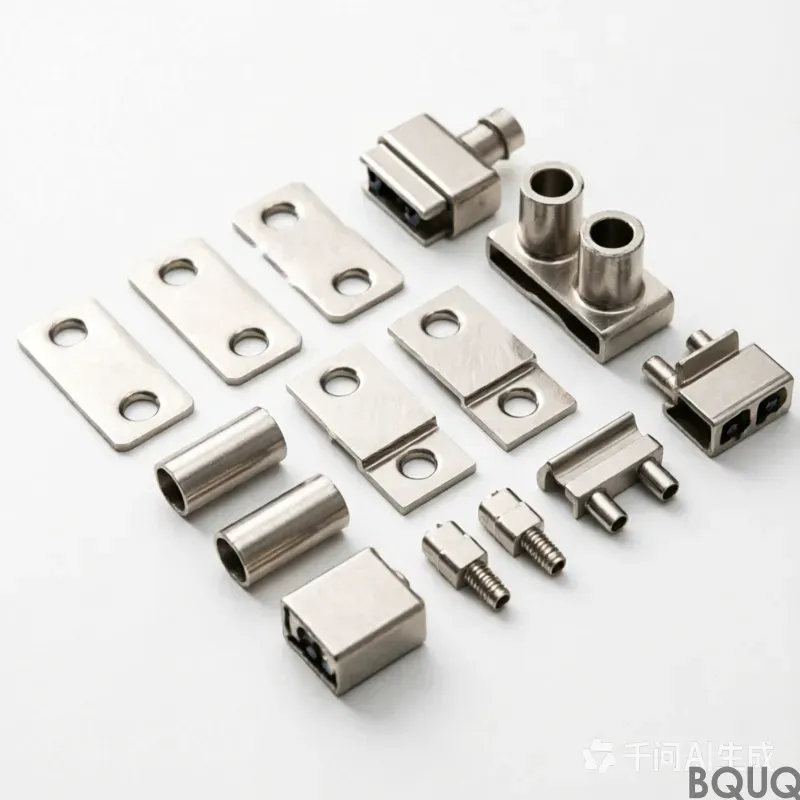
持続可能な金属スタンピングとは、高度なネスティングソフトウェア、高精度金型、クローズドループスクラップリサイクルを通じて材料廃棄物を最小限に抑える実践であり、業界平均の50〜65%に対し、材料利用率70〜85%を達成します。プログレッシブダイの最適化とリアルタイム工程監視を実装することで、メーカーはスクラップを最大30%削減し、総生産コストを8〜15%低減で
持続可能な金属スタンピングとは、高度なネスティングソフトウェア、高精度金型、クローズドループスクラップリサイクルを通じて材料廃棄物を最小限に抑える実践であり、業界平均の50〜65%に対し、材料利用率70〜85%を達成します。プログレッシブダイの最適化とリアルタイム工程監視を実装することで、メーカーはスクラップを最大30%削減し、総生産コストを8〜15%低減で
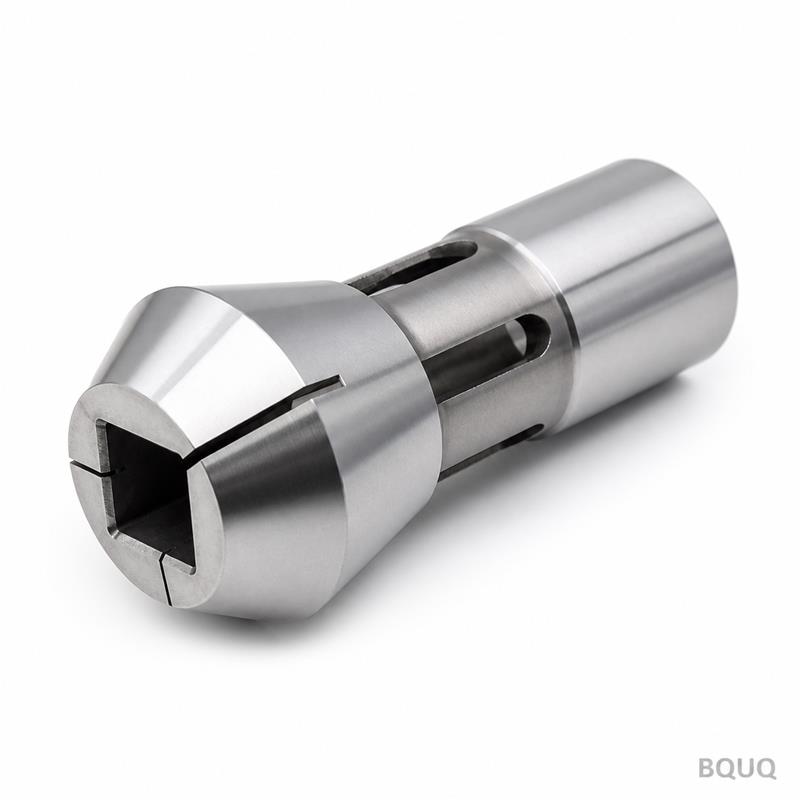
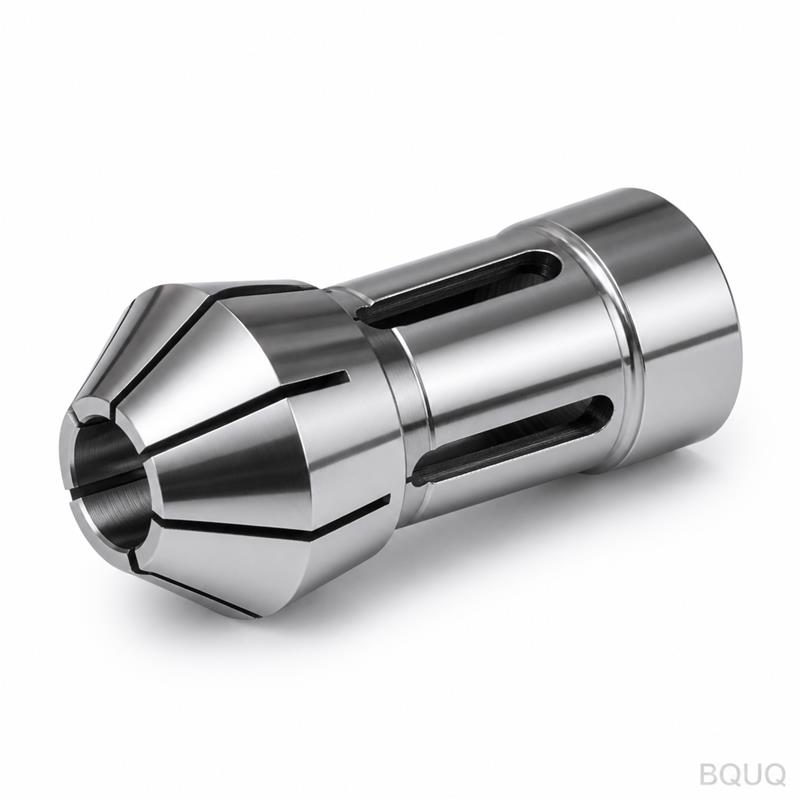
スイス型旋盤、多軸自動旋盤、二次加工センターでの精密旋削加工において、DAコレット、W20コレット、Cスタイルコレットは互換性のある代替品ではなく、それぞれ異なる主軸形状と精度クラスに合わせて設計された専門的なワーク保持システムです。直接的な答えとしては、DAコレットはCNC旋盤における高トルク・高精度把持用のダブルアングルコレットであり、W20コレットはス
コネクタのスタンピング加工は、重要な接点形状に対して±0.01mmの公差を維持し、毎年数十億個の端子を生産しています。プログレッシブ金型の速度は毎分1,200ストロークに達します。このプロセスは、銅合金、真鍮、リン青銅のストリップを、あらゆるスマートフォン、車両、サーバーに電力とデータを送る小さな高導電性インターフェースに変えます。エンジニアにとって、市場が
ERコレットチャックは、CNCフライス盤における工具保持の標準であり、圧倒的多数のフライス加工において、把持力、振れ精度、費用対効果の最良のバランスを提供するためです。具体的には、高品質のER32チャックは、コレットノーズ部で0.005mm(0.0002インチ)以下の振れを維持でき、同等の油圧式や焼き嵌めホルダーと比較して約60〜70%低コストです。この精度
深穴加工や長距離到達加工は、古典的な工学上のジレンマを呈します。工具ホルダーが長くなるほど、たわみが大きくなり、びびりが発生するリスクが高まるのです。直接的な答えとしては、最新の工具ホルダー用コレットチャック延長バーは、最適化された合金鋼の選定、テーパー形状のプロファイル、そして振れを最小限に抑えクランプ力を最大化する精密研磨されたコレットインターフェースの