2026年に持続可能なCNC加工を実現するための重要なステップとは?
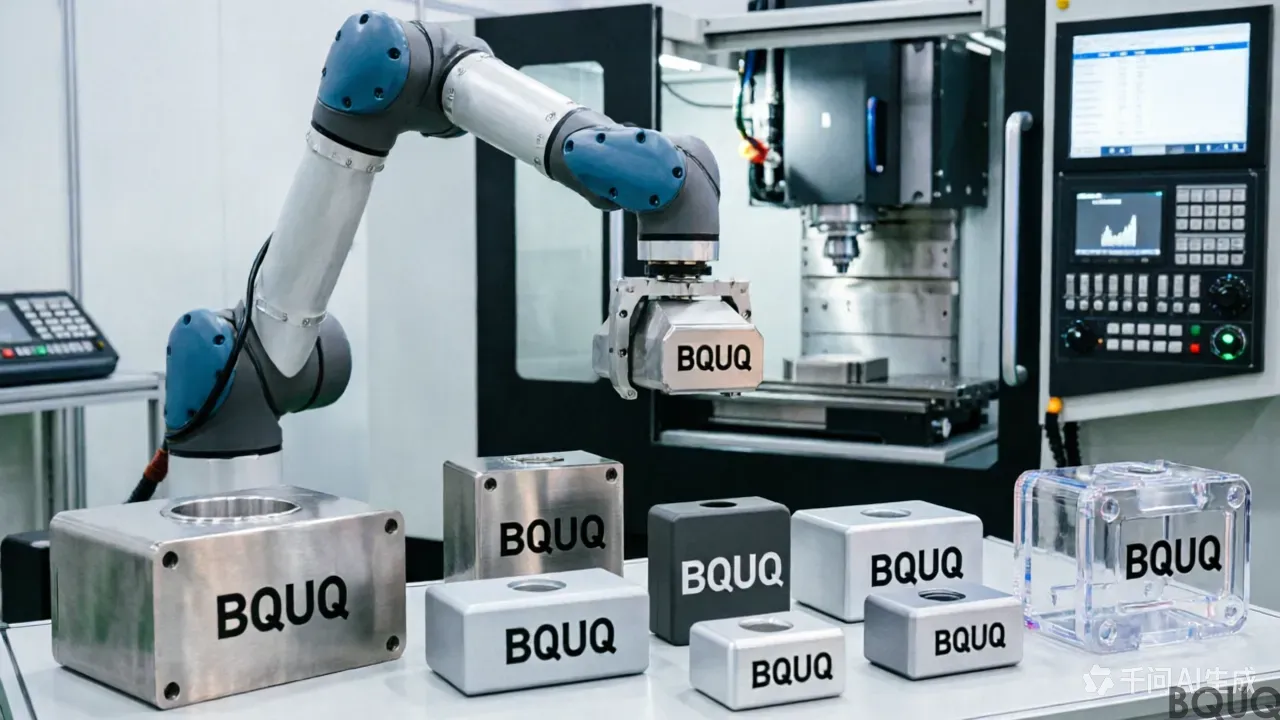
2026年の持続可能なCNC加工は、精度を犠牲にして環境に優しくすることではなく、プロセス効率を最適化してエネルギー消費を最大30%削減し、ニアドライ方式によりクーラント使用量を90%削減し、高度なシミュレーションとツールパス戦略により材料廃棄物をほぼゼロにすることです。メーカーにとっての直接的な答えは、最小潤滑量(MQL)を用いた高速加工の採用、リアルタイ
2026年の持続可能なCNC加工は、精度を犠牲にして環境に優しくすることではなく、プロセス効率を最適化してエネルギー消費を最大30%削減し、ニアドライ方式によりクーラント使用量を90%削減し、高度なシミュレーションとツールパス戦略により材料廃棄物をほぼゼロにすることです。メーカーにとっての直接的な答えは、最小潤滑量(MQL)を用いた高速加工の採用、リアルタイ
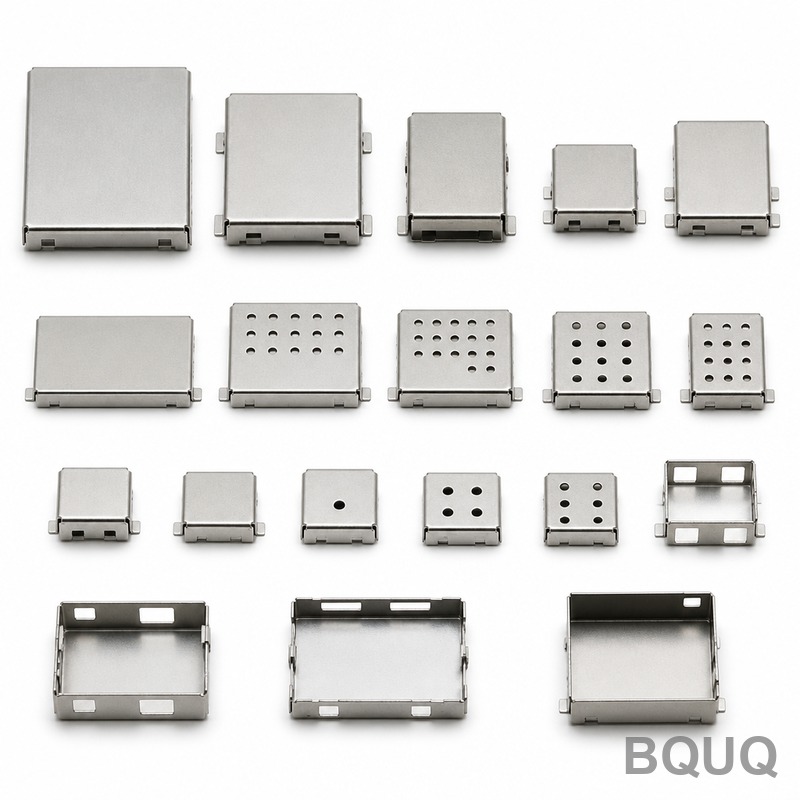
スタンプ加工によるEMIシールド部品の成長は、ワイヤレス通信周波数の指数関数的な増加、デバイスの小型化、そして自動車産業の電気自動車および自動運転車への移行によって直接的に推進されています。電子機器がより高速(5Gミリ波で最大39GHz)かつ高電力密度で動作するにつれて、費用対効果が高く大量生産可能な電磁干渉(EMI)シールドソリューションへの需要は、機械加
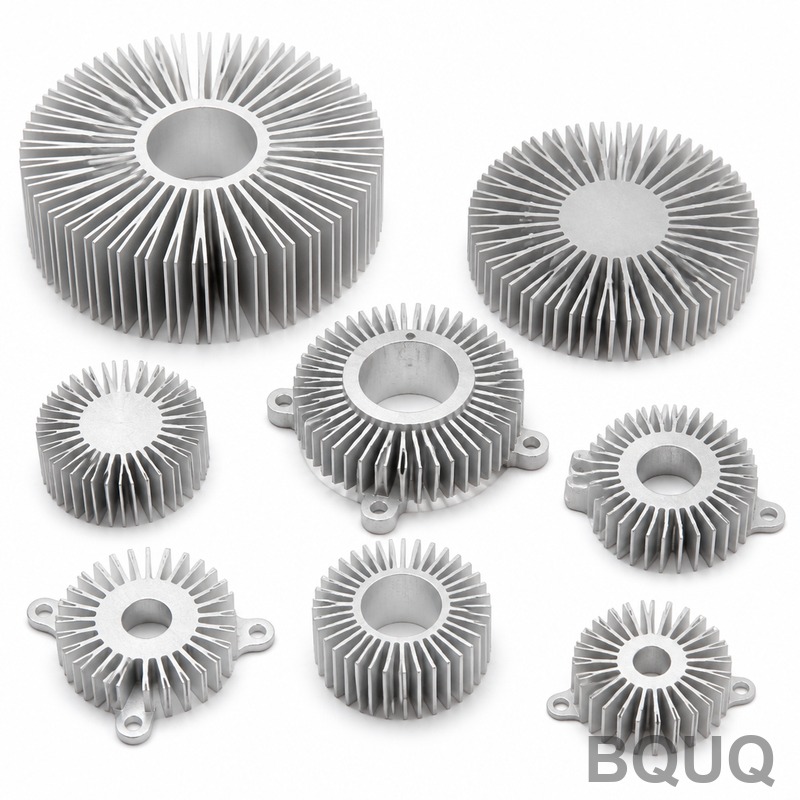
AIネットワークにおける光モジュールの最も効果的な熱管理戦略は、高度なヒートシンク設計、強制空冷、精密な熱界面材料(TIM)の組み合わせであり、これらを総合することで、モジュールあたり15〜25Wを放熱しながら接合部温度を85°C未満に維持します。400Gおよび800G OSFP/QSFP-DDモジュールの場合、モジュールケースから周囲空気までの熱抵抗バジェ
CNC加工中的数字孪生提供了整个制造过程的虚拟、数据精确的副本——包括机床运动学、刀具路径、材料属性和热行为——使工程师能够在切下第一片切屑之前模拟和验证生产。直接答案是,当正确应用于复杂多轴加工时,数字孪生可将首件报废率降低高达45%,并将编程验证时间缩短30-50%。通过在主轴启动前预测刀具偏摆、热膨胀和振动,制造商可以保证±0.005 mm的公差,而无
有限要素解析(FEA)を備えたばね設計ソフトウェアは、物理的な試行錯誤の反復を排除することで、試作開発時間を40%~60%短縮し、通常3~5回の試作サイクルを1~2回に削減します。50 N/mmのばね定数を持つ一般的な圧縮ばねの場合、シミュレーションは応力分布、疲労寿命、へたり(永久変形)を2~3時間のエンジニアリング時間で予測します。一方、当社の東莞工場で