自動旋盤生産において丸穴コレットが不可欠な理由とは?
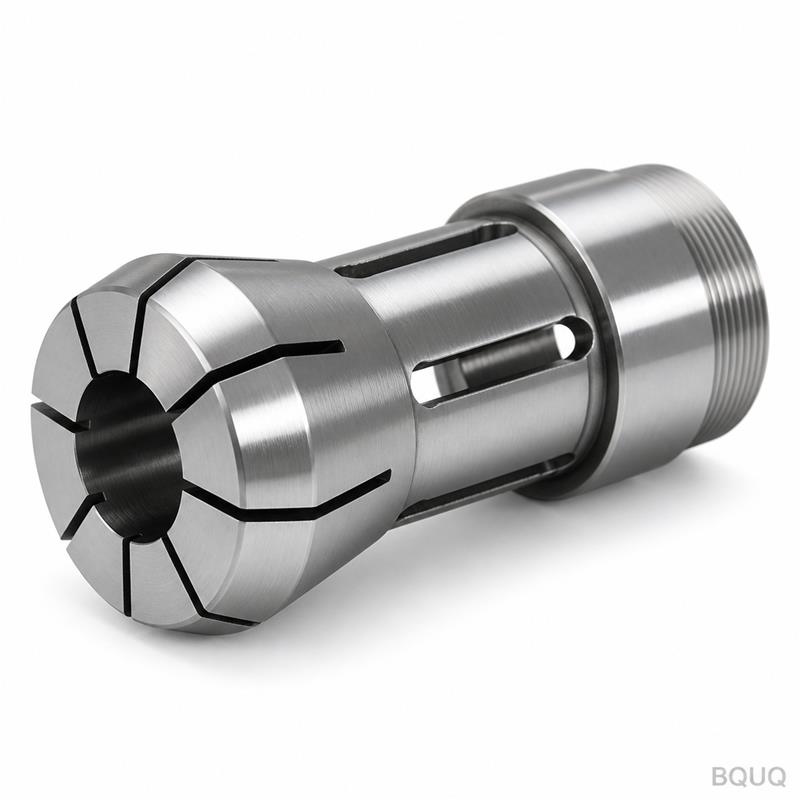
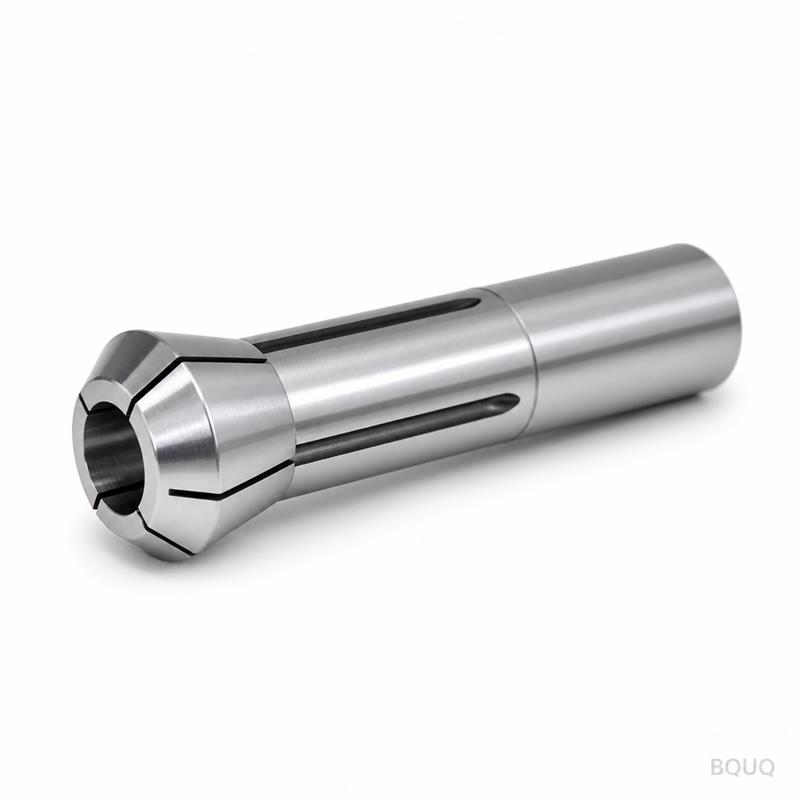
丸穴コレットは、自動旋盤加工の同心度、繰り返し精度、サイクルタイムを直接決定する精密工作保持部品です。棒材供給式CNC旋盤やカム式自動旋盤において、丸穴コレットは均一な円筒状の力でワークを把持し、通常0.005mm~0.013mmの振れ公差を達成するため、大量生産の旋削部品には欠かせない存在です。チャックジョーが点接触による変形を引き起こすのに対し、丸穴コレ
丸穴コレットは、自動旋盤加工の同心度、繰り返し精度、サイクルタイムを直接決定する精密工作保持部品です。棒材供給式CNC旋盤やカム式自動旋盤において、丸穴コレットは均一な円筒状の力でワークを把持し、通常0.005mm~0.013mmの振れ公差を達成するため、大量生産の旋削部品には欠かせない存在です。チャックジョーが点接触による変形を引き起こすのに対し、丸穴コレ
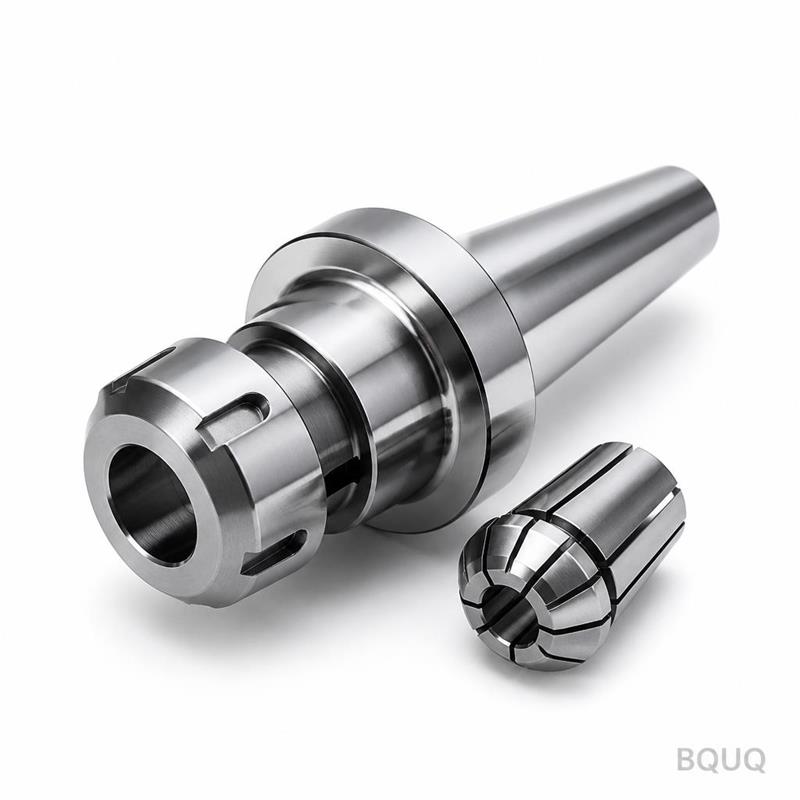
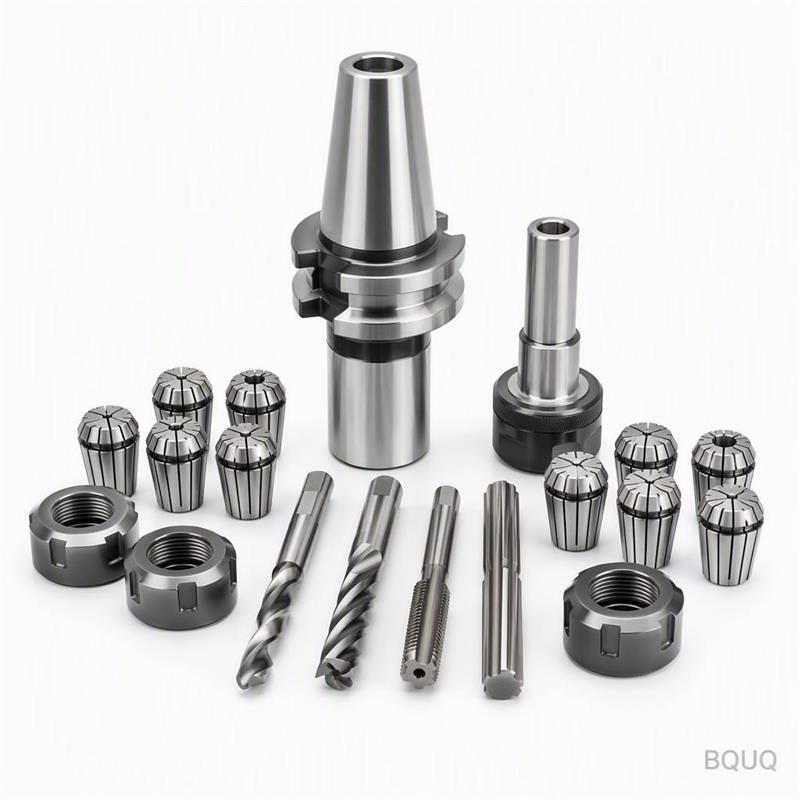
完全なERコレットセットは、個別購入よりも総所有コストが低く、全サイズが即座に入手できることで高額なダウンタイムを排除できるため、精密加工現場における標準的な購入戦略となっています。ISO 15488認証を取得した高品質ツーリングの場合、ER32コレット24本セット(2mm〜20mm、1mm刻み)の価格は約380〜650米ドルですが、同じ24本を個別に購入す
直接的回答是:经过淬火处理、硬度达到58–62 HRC的夹头,与非淬火(渗碳硬化或未处理)夹头相比,刀具寿命可延长20–35%,主要归功于其更优异的弹性回复性能和更少的工作滑移。对于公差要求严格(±0.01 mm以内)的大批量生产,尽管淬火夹头的初始成本高出15–20%,仍是推荐选择。非淬火夹头通常硬度为40–45 HRC,在预算优先于寿命的低扭矩、短批量应
直接的回答是:刀具商店之所以更密切地追踪ER夹头跳动量,是因为现代高速加工(HSM)以及高精度航空航天和医疗合同对此提出了更高要求,可接受的跳动阈值已从传统的0.005毫米降至0.002毫米以下。这一转变源于跳动量对刀具寿命(最多可缩短60%)、表面光洁度(Ra值恶化0.4微米或更多)以及主轴轴承寿命的可测量影响。因此,精密制造商正从定期更换计划转向基于状态
CAT40およびCAT50工具ホルダーは、コスト、剛性、プルスタッド互換性のバランスに優れているため、汎用CNC加工における支配的な選択肢であり続けていますが、BTおよびHSKシステムは、高速・高精度アプリケーションにおいて特定の利点を提供します。一般的なVMCまたはHMCの場合、CAT工具はAT3(0.0002インチの半径方向振れ)のテーパー精度を提供し、