自動旋盤加工においてパワーチャックが手動チャックに取って代わりつつある理由
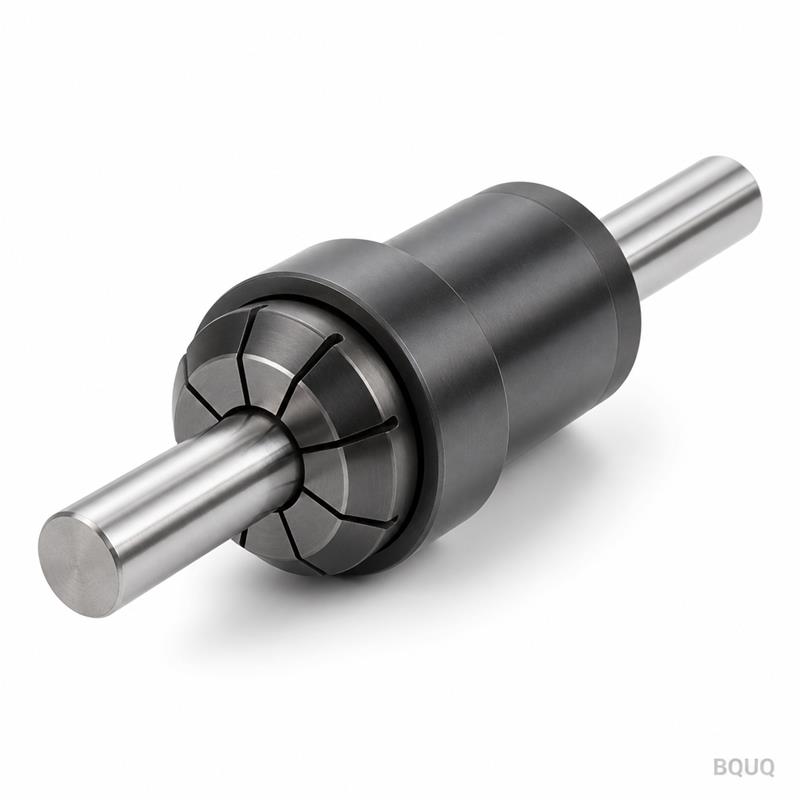
パワーチャックは、自動化旋盤加工においてマニュアルチャックに取って代わりつつあります。サイクルタイムを60〜70%短縮し、繰り返し把持力が±2%以内という安定性で無人運転を可能にするからです。マニュアルチャックでは、部品ごとにキーやレンチでの操作に15〜30秒の作業者時間を要しますが、パワーチャックは油圧または空圧駆動により0.5〜1.5秒でクランプを完了し
パワーチャックは、自動化旋盤加工においてマニュアルチャックに取って代わりつつあります。サイクルタイムを60〜70%短縮し、繰り返し把持力が±2%以内という安定性で無人運転を可能にするからです。マニュアルチャックでは、部品ごとにキーやレンチでの操作に15〜30秒の作業者時間を要しますが、パワーチャックは油圧または空圧駆動により0.5〜1.5秒でクランプを完了し
直接的回答是:刀柄精度决定了主轴与刀具接口的几何真实性,而在现代高速加工要求公差低于5微米的情况下,一个不合格的刀柄会在刀具接触工件之前就引入跳动和振动,从而破坏锥度精度。到2024年,HSK和CAT刀柄的行业基准已从5微米锥度配合转向3微米配合,这是由更长刀具寿命和Ra 0.4以下表面光洁度的需求所驱动的。没有精密磨削的锥度,即使是最昂贵的CNC机床也无法
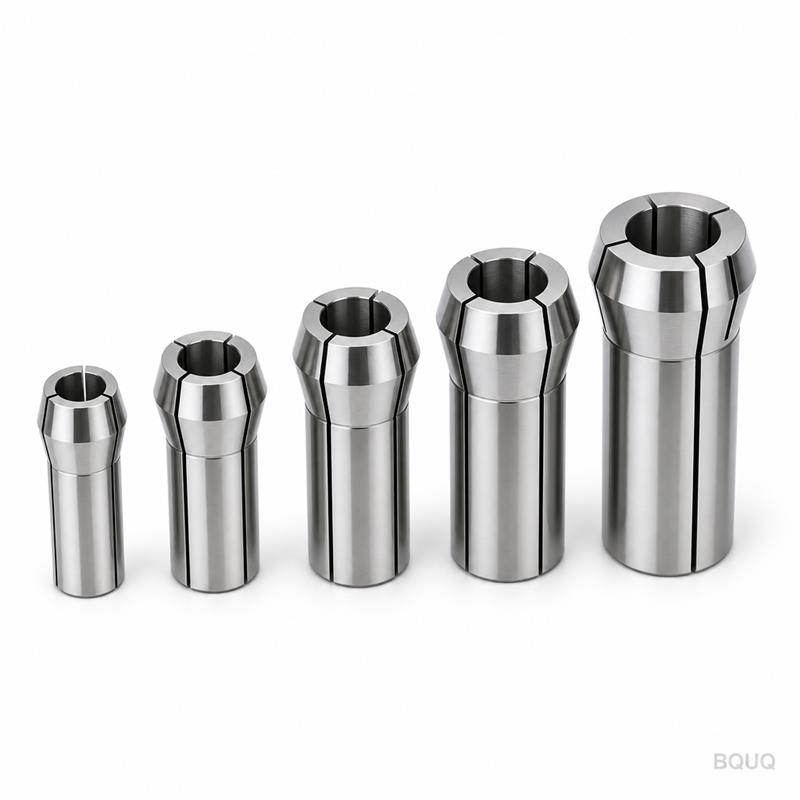
ドリルコレットチャックは、従来のキー付きチャックと比較して、工具交換時間を最大70%短縮し、送り速度を15~30%向上させることで穴あけ加工の生産性を向上させます。同時に、0.005mm~0.015mmの振れ精度を維持します。これは、精密研磨されたコレット設計により、より高いクランプ力と優れた同心度が実現され、工具寿命の延長と優れた穴仕上げに直接つながるため
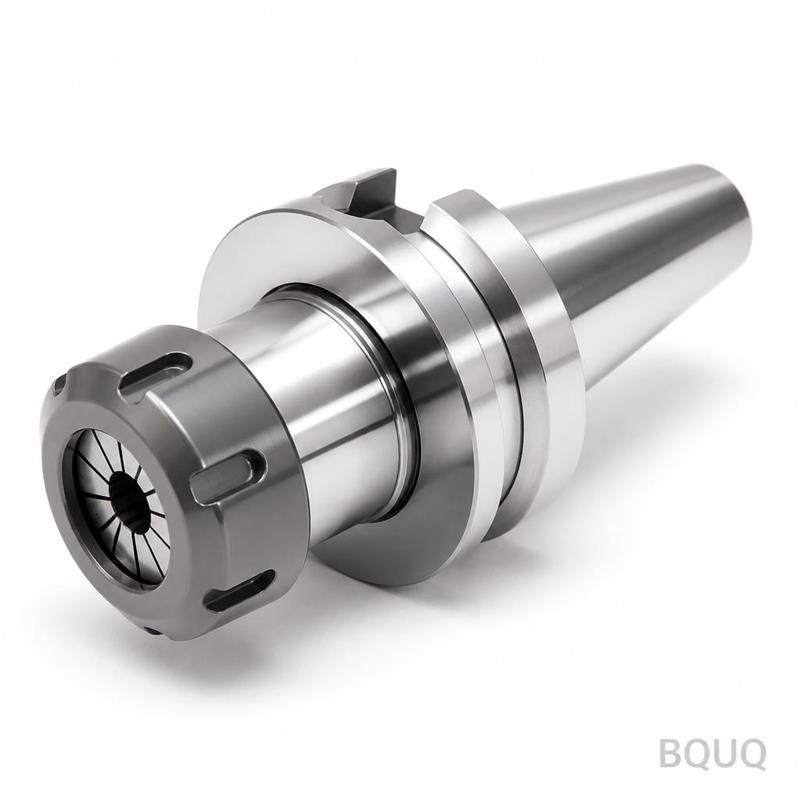
ERシステムの中で最も過小評価されている部品はコレットナットとスパナーです。これらはクランプ力、振れ精度、工具寿命を直接左右するにもかかわらず、一般的なツールホルダー予算の5%未満しか占めていません。摩耗した、または不適切に締め付けられたコレットナットは、同心度を0.005mmから0.03mmに悪化させる可能性があり、標準的なERスパナーは60〜80Nmのト
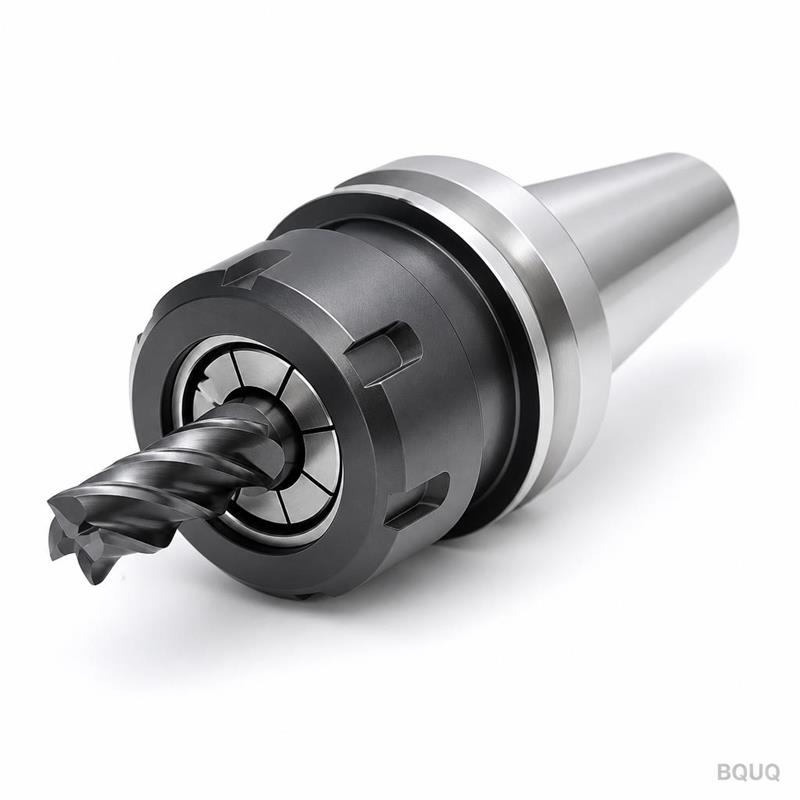
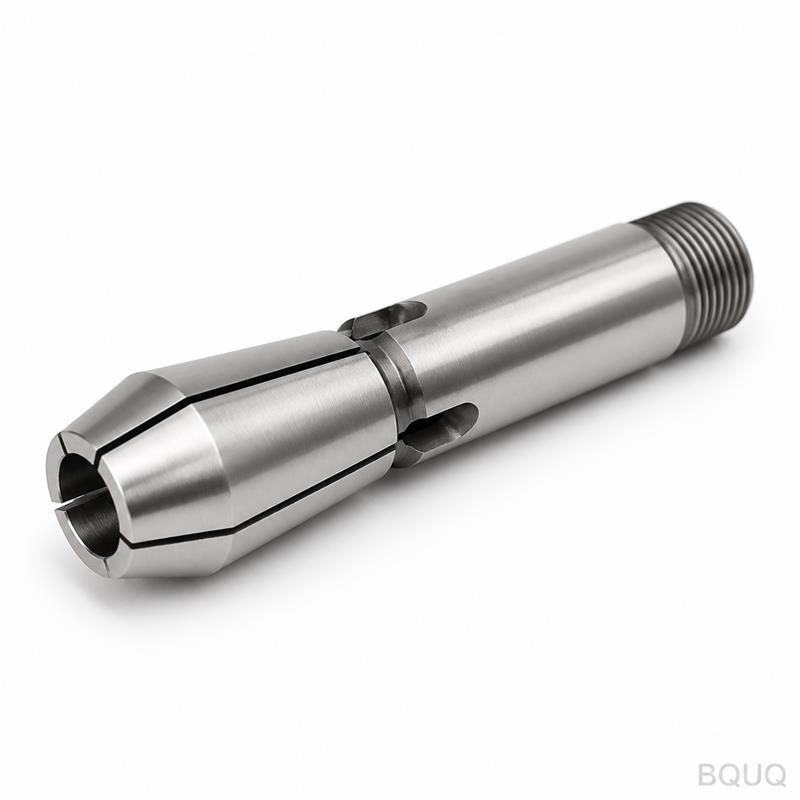
エンドミルコレットチャックは、テーパー状のスリット入りスリーブ(コレット)を使用して切削工具のシャンクを半径方向のクランプ力で把持する高精度ツールホルダーであり、ノーズ部で0.003mm~0.005mmの振れ精度を実現します。これらは、油圧チャックの同心性と標準ERシステムの費用対効果と柔軟性を兼ね備え、ソリッドな焼き嵌めホルダーと比較して優れた振動減衰性を