アプリケーションに適したヒートシンクサイズの計算方法:実践的エンジニアリングガイド
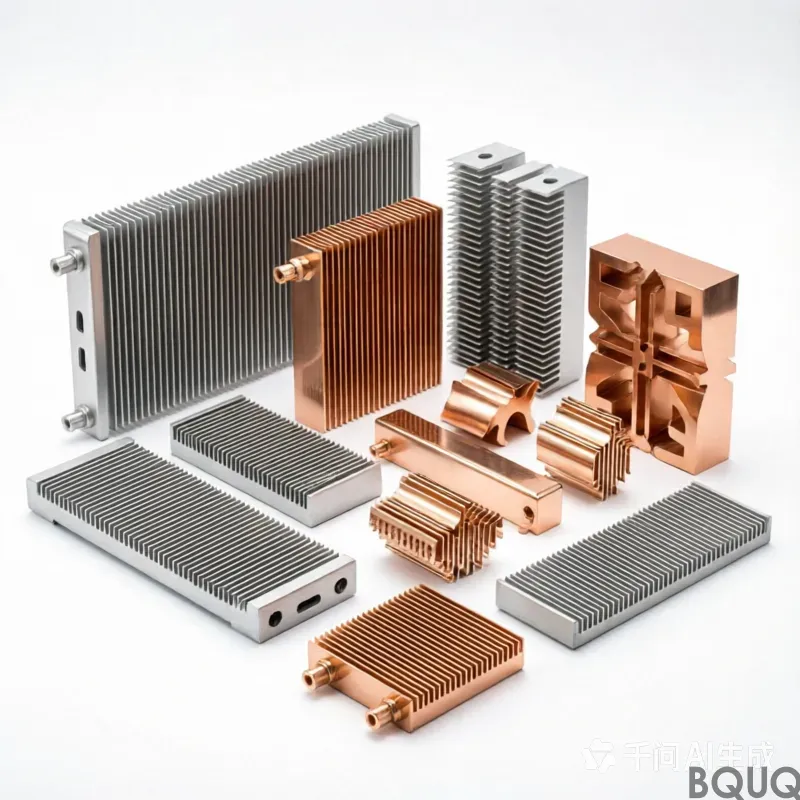
アプリケーションに適したヒートシンクサイズの計算方法:実践的エンジニアリングガイド直接的な答え:ヒートシンクサイズは、ジャンクションと周囲空気間の総熱抵抗(RθJA)を決定し、デバイスの内部抵抗(RθJC)と接触界面抵抗(RθCS)を差し引いた後、その残りの値以下となる熱抵抗(RθSA)を持つヒートシンクを選択することで計算します。典型的な10Wの消費電力で
アプリケーションに適したヒートシンクサイズの計算方法:実践的エンジニアリングガイド直接的な答え:ヒートシンクサイズは、ジャンクションと周囲空気間の総熱抵抗(RθJA)を決定し、デバイスの内部抵抗(RθJC)と接触界面抵抗(RθCS)を差し引いた後、その残りの値以下となる熱抵抗(RθSA)を持つヒートシンクを選択することで計算します。典型的な10Wの消費電力で
米国バイヤーにとって、中国でのCNC加工は、同一部品の場合、国内生産よりも通常40%から60%安く、部品の複雑さ、材質、数量に応じて、1個あたり平均45ドルから120ドルの節約になります。このコスト優位性は、単に低い人件費によるものではなく、成熟したサプライチェーン、垂直統合された工場、そして米国の工場がほとんど匹敵しない規模の経済によってもたらされています
圧縮ばね vs ねじりばね vs 引張ばね:主要な工学的差異直接的な回答:圧縮ばねは軸方向の押す力に抵抗し、荷重下で短くなります。引張ばねは軸方向の引っ張る力に抵抗し、荷重下で長くなります。一方、ねじりばねは回転力(トルク)に抵抗し、その軸を中心にねじれます。各ばねタイプはエネルギー貯蔵方法が異なり、異なる端部形状を必要とし、特定の応力限界内で動作するため、
**直接的な回答:高速加工でサイクルタイムをどのくらい短縮できるか?** 適切に適用した場合、高速加工(HSM)戦略は従来のプログラミングと比較してCNCサイクルタイムを30%から70%短縮し、典型的な航空宇宙および金型用途では平均45%の削減が見られます。ただし、その効果は自動的には得られません。特定のツールパスロジック、スピンドル負荷管理、および機械のダ
ヒートシンクの取り付け方法:ネジ、クリップ、熱伝導テープ、接着剤の比較最適なヒートシンク取り付け方法は、ワット単位の熱負荷、機械的衝撃・振動プロファイル、生産量、許容組立コストの4つの変数によって決まります。10 W/cm²を超える恒久的な高圧用途には、熱伝導グリースを使用したスプリング式ネジが必須です。2W未満の低消費電力部品には、熱伝導テープまたは接着剤