順送型スタンピング解説:工程、公差、コスト効率
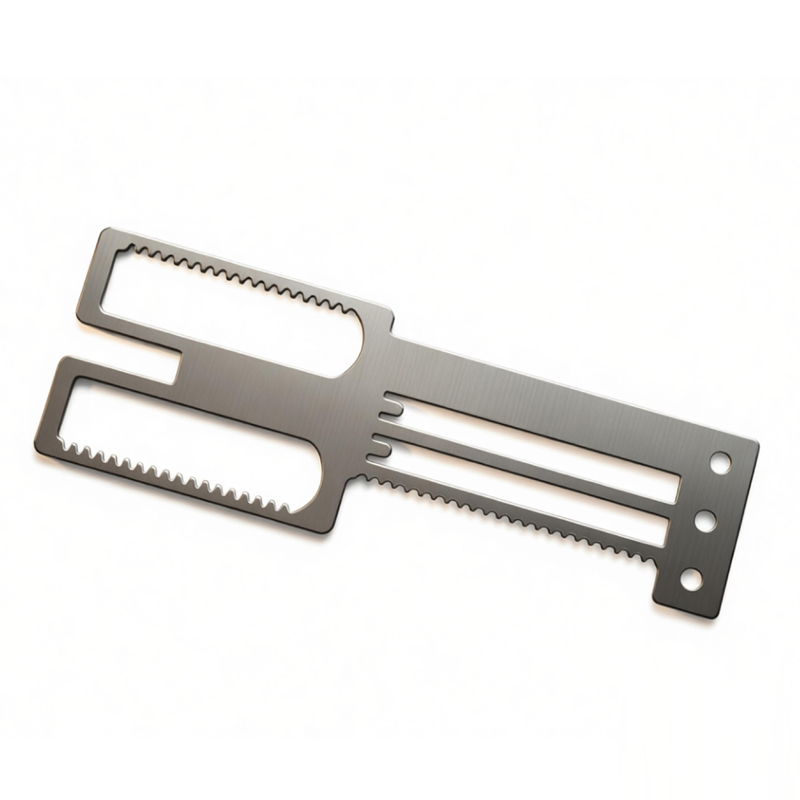
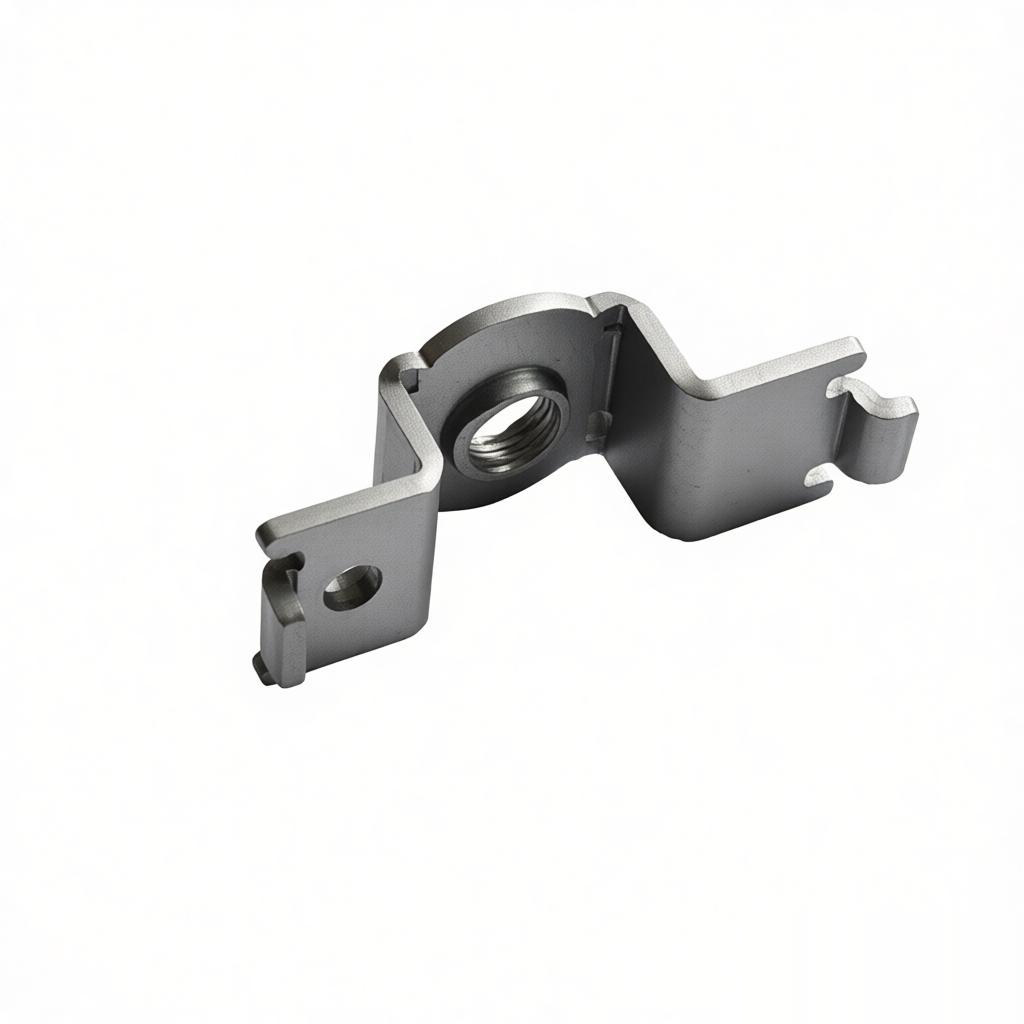
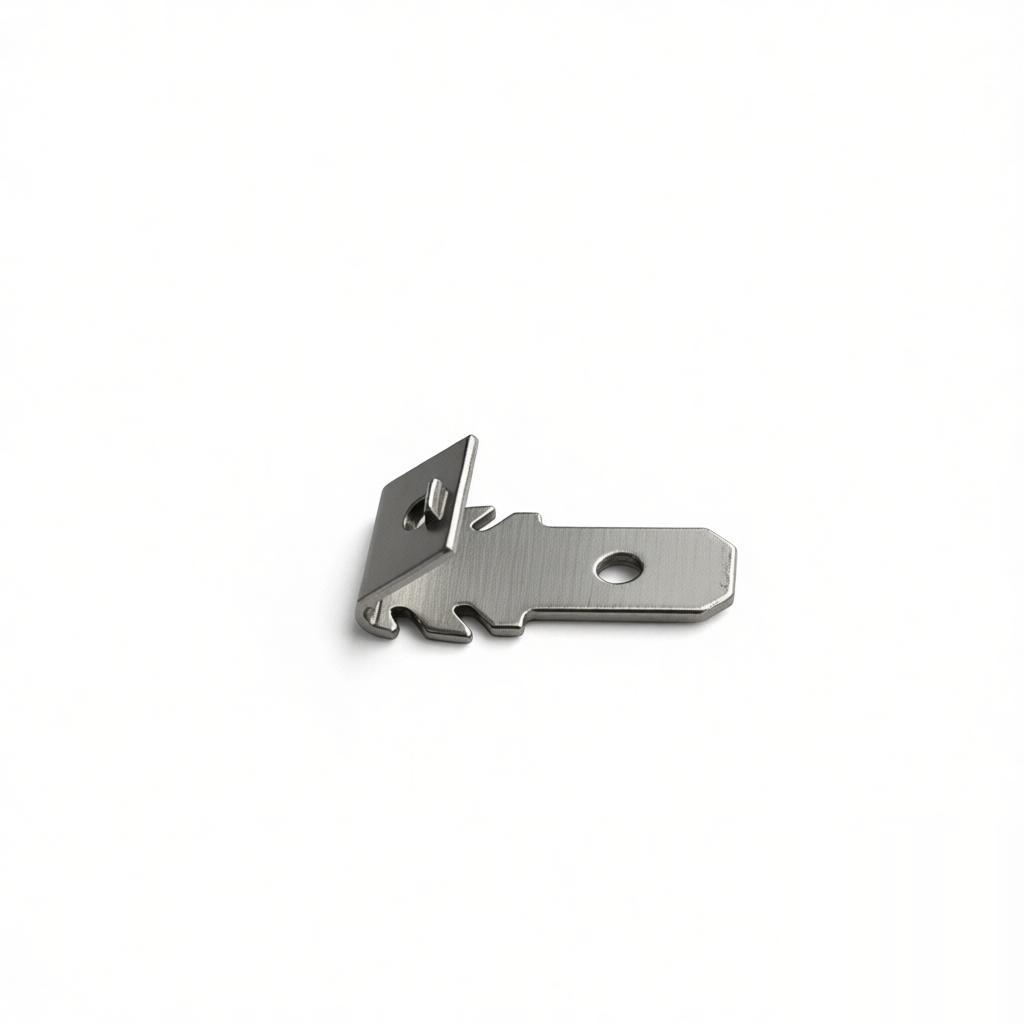
プログレッシブ金型スタンピング解説:プロセス、公差、コスト効率**直接回答:** プログレッシブ金型スタンピングは、連続コイルストリップを多工程金型に送り込み、各ステーションが切断、曲げ、絞りなどの異なる加工を順次行い、最終的に完成部品を排出する高速金属成形プロセスです。複雑な板金部品を高量産(通常5万個以上)で製造する最もコスト効率の高い方法であり、公差は
プログレッシブ金型スタンピング解説:プロセス、公差、コスト効率**直接回答:** プログレッシブ金型スタンピングは、連続コイルストリップを多工程金型に送り込み、各ステーションが切断、曲げ、絞りなどの異なる加工を順次行い、最終的に完成部品を排出する高速金属成形プロセスです。複雑な板金部品を高量産(通常5万個以上)で製造する最もコスト効率の高い方法であり、公差は
スプリング設計計算:CNC製造業者のための必須公式とエンジニアリングデータ**直接的な回答:** 正確なスプリング設計計算には、材料固有のせん断弾性係数を使用してばね定数(k)、最大応力、たわみを決定し、疲労限界と製造公差に対して検証する必要があります。CNC加工およびプレススプリングの場合、重要な公式はk = Gd^4 / (8D^3N)であり、許容応力限
金属スタンピング vs CNC加工:小型部品のコストと品質**直接的な回答:** 50mm未満の小型部品を5,000個以上の生産量で製造する場合、金属スタンピングはCNC加工よりもユニットあたりのコストが60〜80%低くなりますが、初期工具投資は高額になります。CNC加工はより厳しい公差(±0.005mm vs ±0.05mm)と工具費ゼロを実現し、試作品や
金属プレス加工業界:精密製造における現在のトレンドと成長要因**直接的な回答:** 金属プレス加工業界は現在、電気自動車(EV)部品生産の加速的な採用、リアルタイム品質管理を伴うインダストリー4.0オートメーションの統合、そしてニアゼロ欠陥公差を要求するサプライチェーンの国内回帰という3つの支配的な力によって牽引されています。エンジニアにとって、これはプレス
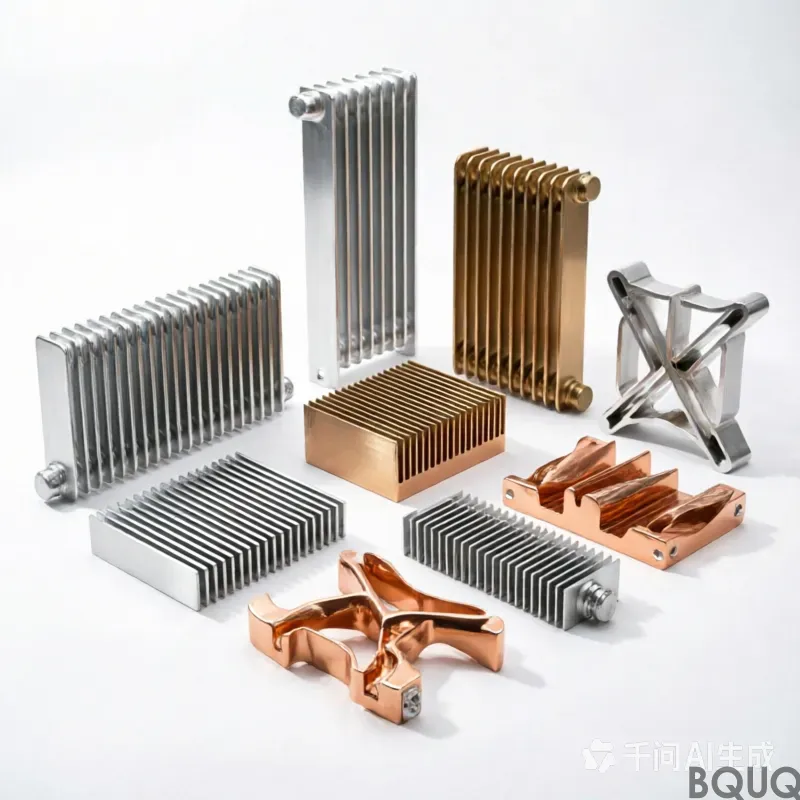
なぜヒートシンクにはフィンがあるのか?エンジニア向けフィン間隔の解説ヒートシンクにフィンがあるのは、フィンによって対流熱伝達に利用できる表面積が指数関数的に増加し、同じ設置面積の平板と比較して、コンパクトなアルミニウムまたは銅のブロックが5〜20倍の熱エネルギーを放散できるようになるためです。フィン間隔は最も重要な幾何学的パラメータです。フィンが近すぎると空