製品の詳細 目次
要点 BQUQのアルミニウムヒートシンク 自然空冷は、3.0 mmのベースと0.5 mmのフィンを1.5 mmピッチで配置した一体プレス成形設計を採用し、純銅C110を250 Tの金型でプレス加工しています。100 mmあたり0.10 mmの平面度を維持し、ΔT = 75 K、強制空冷2.0 m/sの条件で1.10 K/Wを実現します。月間生産能力は50,000個です。
関連記事:CNC精密旋盤部品の単価内訳
こちらもご覧ください:ねじりばねの設計方法:計算と設計ガイドライン
要点 BQUQのアルミニウムヒートシンク 自然空冷は、3.0 mmのベースと0.5 mmのフィンを1.5 mmピッチで配置した一体プレス成形設計を採用し、純銅C110を250 Tの金型でプレス加工しています。100 mmあたり0.10 mmの平面度を維持し、ΔT = 75 K、強制空冷2.0 m/sの条件で1.10 K/Wを実現します。月間生産能力は50,000個です。
3.0 mmのベースと0.5 mmのフィンが、このアルミニウムヒートシンク 自然空冷の基本仕様です。純銅C110を250 Tの金型でプレス加工し、100 mmあたり0.10 mmの平面度を維持しながら、ΔT = 75 K、強制空冷2.0 m/sで1.10 K/Wを実現します。月間生産量は50,000個です。
設計アプローチとプロセス ベースとフィンを一体でプレス成形しているため、破損する可能性のあるろう付け接合部が存在しません。実装面の100 mmあたり0.10 mmの平面度は金型から直接得られるため、熱界面の接触が均一に保たれます。
ディープドローとシャロードロースタンピング:それぞれの使い分け の詳細はこちら。
薄肉フィンこそがプレス成形の強みです。0.5 mmのフィンを1.5 mmピッチで配置することで、同じ外形寸法の切削品や押出材よりも単位体積あたりの表面積を大きく確保できます。
技術資料:リン青銅ばね:導電性とばね特性
一体成形の形状により、二部品構成の冷却器に見られる接着層が不要となり、熱経路が短縮されます。純銅C110と気流の間には、プレス成形面そのもの以外に何も介在しません。
プレス成形構造は、押出成形よりもバッチ間のばらつきに強い特性を持ちます。金型摩耗はまずフィンピッチの測定可能なずれとして現れ、CMM 0.001 mm分解能の検査で現場に出る前に検出されます。
硬質アルマイト Type III、25~40 µmの表面処理は成形後に施されるため、切削品のようにフィン根部で耐食性が損なわれることがありません。
材料選定と表面処理 標準材料は純銅C110で、硬質アルマイト Type III、25~40 µm仕上げで供給されます。EVおよびOBC充電器への曝露が懸念される用途では不動態化処理を推奨します。重量よりも導電性を優先する場合、銅C110は熱性能を高めますが、ユニット質量はおよそ2倍になります。
おすすめ記事:精密CNC加工ドローンジンバル部品
指定可能な公差クラス 一般寸法は±0.20 mm、フィンピッチなどの重要部位は±0.03 mmで別途管理されます。成形形状は金型の再現性±0.05 mmを継承し、穴位置は±0.10 mmで保持されます。より厳しいクラスには追加のプレス工程が必要となるため、金型製作後ではなく前に決定することをお勧めします。
出荷前の全数検査 入荷した純銅C110は、プレス工程に入る前に厚さと硬度を検査します。成形後はCMM 0.001 mm分解能で100 mmあたり0.10 mmおよび図面に対する1.5 mmを確認します。
サンプリングは重要寸法がAQL 0.65、一般寸法が1.5で、初品検査ではすべてCMM 0.001 mm分解能を使用します。±0.20 mmを超える偏差が発生した場合は、ロット全数選別を実施します。
平面度は鋳鉄定盤ではなく花崗岩定盤で測定します。20 x 20 x 10 mmで100 mmあたり0.10 mmは、ラップ加工されていない定盤では異なる値となるためです。記録には両方の測定値を保持します。
成形後の0.5 mmフィン先端については、バリと割れを検査します。プレス成形では、図面寸法に変化がなくても根部が割れる可能性があるためです。バリの許容限度は部品ごとに設定されます。
この部品の用途 EVおよびOBC充電器では、1.10 K/Wの定格が筐体に必要な風量を決定します。EVおよびOBC充電器の接合部温度において、0.5 mmフィンを1.5 mmピッチで配置することで、センサー許容範囲内にデルタTを抑えます。
EVおよびOBC充電器プログラムこそが、この形状が存在する理由です。筐体の高さを増やせない場合、フィン密度が唯一の手段であり、1.5 mmピッチと0.5 mm板厚がアルミニウムの実用的な上限です。
アルミニウムヒートシンク 自然空冷がEVおよびOBC充電器の量産で使用される場合、個体間の一貫性が市場返品を左右します。50,000個の生産において±0.05 mmを維持することで、熱曲線を一つの帯域内に収めます。
EVおよびOBC充電器の試作では、図面レビューと初品検査を含めて5営業日です。±0.05 mmの能力が承認されれば、量産ロットは20営業日に移行します。
仕様 パラメータ 値 / 範囲 材料 純銅C110 フィン厚さ 0.5 mm フィンピッチ 1.5 mm フィン高さ 50 mm ベース厚さ 3.0 mm ベース平面度 100 mmあたり0.10 mm 熱抵抗 1.10 K/W 熱試験条件 ΔT = 75 K、強制空冷2.0 m/s 表面処理 硬質アルマイト Type III、25~40 µm サイズ範囲 20 x 20 x 10 mm
FAQ:ご注文前のご質問 各バッチの品質はどのように検証しますか? すべてのロットはCMM 0.001 mm分解能で検査し、報告書を出荷に同梱します。100 mmあたり0.10 mm、1.5 mm、3.0 mm、および穴位置を±0.20 mmに対して確認します。コイルからカートンまでのロットトレーサビリティは10年間保持します。
ベイパーチャンバー vs ヒートパイプ vs ソリッドヒートシンク:違いは何か? と比較してください。
推奨材料は何ですか? 純銅C110が標準的な選択です。腐食環境でのEVおよびOBC充電器には、6063-T5に硬質アルマイト Type III、25~40 µmを施した仕様を指定します。最高の導電性が必要な場合は銅C110に移行します。コストと重量は増加しますが、同じ外形寸法で熱抵抗はおよそ半減します。
実装面の平面度はどのくらいですか? 花崗岩定盤上、25 °Cで100 mmあたり0.10 mmです。これはEVおよびOBC充電器にとって重要な数値です。サーマルパッドには均一な接触が必要だからです。組立品により高い精度が必要な場合はお知らせください。追加の薄取り加工を施すことが可能です。
金型は交換までどのくらい持ちますか? 通常のプレス荷重で純銅C110を加工する場合、金型寿命はおよそです。50,000個では6~12か月に相当します。EVおよびOBC充電器プログラムでは予備のダイセットを社内に保管しているため、平面度記録に摩耗が現れた場合の待ち時間を排除できます。
関連記事:CNC加工においてERコレットが工作物保持システムの標準であり続ける理由
御社のアルミニウムヒートシンク 自然空冷とスカイブフィンのアルミニウムヒートシンク 自然空冷の違いは何ですか? スカイブフィンは切削加工であるため、薄く高いフィンが得られ、所定の高さでより高い密度を実現できますが、コストはフィン面積に直接比例します。プレス成形は同じ結果を1ストロークで実現し、50,000個以下では単位コストが大幅に低くなります。高さが固定された筐体でのEVおよびOBC充電器には、通常プレス成形が適切な選択です。
こちらもご覧ください:標準的なヒートシンク取付穴パターンとベストプラクティスとは?
製造と出荷の方法 東莞からの直接調達:コイル材、成形、表面処理、検査を一つの建物内で行うため、100 mmあたり0.10 mmの平面度は部品を梱包する前に検証されます。
当社のEVおよびOBC充電器の経験は、2015年の最初の金型プログラムに遡ります。この実績があるからこそ、標準の硬質アルマイト Type III、25~40 µmと±0.20 mmは楽観的ではなく保守的な値となっています。
工場はISO9001を取得しており、PE袋+ハニカムカートン、1カートンあたり15 kgでRoHSおよびREACHの書類を同梱して出荷できます。コンテナ封印前に、ご要望に応じて第三者機関SGSによる検査を手配します。
お見積り依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
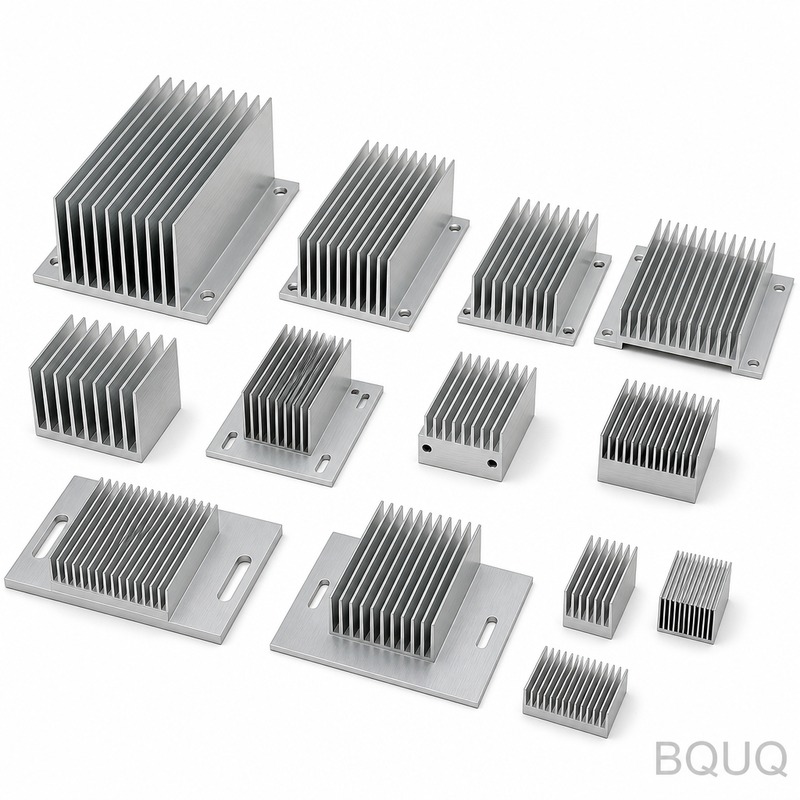
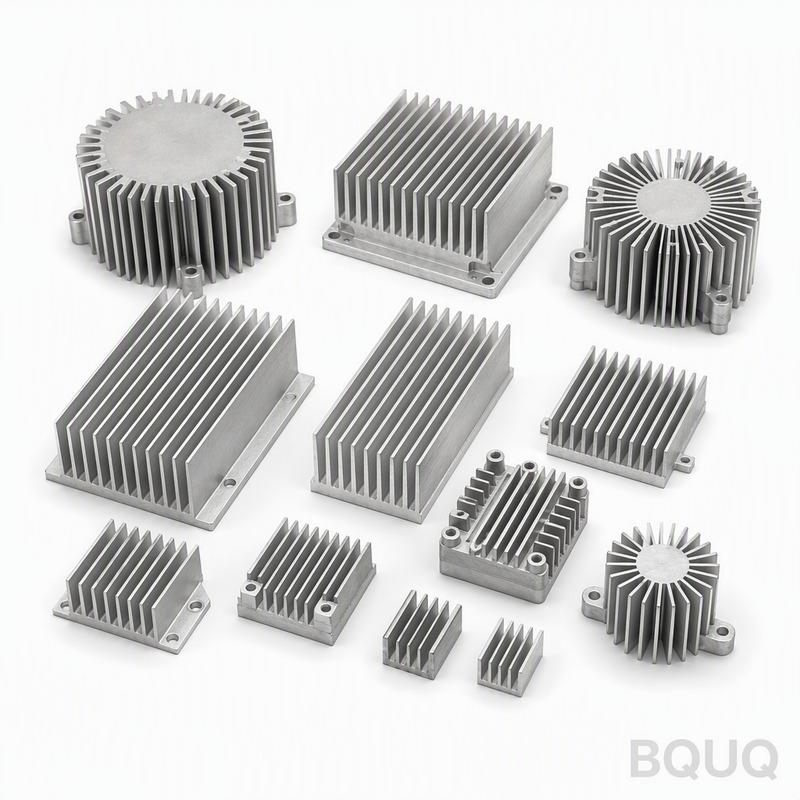
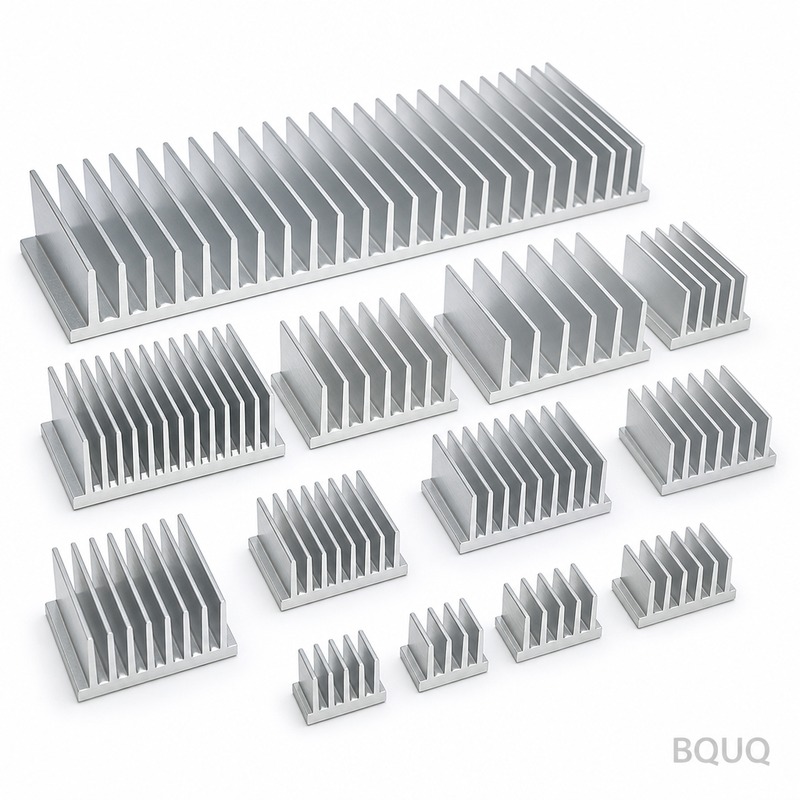
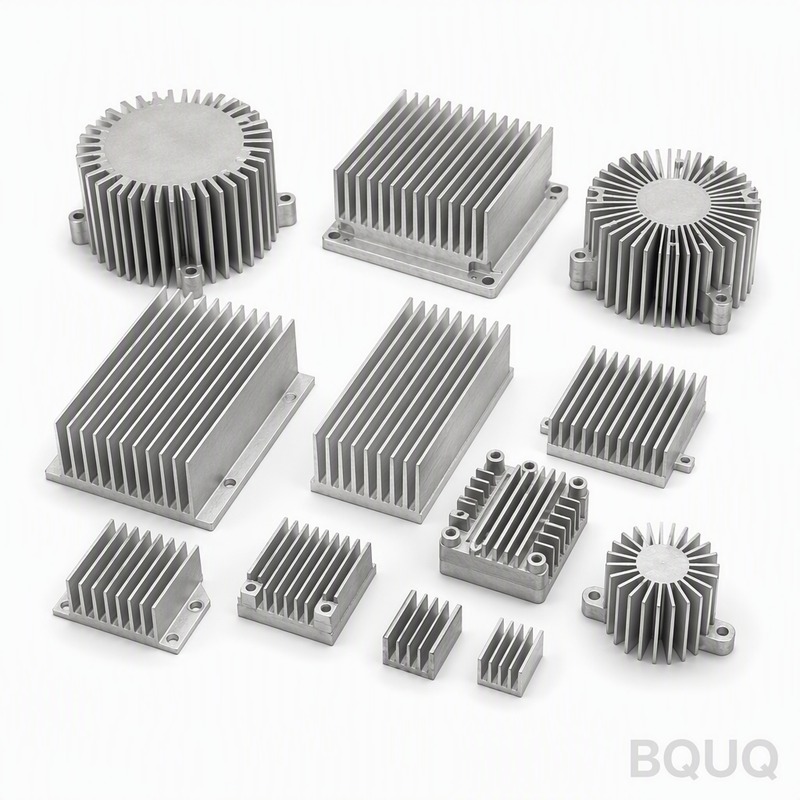
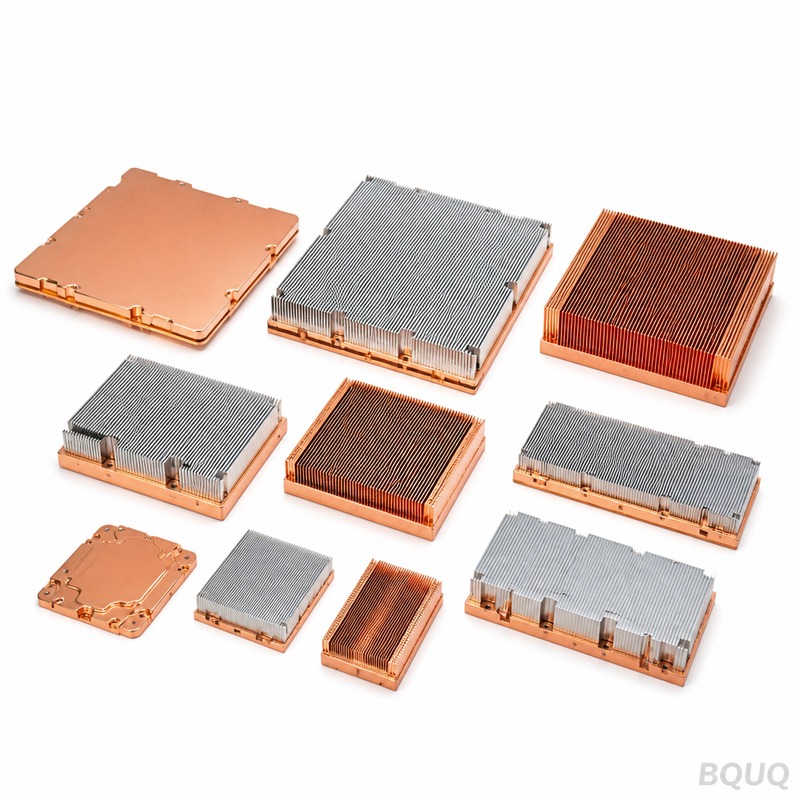
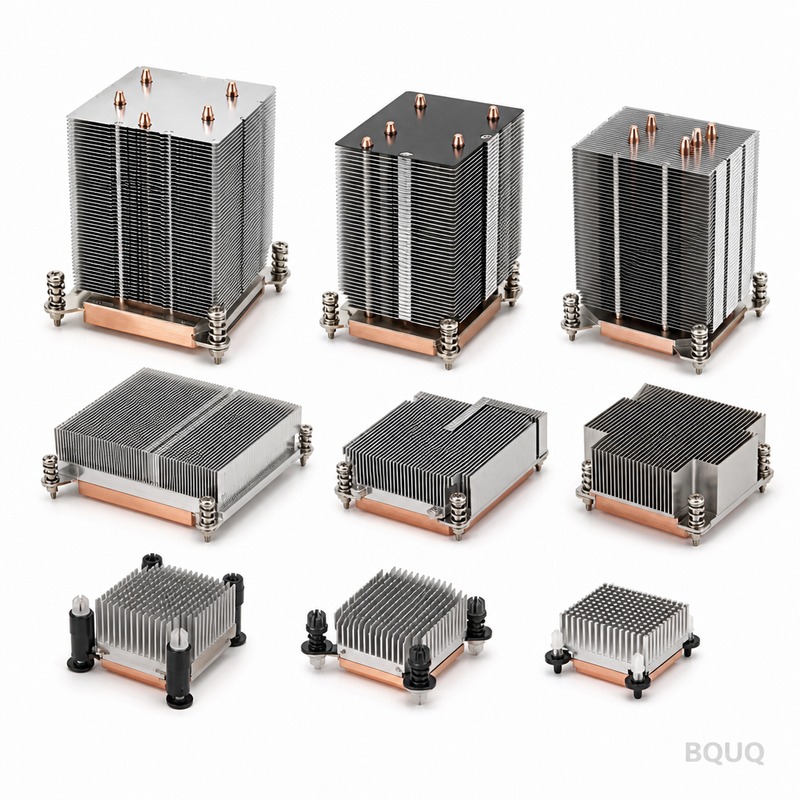
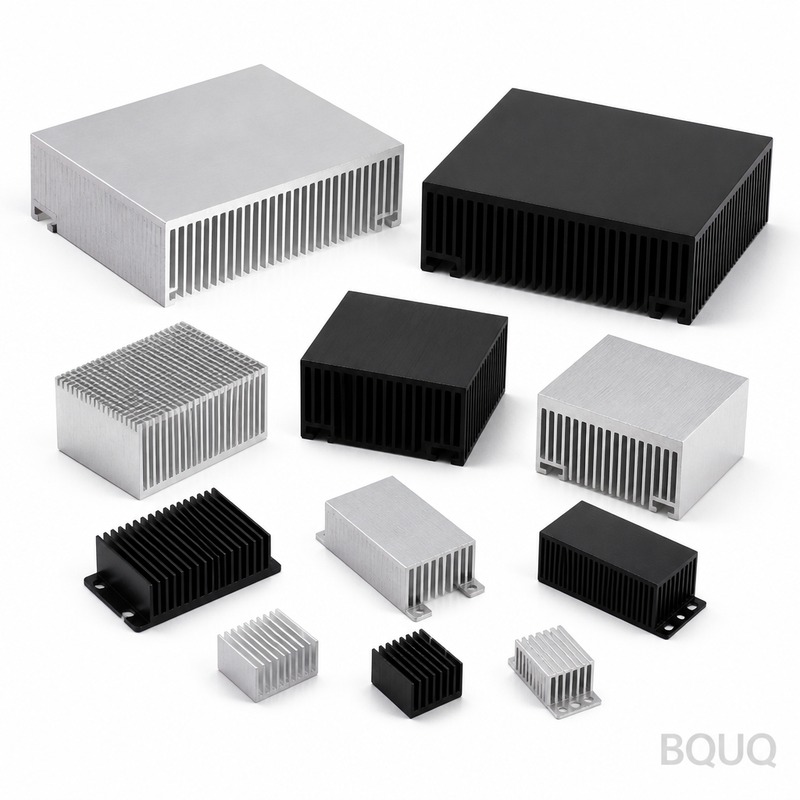
製品ギャラリー
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 純銅C110 公差 100 mmあたり0.10 mm平面度、CMM 0.001 mm分解能 リードタイム 本プロセスの標準:金型承認後2~4週間 MOQ 本プロセスの標準:5,000個 生産能力 月間50,000個
選定 / 比較 オプション 最適な用途 トレードオフ プレス一体成形 銅C110 薄肉フィンによる大量生産の自然空冷 250 Tの金型が必要、金型摩耗によりフィンピッチがずれる 切削プロファイル 小ロットまたは複雑な形状 単位コストが高い、単位体積あたりの表面積が少ない 押出プロファイル 単純な一定断面形状 0.5 mmフィンを1.5 mmピッチで実現不可、バッチ間ばらつきの検出が困難 接着剤使用の二部品冷却器 異種材料の組立品 接着層が熱抵抗を増やし、接合部が破損する可能性がある
プロセス / 検査 工程 管理 記録 プレス成形 250 Tの金型でベースとフィンを一体プレス 金型セットアップシートと初品検査 平面度 実装面の100 mmあたり0.10 mmを金型から保持 CMM 0.001 mm分解能の報告書 フィンピッチ 1.5 mmピッチを金型摩耗のずれについて監視 測定ピッチ値を記載した検査ログ 表面処理 成形後に硬質アルマイト Type III、25~40 µmを適用 皮膜厚さ証明書 最終検査 出荷ごとの検査 出荷検査記録
よくあるご質問 このアルミニウムヒートシンクの熱抵抗はどのくらいですか? ΔT = 75 K、強制空冷2.0 m/sで1.10 K/Wを実現します。純銅C110の一体プレス成形構造により、二部品冷却器に見られる接着層が不要となり、熱経路が短縮されます。100 mmあたり0.10 mmの平面度が熱界面の接触を均一に保ちます。
電子機器の空冷 vs 液冷:実践的な選定ガイド の詳細はこちら。
使用材料は何ですか?なぜアルミニウムではなく銅なのですか? 純銅C110をプレス加工しています。銅はアルミニウムよりも高い熱伝導率を持ち、250 Tのプレス成形プロセスで3.0 mmのベースと0.5 mmのフィンを一体成形します。成形後に硬質アルマイト Type III、25~40 µmを施し、腐食保護とします。
フィンの寸法とピッチはどのくらいですか? フィンは0.5 mm板厚、1.5 mmピッチで、ベースは3.0 mmです。この薄肉フィンにより、同じ外形寸法の切削品や押出材よりも単位体積あたりの表面積を大きく確保できます。金型摩耗はまずフィンピッチの測定可能なずれとして現れ、CMM 0.001 mm分解能で検出されます。
技術資料:通信用DCスクリーン用ヒートシンクメーカー
どのような平面度と公差を保持できますか? 実装面の100 mmあたり0.10 mmの平面度を金型から直接保持します。検査にはCMM 0.001 mm分解能を使用します。これにより熱界面の接触が均一に保たれ、出荷前にフィンピッチの金型摩耗によるずれを検出します。
おすすめ記事:グラウンドクリップとシールド缶:打ち抜き加工によるEMI・RFコンタクト
月間生産能力とMOQはどのくらいですか? 月間生産量は50,000個です。このプレス成形プロセスの標準MOQは5,000個で、リードタイムは通常、金型承認後2~4週間です。生産能力は250 Tの金型と一体プレス成形構造に応じて拡張されます。
腐食保護はどのように施され、成形後も維持されますか? 硬質アルマイト Type III、25~40 µmは成形後に施されるため、皮膜を成形前に施す場合のようにフィン根部で耐食性が損なわれることがありません。これにより純銅C110と気流の間のプレス成形面が保護されます。
押出成形ではなくプレス成形構造を選ぶ理由は何ですか? プレス成形構造は、押出成形よりもバッチ間のばらつきに強い特性を持ちます。金型摩耗はまずフィンピッチの測定可能なずれとして現れ、現場ではなくCMM 0.001 mm分解能の検査で検出されます。また、0.5 mmフィンを1.5 mmピッチで実現し、単位体積あたりの表面積を大きく確保できます。
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 純銅C110 公差 100 mmあたり0.10 mm平面度 リードタイム 本プロセスの標準 MOQ 本プロセスの標準 生産能力 月間50,000個
選定 / 比較 オプション 最適な用途 トレードオフ 一体プレス成形 大量生産、低熱抵抗 薄肉フィンに限定 ろう付け組立 複雑な形状 接合部が破損する可能性、熱抵抗の増加 押出プロファイル 単純形状、低金型コスト 単位体積あたりの表面積が少ない 切削プロファイル 試作、厳しい公差 コスト高、生産速度が遅い
よくあるご質問 このアルミニウムヒートシンクの熱抵抗はどのくらいですか? ΔT = 75 K、強制空冷2.0 m/sで1.10 K/Wを実現します。純銅C110の一体プレス成形設計により、均一な接触とろう付け接合部の排除を実現し、月間50,000個の生産能力にわたって性能を維持します。
ベースとフィンの寸法はどのくらいですか? ベースは3.0 mm厚、フィンは0.5 mm厚で1.5 mmピッチです。この形状は単位体積あたりの表面積を最大化し、250 Tの金型でプレス成形することで100 mmあたり0.10 mmの安定した平面度を実現します。
使用材料は何ですか? 高い熱伝導率のため純銅C110を使用しています。一体プレス成形構造により接着層が不要となり、ベースからフィンへの熱経路が直接確保され、破損するろう付け接合部が存在しません。
平面度公差はどのくらいですか? 実装面の100 mmあたり0.10 mmの平面度を保持します。これは金型から直接得られ、均一な熱界面接触と月間50,000個の全生産にわたる一貫した性能を保証します。
月間生産能力はどのくらいですか? 月間生産能力は50,000個です。250 Tの金型と一体プレス成形プロセスにより、100 mmあたり0.10 mmの平面度とΔT = 75 K、強制空冷2.0 m/sで1.10 K/Wの熱抵抗を維持しながら大量生産が可能です。
このヒートシンクにろう付け接合部はありますか? いいえ、ベースとフィンは一体でプレス成形されており、ろう付け接合部はありません。これにより二部品冷却器に見られる接着層が不要となり、熱経路が短縮され、自然空冷用途の信頼性が向上します。
金属スタンピング部品の設計方法:板金部品のDFMルール と比較してください。
定格性能に必要な風速はどのくらいですか? 定格1.10 K/WはΔT = 75 K、強制空冷2.0 m/sでの値です。自然空冷の場合、自然対流により熱抵抗は高くなる可能性がありますが、一体成形の銅C110設計は依然として効率的な放熱を提供します。
関連記事